
주요 전기차 제조업체들이 배터리 팩 생산을 레이저 용접으로 전환했을 때, 단순히 레이저 소스만 선택한 것이 아니라 특정 용접 모드를 선택했습니다. Food & Medical Grade Seams: Achieving Porosity-Free Welds 스테인리스강 배터리 하우징이나 알루미늄 인클로저를 용접해 본 모든 엔지니어는 동일한 갈림길에 직면합니다: 관통을 위한 키훌(keyhole) 용접, 또는 표면 품질을 위한 열전도 용접. 이 결정은 접합 강도, 열 변형, 사이클 타임에 직접적인 영향을 미치며, 잘못 선택하면 수천 개의 부품이 폐기될 수 있습니다. 본 문서에서는 측정 가능한 기준값과 실제 생산 데이터를 바탕으로 각 모드를 언제 적용해야 하는지 정확히 알려드립니다.
두 용접 모드의 원리
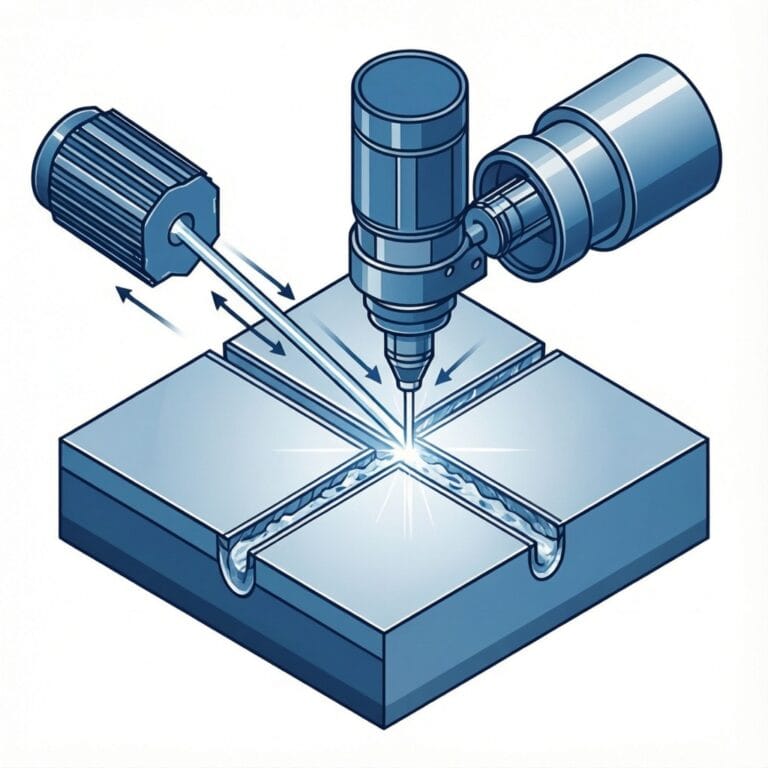
파장 1,064nm(파이버 레이저 표준)의 레이저 용접은 근본적으로 서로 다른 두 가지 영역에서 작동합니다. Laser vs. MIG/TIG: The ROI Comparison for Job Shops Gap Bridging Technology: Solving Fit-Up Issues in Large Parts 그 구분은 모재 표면의 파워 밀도, 즉 빔의 에너지가 약 1×10⁶ W/cm²를 초과하는지 여부에 따라 결정됩니다.
레이저 용접 모드 선택 시 핵심 고려사항
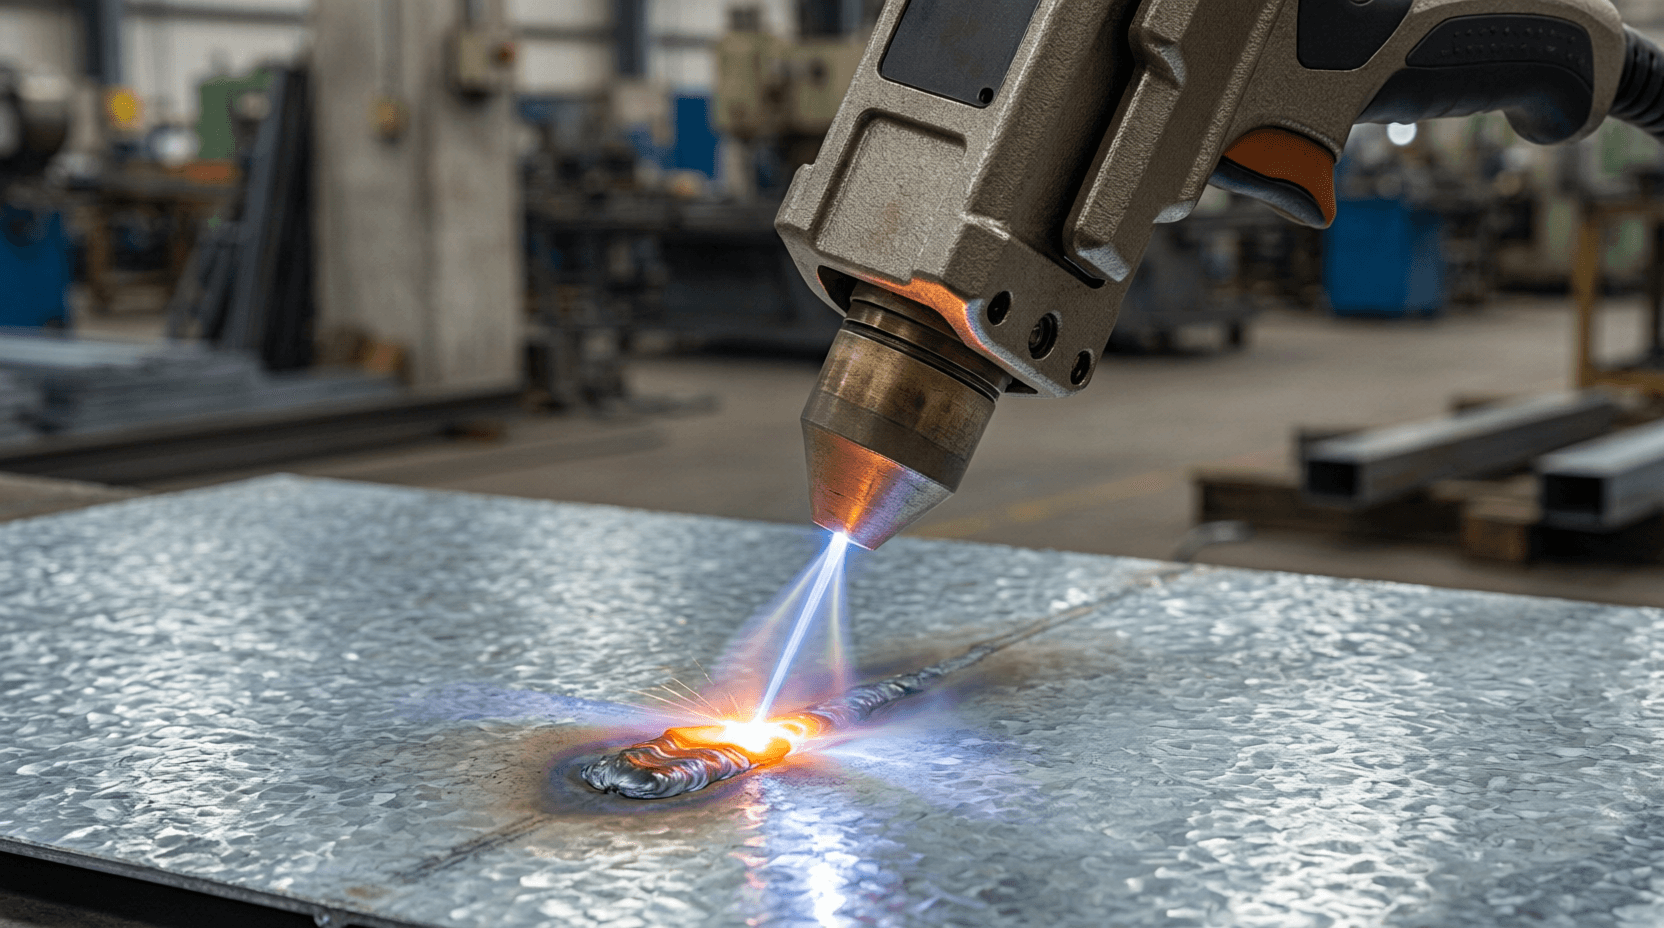
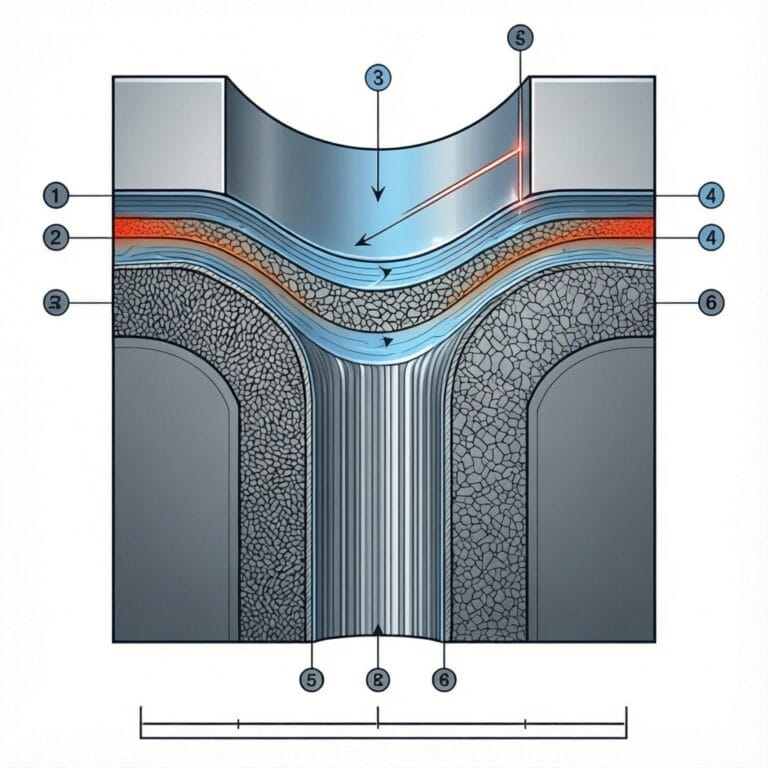
열전도 모드에서는 레이저 에너지가 전부 표면에서 흡수된 후 재료 내부로 전도됩니다. 용융풀은 얕게 유지되며, 일반적으로 출력과 이송 속도에 따라 깊이 0.5mm~1.5mm 수준입니다. 표면 장력이 용융풀을 안정적으로 유지하여 스패터가 적고 매끄러우며 미관상 우수한 비드를 형성합니다. 이 모드는 일반적으로 5×10⁵ W/cm² 미만의 파워 밀도에서 작동합니다.
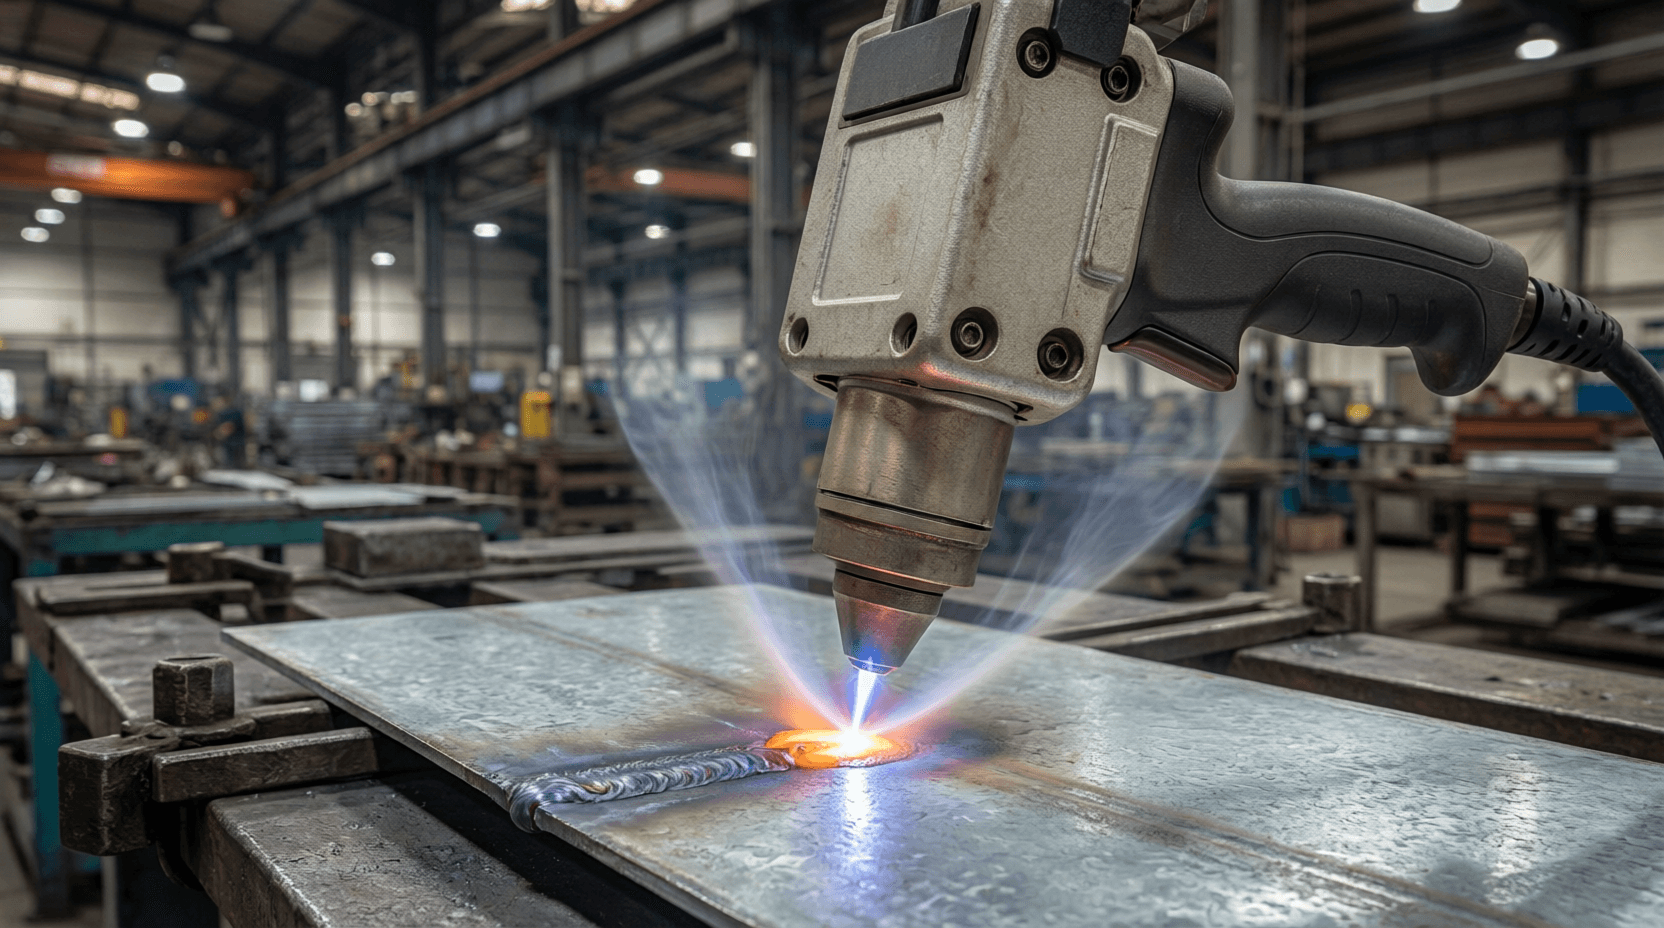
키훌 모드에서는 파워 밀도가 기화 임계값을 초과합니다. 재료가 끓으면서 접합부 깊숙이 뻗는 증기 모세관(“키훌”)이 생성됩니다. 이 증기 공동이 빔 에너지를 가두어 1회 패스로 3mm~8mm 이상의 관통 깊이를 실현합니다. 모세관은 본질적으로 불안정하며, 파라미터를 정밀하게 제어하지 않으면 기공이 발생할 수 있습니다.
기술 분석: 레이저 용접 모드
핵심적인 트레이드오프는 다음과 같습니다. 키훌 용접은 속도와 관통 깊이를 제공하지만 더 엄격한 파라미터 제어가 필요합니다. 열전도 용접은 표면 품질을 제공하지만 접합 강도와 처리량이 제한됩니다.
키훌 vs 열전도: 기술 비교
아래 표는 특정 용도에 맞는 용접 모드를 선택할 때 엔지니어링 팀이 필요로 하는 정량적 차이를 보여줍니다.
응용 분야 및 산업 영향
| 파라미터 | 키훌 모드 | 열전도 모드 |
|---|---|---|
| 파워 밀도 임계값 | >1×10⁶ W/cm² | <5×10⁵ W/cm² |
| 일반적인 관통 깊이 (1kW, 강재) | 3.0–5.0 mm | 0.5–1.2 mm |
| 용접 심종비 (깊이:폭) | 3:1 ~ 8:1 | 0.5:1 ~ 1.5:1 |
| 표면 거칠기 (Ra, 용접 비드) | 6–12 µm | 2–5 µm |
| 열영향부 폭 (2mm 강재) | 0.8–1.5 mm | 0.3–0.6 mm |
| 용접 속도 (2mm 스테인리스, 1.5kW) | 1.2–2.0 m/min | 0.6–1.0 m/min |
| 기공 발생 위험 (알루미늄 5xxx) | 3–8% (용가재 필요) | <1% (용가재 불필요) |
| 대표 적용 분야 | 구조용 접합, 후판 용접 | 기밀 실링, 외관 표면 |
핵심 요약: 키훌(keyhole) 용접은 속도와 관통력을 동시에 제공합니다. 1.5kW 파이버 레이저로 2mm 스테인리스를 전도 모드의 0.8 m/min 대비 1.5 m/min로 용접할 수 있습니다. 다만 이러한 속도는 더 넓은 열영향부(HAZ)와 높은 기공 발생 위험을 수반하며, 특히 키훌 붕괴 시 수소 용해도가 변하는 알루미늄 합금에서 두드러집니다.
실제 사양 기반 산업 적용 사례
전자 인클로저의 정밀 기밀 실링에는 열전도 모드가 표준입니다. 당사의 HWL-1000 핸드헬드 레이저 용접 시스템은 1kW 출력, 0.2mm 스팟 사이즈 및 워블 기능으로 작동하며, 0.8mm 304 스테인리스 배터리 하우징에 Ra ≤ 4µm의 전도 모드 용접을 구현합니다. M² ≤ 1.1의 빔 품질은 올바른 스탠드오프 거리에서 안정적인 스팟이 자연스럽게 전도 모드로 전환되도록 보장합니다.
한 의료기기 제조업체는 티타늄 임플란트 케이스 용접 시 키훌 붕괴로 인한 기공 발생을 방지하기 위해 열전도 모드를 지정했습니다. 당사 시스템을 800W, 이송 속도 0.6 m/min, 아르곤 실드 18 L/min 조건으로 운용하여, 1.2mm Grade 2 티타늄에서 기공 없이 ISO 13919-1 기준 Class 1 용접 품질을 달성했습니다.
구조용 용접에서는 키훌 모드가 필수적입니다. 4mm S355 구조용 강재를 용접하던 한 중장비 제작업체는 생산 사이클 타임을 유지하기 위해 1.2 m/min 속도의 완전 관통 용접이 필요했습니다. 당사 HWL-2000 시스템을 2kW, 스팟 직경 0.4mm, 디포커스 2mm 조건으로 사용하여 일관된 키훌 안정성과 함께 4.5mm 관통을 달성했습니다. 결과 접합부는 ISO 15614-1 파괴 시험에서 모재와 동등한 510 MPa의 인장 강도로 합격했습니다.
산업별 적용 맥락
키훌 모드와 전도 모드의 선택은 제조 분야에 따라 크게 달라집니다.
성능 지표 및 벤치마크
배터리 및 에너지 저장 분야는 전기 전도성과 낮은 기공률이 중요한 구리 및 알루미늄 버스바 용접에 전도 모드를 요구합니다. 용접 깊이는 대체로 1.5mm를 넘지 않으며, 매끄러운 비드 프로파일이 전기 저항을 줄여줍니다. 500W–1kW 출력과 200–400 Hz 워블 주파수를 갖춘 시스템은 0.3mm 구리에서 1mm 알루미늄 단자 접합까지 일관된 전도 용접을 구현합니다.
자동차 차체(BIW)응용 분야에서는 아연도강판 및 알루미늄의 구조용 접합부에 주로 키훌(keyhole) 모드를 사용합니다. 6000번대 알루미늄의 2mm 랩(lap) 접합은 DIN EN 15085-3 기준의 80% 접합 강도 요건을 충족하기 위해 최소 1.8mm의 키훌 관통 깊이가 필요합니다. 전도(conduction) 모드는 용접이 불충분하여 피로 파괴의 위험이 있습니다.
항공우주 및 의료 분야는 열 변형이 ±0.03mm 이내의 위치 정밀도를 유지해야 하는 박판 부품에 전도 모드를 선호합니다. 폐루프 출력 제어를 갖춘 Intouchray의 500W 시스템은 ±2% 출력 범위 내에서 전도 모드를 안정적으로 유지하여 0.5mm 인코넬 718 판재에서 열영향부(HAZ)를 0.3mm로 제한합니다.
공급사 솔루션: Intouchray의 용접 모드 유연성
모든 레이저 용접 시스템이 두 모드에서 안정적으로 작동하는 것은 아닙니다. IPG, Raycus, MAX 레이저 소스(500W~6kW 이상)를 탑재한 Intouchray의 파이버 레이저 용접 시스템은 키훌 및 전도 모드 모두에서 안정적인 작동을 위해 설계되었습니다.
M² ≤ 1.1의 빔 품질을 통해 1,064nm 파장의 빔이 촘촘한 초점을 유지하며, 스팟 크기와 출력만 조절하여 3×10⁴ W/cm²(전도)에서 5×10⁶ W/cm²(키훌)까지의 파워 밀도를 구현할 수 있습니다. 25~30%의 총 효율은 CO₂ 용접 레이저(10,600nm에서 효율 15% 미만으로 작동)에 비해 발열이 적고 운영 비용이 낮다는 의미입니다.
레이저 용접의 주요 향후 트렌드
용접 부품이 규제 시장에 진출할 때는 인증이 중요합니다. 기계 지침(Machinery Directive) 2006/42/EC 및 EMC 지침 2014/30/EU 인증과 더불어 ISO 9001 품질 경영을 갖추고 있습니다. 의료 응용 분야의 경우, FDA 등록이 컨트롤 구성에 따라 Class 1 및 Class 4 레이저 안전 등급을 포괄합니다.
사후 지원으로는 본체 2년, 레이저 소스 1년 보증을 제공하며, 납기는 표준 20~30일, 우선 주문 시 15일 익스프레스가 가능합니다. 실제 공장 설치 사례의 시연 영상(고객 시설로 발송되는 용접 샘플 포함)은 요청 시 제공됩니다.
어떤 것을 선택해야 할까
관통 깊이 ≥ 2.5mm가 필요한 구조용 접합부, 즉 4mm 구조용 강판, 후판 알루미늄, 모재 특성과 동등한 접합 강도가 요구되는 스테인리스 압력 용기 등에는 키훌 모드를 지정하십시오. 기밀 실링, 외관 노출 표면, 1.5mm 미만의 박판 부품, 기공률 1% 미만 및 표면 조도 Ra 5µm 이하가 요구되는 응용 분야에는 열전도 모드를 지정하십시오.
비용 분석 및 ROI
강재에서 키훌 모드를 구현하려면 어느 정도의 출력이 필요한가?
스테인리스강의 경우, 키훌 모드에는 일반적으로 1×10⁶ W/cm² 이상의 파워 밀도가 필요합니다. 스팟 직경 0.3mm 기준으로 이는 작업물에서 최소 약 700W에 해당합니다.
동일한 레이저로 키훌 용접과 전도 용접을 모두 수행할 수 있나?
<!–동일한 레이저로 키홀 용접과 열전도 용접을 모두 수행할 수 있나요?네, 가능합니다. Intouchray의 M² ≤1.1 빔 품질을 갖춘 파이버 레이저 시스템은 출력, 스팟 크기, 이송 속도를 조절하여 용접 모드를 전환할 수 있습니다. 동일한 1.5kW 시스템으로 열전도 모드에서 0.8 m/min 속도로 0.8mm 판재를, 키홀 모드에서 1.2 m/min 속도로 3mm 후판을 용접할 수 있습니다.
키홀 용접에서 기공(포러시티)의 주요 원인은 무엇인가요?
키홀 불안정으로 인해 증기 모세관이 붕괴되면서 응고 중인 용융풀에 가스가 갇히게 됩니다. 이는 수소 용해도 전이 구간에서 알루미늄 합금에서 가장 심하게 나타납니다. 용가재(와이어)를 사용하거나 차폐 가스 유량(15–20 L/min 아르곤)을 제어하면 기공률을 3% 미만으로 줄일 수 있습니다.
FAQ
두 용접 모드 간 용접 속도는 얼마나 다른가요?
1.5kW 파이버 레이저로 2mm 스테인리스강을 용접할 경우, 키홀 용접은 1.2–2.0 m/min의 속도를 달성하는 반면, 열전도 용접은 동일한 두께에서 일반적으로 0.6–1.0 m/min 수준입니다.
열전도 모드의 최대 용입 깊이는 얼마인가요?
6kW 파이버 레이저 기준으로, 열전도 모드는 표면 기화가 키홀 전환을 유발하기 전까지 약 1.5mm의 용입 깊이에 도달할 수 있습니다. 이 깊이를 초과하면 키홀 모드가 필요합니다.
레이저 용접 솔루션Intouchray는 산업용 레이저 장비 제조업체로서, 정밀 엔지니어링과 운영 신뢰성을 결합한 파이버 레이저 용접 및 핸드헬드 용접 시스템을 설계하고 제작합니다. 당사의 제품 라인업은 다양한 산업 요구에 맞춰 폭넓은 출력 옵션과 구성을 제공합니다.제품 모델
- 주변 장비 – 질소 발생기
- HW-Pro 갈보 배터리형 핸드헬드 레이저 용접기
- HW-Pro 핸드헬드 레이저 용접기
- HW-Smart 핸드헬드 레이저 용접기
- HW-Smart 내장 피더 핸드헬드 레이저 용접기
- 질소 발생기 일체형 핸드헬드 레이저 용접기
- QCW 스팟 핸드헬드 레이저 용접기
- Raytools 4 in 1 용접·클리닝 헤드
주요 특징
- 수냉식 냉각 시스템
- 다양한 레이저 출력 옵션
- 다기능 지원: 용접, 클리닝, 절단
- 바퀴가 장착된 휴대형 디자인
- 두께 10mm까지 다양한 소재 가공 가능
- 수냉식 냉각 옵션
산업 분야 적용 사례
- 자동차 산업
- 자동차 수리
- 자동차 산업
- 자동차 부품 용접
- 박금속판 절단
- 전자 조립
모든 레이저 용접 시스템은 ISO 9001 규정에 따라 제조됩니다. 용도에 맞는 구성 안내가 필요하시면 당사 엔지니어링 팀에 문의하시기 바랍니다.
산업 표준 및 참고 자료
- TRUMPF: Laser Welding Technology Overview — 레이저 용접 공정의 기본 원리 및 산업 적용 사례
- AWS D17.1: Fusion Welding for Aerospace Applications — 미국용접협회(AWS)의 항공우주 용접 규격
- The Fabricator: Laser Welding Best Practices — 금속 가공 분야 레이저 용접 실무 가이드
산업별 활용 사례
용접 모드 선택은 결국 하나의 트레이드오프로 귀결됩니다. 깊이와 속도가 필요하신가요, 아니면 표면 품질과 최소한의 열 영향이 필요하신가요? 키홀 모드는 최대 2 m/min의 속도로 3mm 이상의 용입을 실현하며, 전도 모드는 박판 용접 시 Ra 5µm 이하, 기공률 1% 미만을 유지합니다. Intouchray의 파이버 레이저 시스템은 인증된 성능으로 두 가지 영역을 모두 지원합니다.
전체 공정 파라미터와 출력/소재 호환성 데이터가 포함된 용접 샘플을 에서 요청하세요. 소재 종류, 두께, 이음부 형상을 명시해 주시면 목표 조건 하에서 용접된 시험 편(test coupon)을 제공해 드립니다.