
Quando os principais fabricantes de veículos elétricos transferiram a produção de seus pacotes de baterias para a soldagem a laser, eles não escolheram apenas uma fonte de laser—escolheram um modo de soldagem específico. Costuras Grau Alimentar & Médico: Obtendo Soldas Livres de Porosidade Todo engenheiro que já soldou carcaças de baterias em aço inoxidável ou invólucros de alumínio já se deparou com a mesma encruzilhada: soldagem a keyhole para penetração, ou condução térmica para acabamento superficial. Essa decisão impacta diretamente a resistência da junção, a distorção térmica e o tempo de ciclo—e errar significa descartar milhares de peças. Neste artigo, você aprenderá exatamente quando especificar cada modo, com base em limites mensuráveis e dados reais de produção.
A Física por Trás dos Dois Modos de Soldagem
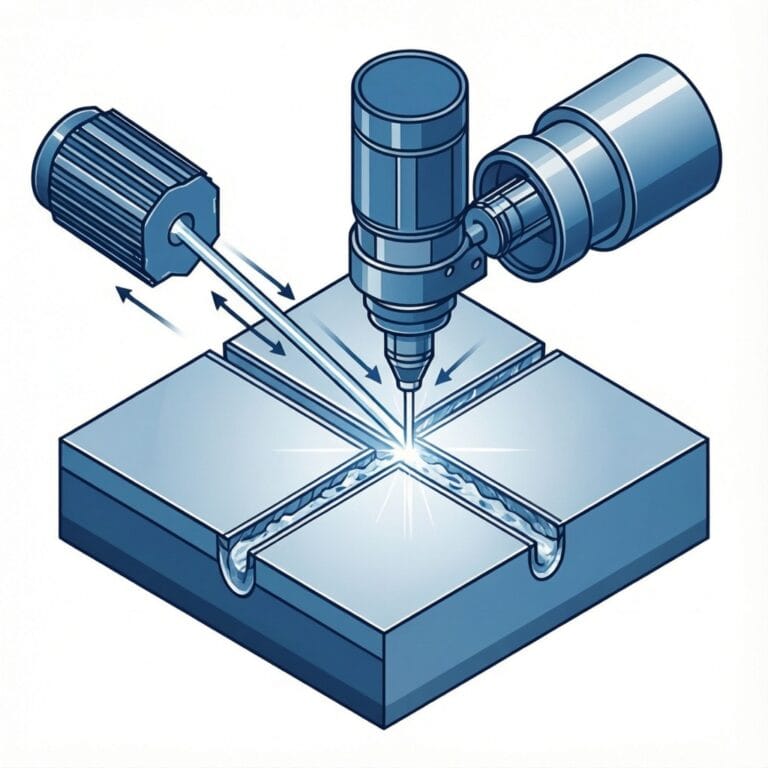
A soldagem a laser no comprimento de onda de 1.064 nm (padrão para lasers de fibra) opera em dois regimes fundamentalmente diferentes. Laser vs. MIG/TIG: Comparação de ROI para Oficinas de Usinagem Tecnologia de Ponte de Vão: Resolvendo Problemas de Ajuste em Peças de Grande Porte A distinção está na densidade de potência na superfície da peça—especificamente, se a energia do feixe excede aproximadamente 1×10⁶ W/cm².
Considerações-chave na Soldagem a Laser
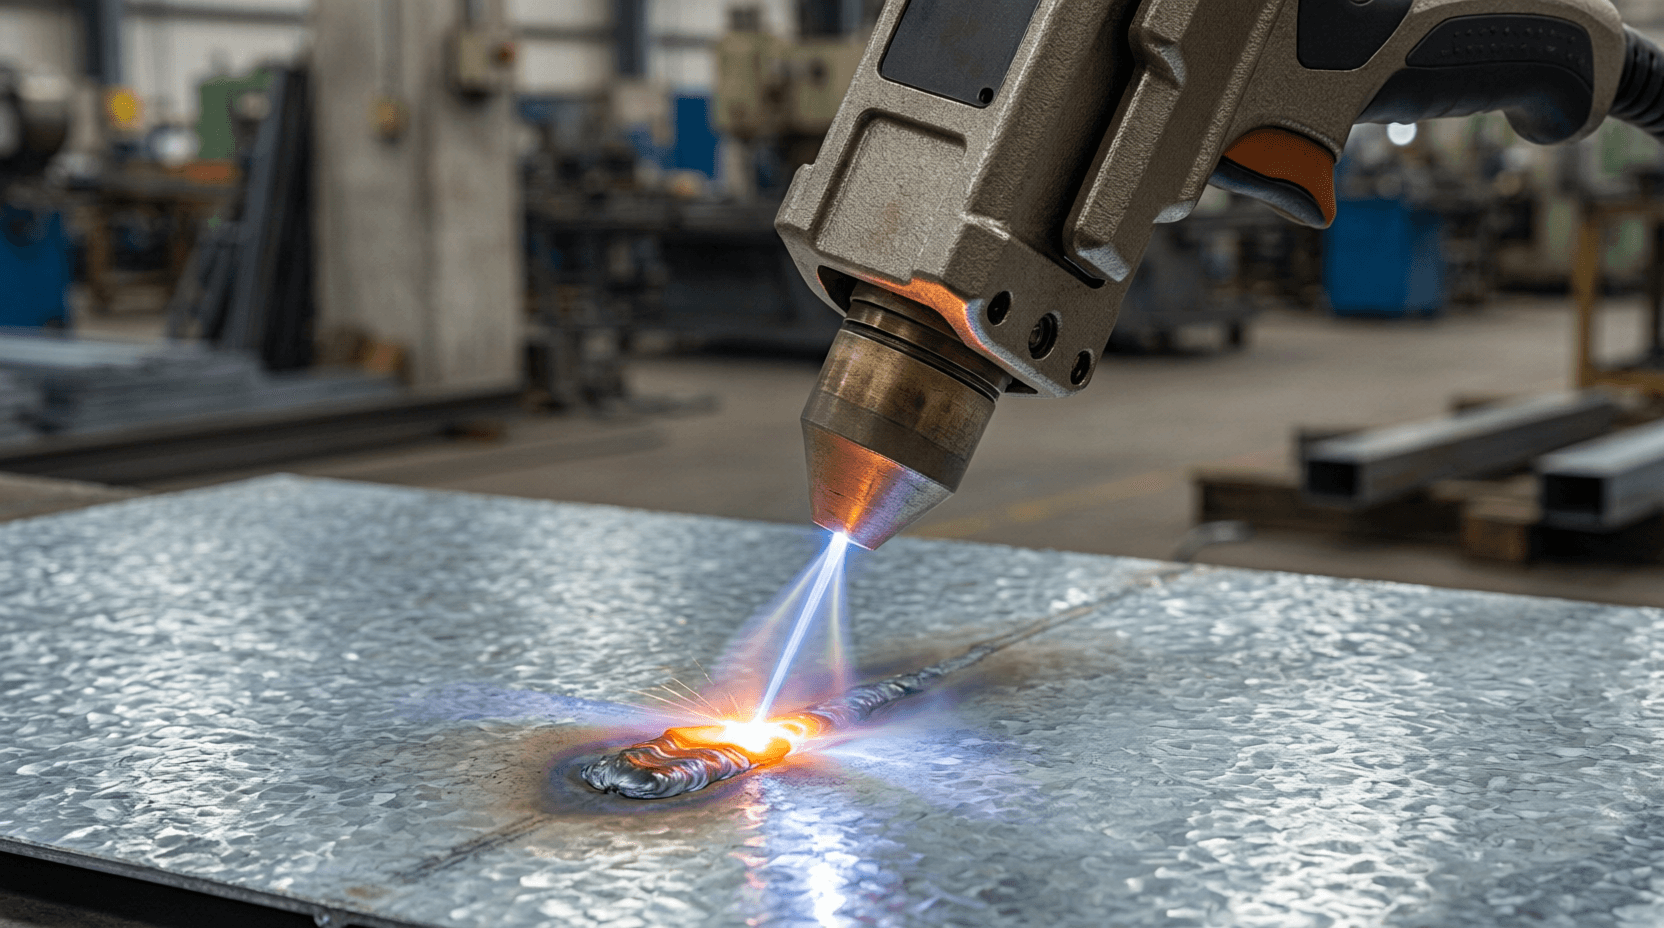
No modo de condução térmica, a energia do laser é absorvida inteiramente na superfície e, em seguida, conduzida para dentro do material. A poça de fusão permanece rasa—tipicamente com profundidade de 0,5 mm a 1,5 mm, dependendo da potência e da velocidade de avanço. A tensão superficial mantém a poça de fusão estável, produzindo um cordão liso e estético com respingo mínimo. Este modo opera com densidades de potência geralmente abaixo de 5×10⁵ W/cm².
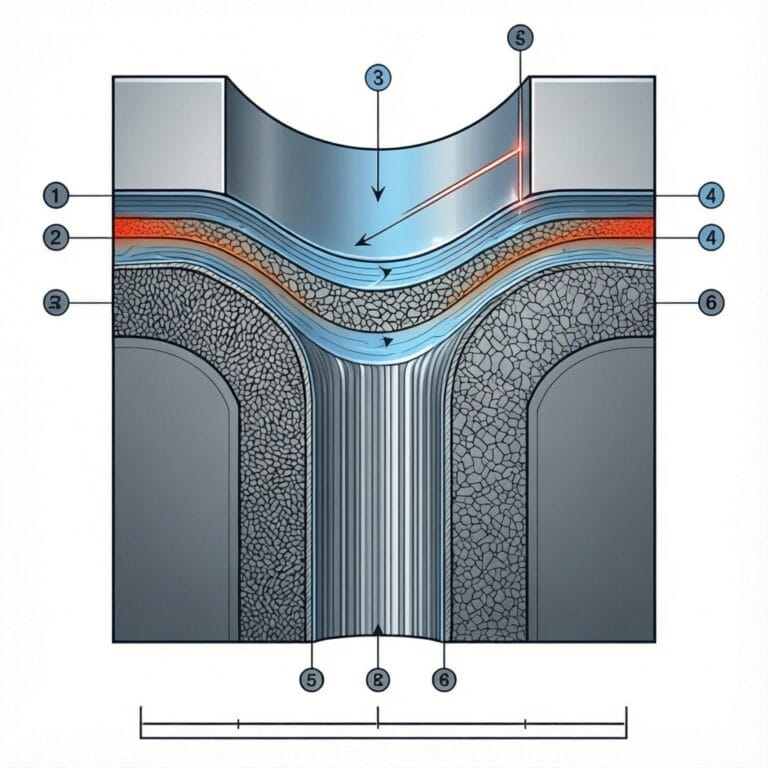
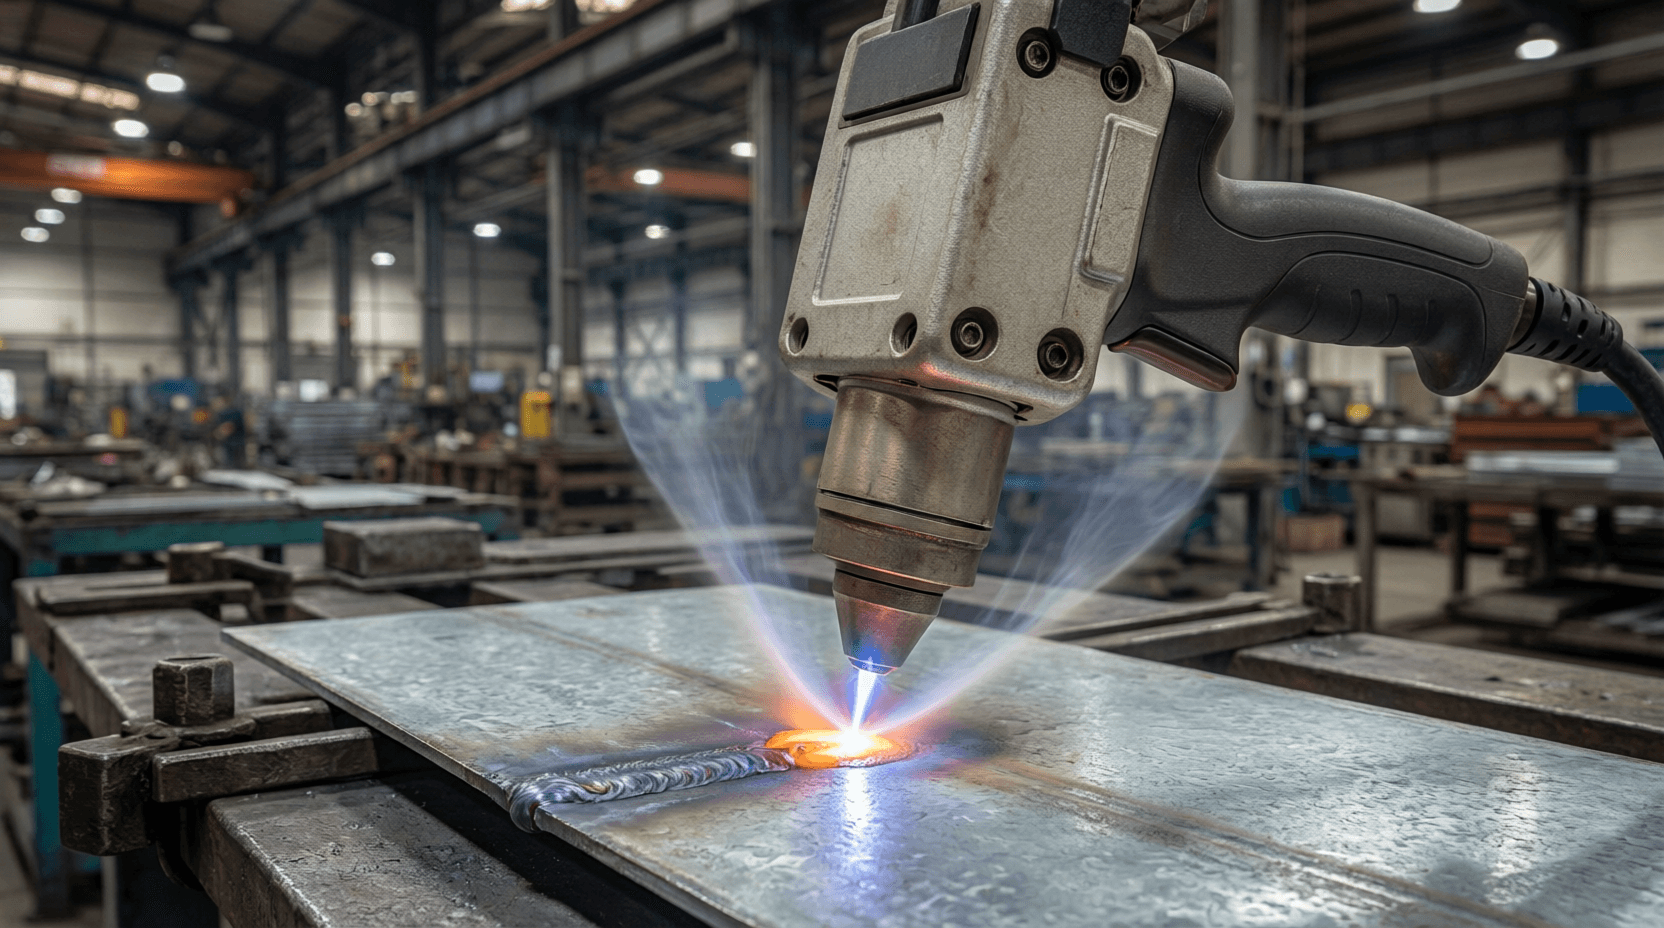
No modo keyhole, a densidade de potência excede o limiar de vaporização. O material entra em ebulição, criando um capilar de vapor (o “keyhole”) que se estende profundamente na junção. Essa cavidade de vapor retém a energia do feixe, permitindo profundidades de penetração de 3 mm a 8 mm ou mais em uma única passada. O capilar é naturalmente instável, e essa instabilidade pode gerar porosidade se os parâmetros não forem cuidadosamente controlados.
Análise Técnica: Soldagem a Laser
O compromisso fundamental é este: a soldagem keyhole oferece velocidade e profundidade, mas exige controle de parâmetros mais rigoroso. A soldagem por condução oferece qualidade superficial, mas limita a resistência da junção e o rendimento.
Keyhole vs. Condução Térmica: Comparação Técnica
A tabela a seguir apresenta as diferenças mensuráveis que as equipes de engenharia precisam ao selecionar o modo de soldagem para uma aplicação específica.
Aplicações e Impacto na Indústria
| Parâmetro | Modo Keyhole | Modo Condução Térmica |
|---|---|---|
| Limiar de densidade de potência | >1×10⁶ W/cm² | <5×10⁵ W/cm² |
| Profundidade típica de penetração (1 kW, aço) | 3,0–5,0 mm | 0,5–1,2 mm |
| Razão de aspecto da solda (profundidade:largura) | 3:1 a 8:1 | 0,5:1 a 1,5:1 |
| Rugosidade superficial (Ra, cordão de solda) | 6–12 µm | 2–5 µm |
| Largura da zona afetada pelo calor (aço 2mm) | 0,8–1,5 mm | 0,3–0,6 mm |
| Velocidade de soldagem (aço inox 2mm, 1,5kW) | 1,2–2,0 m/min | 0,6–1,0 m/min |
| Risco de porosidade (alumínio 5xxx) | 3–8% (requer material de adição) | <1% (sem material de adição) |
| Aplicações típicas | Juntas estruturais, seções espessas | Selamentos herméticos, superfícies estéticas |
O ponto principal: a soldagem por calha (keyhole) oferece penetração com velocidade—um laser de fibra de 1,5kW solda aço inox de 2mm a 1,5 m/min, contra 0,8 m/min no modo de condução. Mas essa velocidade traz uma ZTA mais ampla e maior risco de porosidade, especialmente em ligas de alumínio, onde a solubilidade do hidrogênio muda durante o colapso da calha.
Exemplos do Setor com Especificações Reais
Para o selamento hermético de precisão de invólucros eletrônicos, o modo de condução térmica é o padrão. O sistema de soldagem a laser manual HWL-1000 da empresa, operando com 1kW, tamanho de ponto de 0,2mm e função wobble, produz soldas em modo de condução com Ra ≤ 4µm em carcaças de baterias de aço inox 304 de 0,8mm. A qualidade do feixe de M² ≤ 1,1 garante um ponto estável que transita naturalmente para o modo de condução na distância correta de focalização.
Um fabricante de dispositivos médicos que solda carcaças de implantes de titânio especificou o modo de condução térmica para evitar qualquer porosidade causada pelo colapso da calha. Com o sistema da empresa operando a 800W, velocidade de avanço de 0,6 m/min e gás de proteção de argônio a 18 L/min, a empresa alcançou qualidade de solda Classe 1 conforme a ISO 13919-1, com porosidade zero em titânio Grau 2 de 1,2mm.
Para aplicações estruturais, o modo por calha é inegociável. Um fabricante de equipamentos pesados que soldava aço estrutural S355 de 4mm precisava de penetração total a 1,2 m/min para manter os tempos de ciclo de produção. Usando o sistema HWL-2000 da empresa a 2kW, com diâmetro de ponto de 0,4mm e desfoque de 2mm, a empresa alcançou penetração de 4,5mm com estabilidade consistente da calha. A junta resultante passou nos ensaios destrutivos da ISO 15614-1 com resistência à tração de 510 MPa—equivalente ao metal de base.
Contexto de Aplicação em Diferentes Setores
A escolha entre o modo por calha e o modo de condução varia significativamente entre os setores de manufatura.
Métricas de Desempenho e Benchmarks
Baterias e armazenamento de energia exigem o modo de condução para soldas de barras de cobre e alumínio, onde a condutividade elétrica e a baixa porosidade são críticas. As profundidades de junta raramente ultrapassam 1,5mm, e o perfil liso do cordão reduz a resistência elétrica. Sistemas com potência de 500W–1kW e frequências wobble de 200–400 Hz produzem soldas por condução consistentes em juntas terminais de cobre de 0,3mm a alumínio de 1mm.
Carrocerias automotivas (body-in-white)as aplicações utilizam predominantemente o modo keyhole para juntas estruturais em aço galvanizado e alumínio. Uma junta sobreposta de 2 mm em alumínio da série 6000 exige penetração keyhole de no mínimo 1,8 mm para atender ao requisito de 80% de resistência da junta conforme a DIN EN 15085-3. O modo de condução deixaria a junta submersurada e sujeita a falha por fadiga.
Aeroespacial e médico favorecem o modo de condução para componentes de chapas finas, onde a distorção térmica deve permanecer dentro de uma precisão de posicionamento de ±0,03 mm. O sistema de 500W da empresa, com controle de potência em malha fechada, mantém o modo de condução dentro de uma faixa de ±2% de potência, limitando a ZAC a 0,3 mm em chapas de Inconel 718 de 0,5 mm.
Solução do Fornecedor: Flexibilidade de Modos de Solda da Intouchray
Nem todos os sistemas de solda a laser conseguem operar de forma confiável em ambos os modos. Os sistemas de solda a laser de fibra da Intouchray, equipados com fontes laser IPG, Raycus ou MAX (de 500W a mais de 6kW), são projetados para operação estável tanto no regime keyhole quanto no de condução.
A qualidade do feixe do sistema, com M² ≤ 1,1, garante que o feixe de comprimento de onda de 1.064 nm mantenha um foco estreito, permitindo densidades de potência de 3×10⁴ W/cm² (condução) a 5×10⁶ W/cm² (keyhole) simplesmente ajustando o tamanho do ponto e a potência. A eficiência de tomada de 25–30% significa menos rejeição de calor e custos operacionais menores em comparação aos lasers de solda CO₂ (que operam em 10.600 nm com eficiência inferior a 15%).
Tendências Futuras da Solda a Laser Key
Certificações são importantes quando seus componentes soldados entram em mercados regulamentados. Os sistemas possuem certificação conforme a Diretiva de Máquinas 2006/42/EC e a Diretiva EMC 2014/30/EU, além de gestão de qualidade ISO 9001. Para aplicações médicas, o registro na FDA cobre classificações de segurança laser Classe 1 e Classe 4, dependendo da configuração da carcaça.
O suporte pós-venda inclui garantia de 2 anos no corpo da máquina e de 1 ano na fonte laser, com prazos de entrega padrão de 20–30 dias e expresso de 15 dias para pedidos prioritários. Demonstrações em vídeo de instalações reais em fábricas — incluindo amostras de solda enviadas para sua planta — estão disponíveis mediante solicitação.
Qual Escolher
Especifique o modo keyhole para juntas estruturais que exijam profundidade de penetração ≥ 2,5 mm, em materiais como aço estrutural de 4 mm, seções espessas de alumínio ou vasos de pressão em aço inoxidável, onde a resistência da junta deve corresponder às propriedades do metal de base. Especifique o modo de condução de calor para vedação hermética, superfícies cosméticas visíveis, componentes de chapas finas abaixo de 1,5 mm e qualquer aplicação em que a porosidade deva permanecer abaixo de 1% e a rugosidade superficial abaixo de Ra 5µm.
Análise de Custos e ROI
Qual nível de potência é necessário para alcançar o modo keyhole no aço?
Para o aço inoxidável, o modo keyhole normalmente exige densidade de potência acima de 1×10⁶ W/cm². Com um diâmetro de ponto de 0,3 mm, isso corresponde a aproximadamente 700W no mínimo na peça de trabalho.
O mesmo laser pode realizar solda keyhole e por condução?O mesmo laser pode realizar tanto soldagem por calha quanto por condução?
Sim. Os sistemas de laser de fibra da Intouchray com qualidade de feixe M² ≤1,1 podem alternar entre os modos ajustando potência, tamanho do ponto e velocidade de deslocamento. O mesmo sistema de 1,5 kW pode soldar chapas de 0,8 mm no modo de condução a 0,8 m/min ou chapas de 3 mm no modo por calha a 1,2 m/min.
Qual é a principal causa de porosidade em soldas por calha?
A instabilidade da calha provoca o colapso do capilar de vapor, retendo gás na poça de fusão em solidificação. Esse fenômeno é mais severo em ligas de alumínio nos pontos de transição de solubilidade do hidrogênio. O uso de arame de adição ou o controle do fluxo de gás de proteção (15–20 L/min de argônio) reduz a porosidade para menos de 3%.
Perguntas Frequentes
Como a velocidade de soldagem difere entre os dois modos?
Em aço inoxidável de 2 mm com um laser de fibra de 1,5 kW, a soldagem por calha atinge 1,2–2,0 m/min, enquanto a soldagem por condução de calor normalmente opera a 0,6–1,0 m/min para a mesma espessura de material.
Qual é a profundidade máxima de penetração no modo de condução?
Com um laser de fibra de 6 kW, o modo de condução pode atingir aproximadamente 1,5 mm de penetração antes que a vaporização da superfície desencadeie a transição para o modo por calha. Além dessa profundidade, é necessário o modo por calha.
Solução de Soldagem a LaserA Intouchray, fabricante de equipamentos a laser industriais, projeta e constrói sistemas de soldagem a laser de fibra e soldagem manual que combinam engenharia de precisão com confiabilidade operacional. Nossa linha de produtos oferece uma variedade de opções de potência e configurações para atender às mais diversas exigências industriais.Modelos de Produto
- Equipamento Auxiliar – Gerador de Nitrogênio
- Máquina de Solda Laser Manual HW-Pro Galvo para Baterias
- Máquina de Solda Laser Manual HW-Pro
- Máquina de Solda Laser Manual HW-Smart
- Máquina de Solda Laser Manual HW-Smart com Alimentador Interno
- Máquina de Solda Laser Manual com Gerador de Nitrogênio
- Máquina de Solda Laser Manual de Ponto QCW
- Cabeçote de Soldagem e Limpeza 4 em 1 Raytools
Principais Características
- Sistema de refrigeração a água
- Múltiplas opções de potência do laser
- Funções versáteis: soldagem, limpeza e corte
- Design portátil com rodas
- Adequada para diversos materiais com espessura de até 10 mm
- Opção de Refrigeração a Água
Aplicações na Indústria
- Indústria automotiva
- Reparo automotivo
- Soldagem de peças automotivas
- Corte de chapas metálicas finas
- Montagem eletrônica
Todos os sistemas de soldagem a laser são fabricados sob protocolos ISO 9001. Entre em contato com nossa equipe de engenharia para orientações de configuração específicas para sua aplicação.
Normas do Setor & Referências
- TRUMPF: Visão Geral da Tecnologia de Soldagem a Laser — Fundamentos do processo de soldagem a laser e aplicações industriais
- AWS D17.1: Soldagem por Fusão para Aplicações Aeroespaciais — Especificação de soldagem aeroespacial da American Welding Society
- The Fabricator: Melhores Práticas de Soldagem a Laser — Guia prático de soldagem a laser na fabricação metálica
Casos de uso na indústria
Sua decisão sobre o modo de soldagem se resume a uma única troca: você precisa de profundidade e velocidade, ou de qualidade superficial e mínimo impacto térmico? O modo por condução de ключ (keyhole) alcança penetração de 3 mm ou mais em velocidades de até 2 m/min, enquanto o modo por condução mantém Ra abaixo de 5 µm e porosidade inferior a 1% em aplicações de chapas finas. Os sistemas de laser de fibra da Intouchray entregam ambos os regimes com desempenho certificado.
Solicite uma amostra de soldagem com parâmetros completos do processo e dados de compatibilidade de potência/material. Especifique o tipo de material, a espessura e a geometria da junta, e receba um corpo de prova soldado nas suas condições-alvo.