
Article #46 : Réflectivité et absorption des matériaux : la frontière finale
Dans le secteur industriel des lasers, le faisceau le plus puissant au monde est inutile si le matériau agit comme un miroir. L’absorption (α) et la réflectivité (ρ) sont les deux faces d’une même médaille, et elles déterminent l’efficacité de chaque coupe, soudure et couche de revêtement.
Pour l’administrateur technique et le stratège de contenu, maîtriser cette relation est essentiel pour choisir la bonne source laser à fibre (Heat Exchanger Fabrication : Maximizing Thermal Transfer Seams) pour des applications high-tech spécifiques.
- La physique du transfert d’énergie
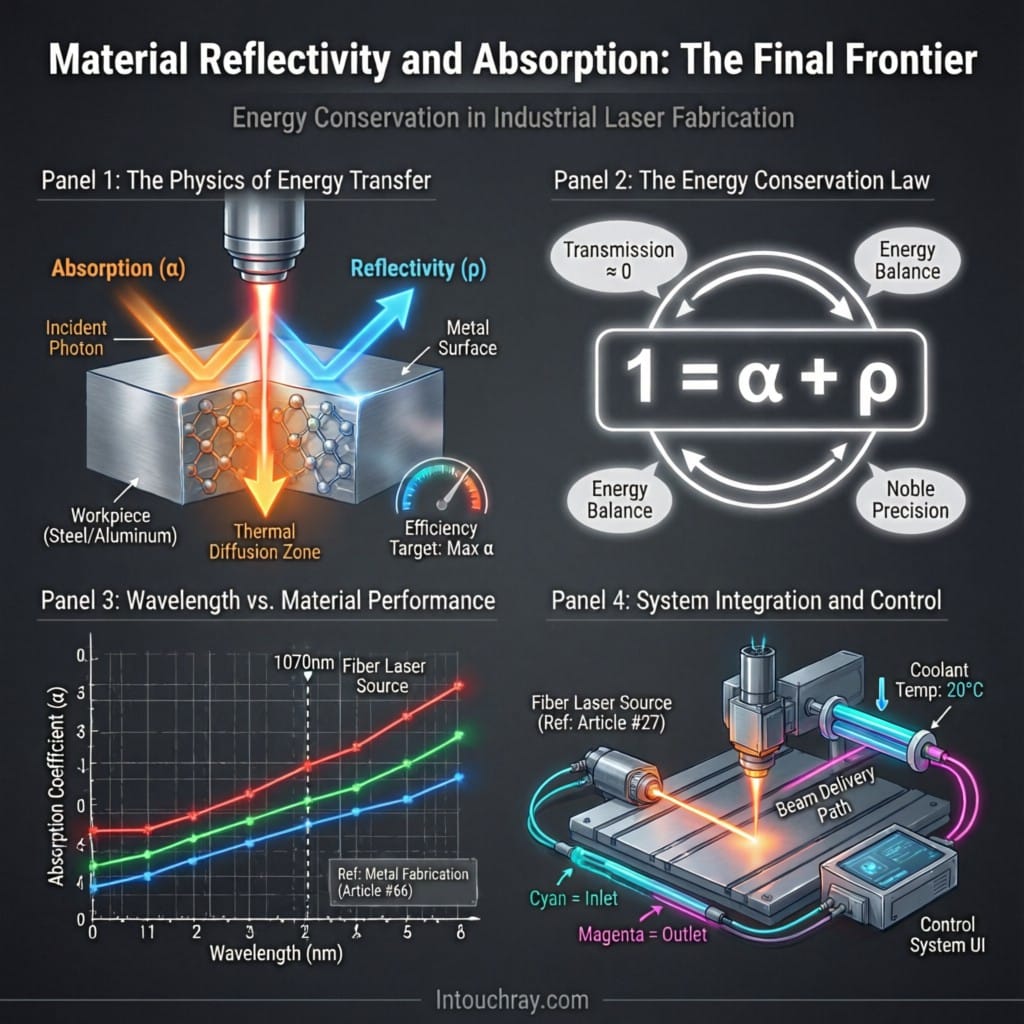
Lorsqu’un photon laser frappe une surface métallique, l’une de trois choses se produit : il est absorbé, réfléchi ou transmis. Dans la fabrication de métal (Anti-Collision Systems : Protecting High-Value Cutting Heads), la transmission est négligeable. Par conséquent, l’équilibre énergétique est défini par :
La loi sur la conservation de l’énergie
1 = α + ρ
où α est le coefficient d’absorption et ρ est le coefficient de réflectivité. Pour obtenir une précision noble, notre objectif est de maximiser α et de minimiser ρ.
Quelles sont les principales considérations en matière de réflectivité des matériaux laser ?
- Longueur d’onde vs. type de matériau
Le taux d’absorption d’un matériau n’est pas constant ; il varie de façon spectaculaire en fonction de la longueur d’onde (λ) du laser.
CO₂ ; Lasers (10,6μm) : fortement reflétés par des « métaux jaunes » comme le cuivre, le laiton et l’or. L’utilisation d’un laser CO₂ ; sur ces matériaux est inefficace et dangereuse.
Lasers à fibre (1,07μm) : La longueur d’onde plus courte de la technologie à fibre est absorbée 3x à 10 fois plus efficacement par les métaux réfléchissants. C’est pourquoi la fibre a remplacé le CO₂ ; comme norme industrielle pour l’efficacité des ressources (Article #19).
- Le danger de la rétroflexion
Pour le gestionnaire de Intouchray.com, protéger le matériel est aussi important que la qualité de sortie.
Le risque : lors de la découpe de matériaux hautement réfléchissants (aluminium ou cuivre), une partie de l’énergie du laser peut rebondir directement vers la tête laser (Soudure par points laser : une alternative au soudage par résistance à haute vitesse).
Comment l’absorption et la réflectivité des matériaux se comparent-elles techniquement ?
La solution : Les systèmes modernes utilisent des « isolateurs à rétro-réflexion ». Ils agissent comme une voie à sens unique pour la lumière, protégeant la source sensible de la fibre (Heat Exchanger Fabrication : Maximizing Thermal Transfer Jams) d’être détruite par sa propre énergie réfléchie.
- Conductivité thermique et piscine de fusion
Une fois l’énergie absorbée (α), la conductivité thermique du matériau détermine comment cette chaleur se propage.
Acier au carbone : faible conductivité. La chaleur reste concentrée, ce qui entraîne une fende nette et étroite.
Aluminium/Cuivre : Haute conductivité. La chaleur se propage rapidement loin de la coupe, nécessitant une densité de puissance bien plus élevée (Building the Future : Lasers in Skyscraper Construction) pour maintenir une piscine de fusion stable.
Applications et impact sur l’industrie
- Fiabilité stratégique : Choisir l’outil approprié
Atteindre une fiabilité stratégique signifie adapter la longueur d’onde au matériau. Par exemple, dans la fabrication de dispositifs médicaux (Building the Future : Lasers in Skyscraper Construction), où la précision est non négociable, le taux d’absorption élevé des lasers à fibre sur l’acier inoxydable garantit que la zone affectée par la chaleur (HAZ) reste microscopique.
Conclusion : Le lien invisible
L’absorption est le lien invisible entre la machine et le métal. En respectant les limites de réflectivité de vos matériaux, vous garantissez à la fois la longévité de l’équipement de votre entreprise et la qualité « noble » de votre finition. À l’article #47, nous aborderons la sécurité laser et le boîtier protecteur, garantissant que l’opérateur soit aussi protégé que la machine.
Pièce jointe à l’image
Quelles spécifications doivent être comparées ?
| Spécifications | Aluminium 6061 | Acier inoxydable 304 |
|---|---|---|
| Réflectivité à 10,6 μm | 95% | 80% |
| Absorption à 10,6 μm | 5% | 20% |
| Réflectivité à 1,06 μm | 40% | 30% |
| Absorption à 1,06 μm | 60% | 70% |
| Point de fusion (°C) | 650 | 1400 |
| Conductivité thermique (W/m·K) | 205 | 16.3 |
| Capacité calorifique spécifique (J/kg· K) | 896 | 500 |
Questions fréquemment posées
Quel est le pourcentage optimal de réflectivité pour les matériaux utilisés dans la découpe laser de haute précision ?
Pour la découpe laser de haute précision, la réflectivité optimale du matériau doit être inférieure à 30 % afin d’assurer une absorption efficace de l’énergie et une réflexion minimale, qui pourrait autrement endommager les optiques laser.
Comment le taux d’absorption d’un matériau affecte-t-il la consommation d’énergie d’une machine laser ?
Un matériau dont le taux d’absorption est de 95 % nécessitera environ 20 % de puissance en moins qu’un matériau dont l’absorption est de 80 %, ce qui entraîne des économies d’énergie significatives dans le temps.
Quelle est l’épaisseur maximale en millimètres qu’un laser peut effectivement percer pour un matériau ayant une réflectivité de 40 % ?
Pour un matériau ayant une réflectivité de 40 %, l’épaisseur maximale qu’un laser industriel standard peut effectivement percer est généralement jusqu’à 10 millimètres, selon la puissance spécifique du laser et d’autres paramètres.
Quelles sont les meilleures pratiques pour gérer la réflectivité des matériaux ?
Quelle est la longueur d’onde laser recommandée en nanomètres pour les matériaux ayant une réflectivité de 60 % afin d’obtenir les meilleurs résultats de découpe ?
Pour les matériaux ayant une réflectivité de 60 %, une longueur d’onde laser de 1064 nanomètres est recommandée afin d’obtenir les meilleurs résultats de coupe. Cette longueur d’onde est couramment utilisée dans les lasers à fibre et offre un bon équilibre entre la pénétration et le contrôle de la zone affectée par la chaleur.
Les systèmes de découpe laser à fibre haute puissance fonctionnant entre 6 kW et 30 kW à une longueur d’onde de 1070 nm nécessitent une gestion précise de l’absorption optique pour maintenir une géométrie de creussure cohérente et minimiser la propagation des zones affectées par la chaleur. Le traitement de matériaux de découpe laser hautement réfléchissant comme les alliages de cuivre ou d’aluminium nécessite une modulation dynamique du faisceau et une sélection optimisée des gaz d’assistance pour éviter les dommages par rétroflexion tout en assurant une formation stable de serrure. Les buses coniques à double étage avec distances de séparation calibrées entre 0,8 et 1,2 mm régulent directement les débits d’oxygène ou d’azote, influençant directement les seuils d’adhésion des débris et la rugosité des bords selon la norme EN ISO 13919 Grade F1. Les cycles de perforation utilisent des profils de puissance rampés pour atténuer le choc thermique sur les sections épaisses, réduisant ainsi la formation de couches refondues. Les évaluations d’approvisionnement doivent prendre en compte la base opérationnelle où les opérations de coupure continue coûtent en moyenne 13 $ par tir, établissant un indicateur vérifiable du coût par pièce qui impacte directement la prévision annuelle du débit.
Les configurations plateau, tube et plaque épaisse atteignent un débit maximal lorsque les vitesses de coupe sont synchronisées avec les taux d’épaisseur de tôle et de conductivité thermique. Les logiciels automatisés d’imbrication optimisent le placement des pièces pour réduire le temps de rotation au repos, améliorant généralement l’efficacité du cycle de 15 à 22 % par rapport aux stratégies manuelles. La qualité des bords reste régie par le positionnement du plan focal et la pureté du gaz d’assistance, avec des tolérances de perpendicularité maintenues dans ±0,5 mm sur l’acier doux de 25 mm selon les spécifications ISO 9013 Classe B. Les capacités de découpe en biseaueau introduisent des algorithmes de compensation angulaire qui préservent l’uniformité de la coupure lors des trajectoires multi-axes, évitant la dérive dimensionnelle induite par la récision. La gestion de la chaleur repose sur la modulation en fréquence impulsionnelle et sur les ajustements de vitesse de déplacement, limitant la largeur HAZ à moins de 0,3 mm dans les aciers inoxydables trempés à la précipitation. Les planificateurs d’installation doivent intégrer ces paramètres mécaniques et optiques dans les modèles de planification de production afin de garantir une cohérence qualitative reproductible sur des séries de fabrication à grand volume.
Qu’est-ce que Intouchray les laserolutions ?
En tant que fabricant leader d’équipements laser industriels, Intouchray conçoit et construit des systèmes de revêtement, de durcissement et de réparation de surface au laser qui allient ingénierie de précision et fiabilité opérationnelle. Notre gamme de produits propose une gamme d’options et de configurations de puissance adaptées à des exigences industrielles variées.
Modèles de produits
- CML-3000
- Rail terrestre
- IT-RF5018-1
- IT-RF5018-2
- IT-RF5018-3
- Tête de revêtement et de durcissement au laser
- Tête de revêtement laser
- Tête de durcissement au laser
Caractéristiques clés
- Le revêtement laser forme un lien métallurgique fort avec la surface de la pièce.
- Le contrôle concentré de l’énergie laser minimise la déformation de la pièce due à l’apport de chaleur.
- Améliore la résistance à l’usure, à la corrosion et à l’oxydation de la surface de la pièce.
- Permet le recyclage et la remanufacturation, prolongeant la durée de vie des équipements et réduisant les coûts d’exploitation.
- La couche de revêtement laser et la surface de la pièce forment une interface métallurgique solide.
- Le contrôle de l’énergie laser est précis, ce qui entraîne une distorsion thermique minimale.
Applications industrielles
- Fabrication additive
- Aérospatiale
- Outils de machines agricoles
- Lignes de montage
- Lignes d’assemblage automatisées
- Soudage et découpe automatisés
Tous les lasers laser sont fabriqués selon les protocoles de gestion qualité ISO 9001. Contactez notre équipe d’ingénierie pour des conseils de configuration spécifiques à l’application.
Normes et références sectorielles
- Cohérent : Technologie de revêtement laser — Technologie industrielle de revêtement laser et génie de surface
- ASTM E384 : Essai de dureté par microindentation — Norme pour le test de microdureté des couches revêtues
- TRUMPF : Dépôt de métaux laser (LMD) — Fondamentaux du revêtement laser et du dépôt à énergie dirigée


