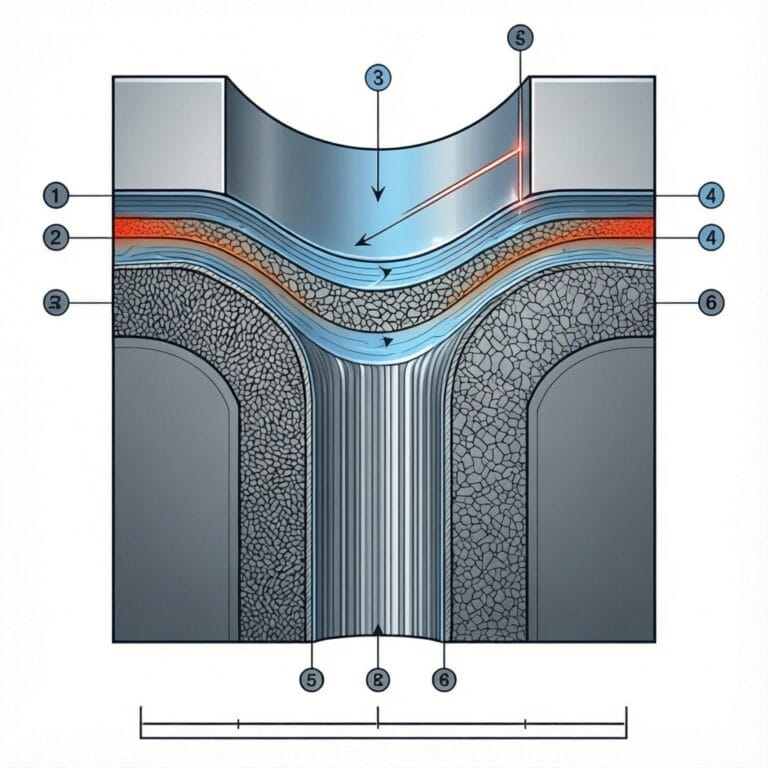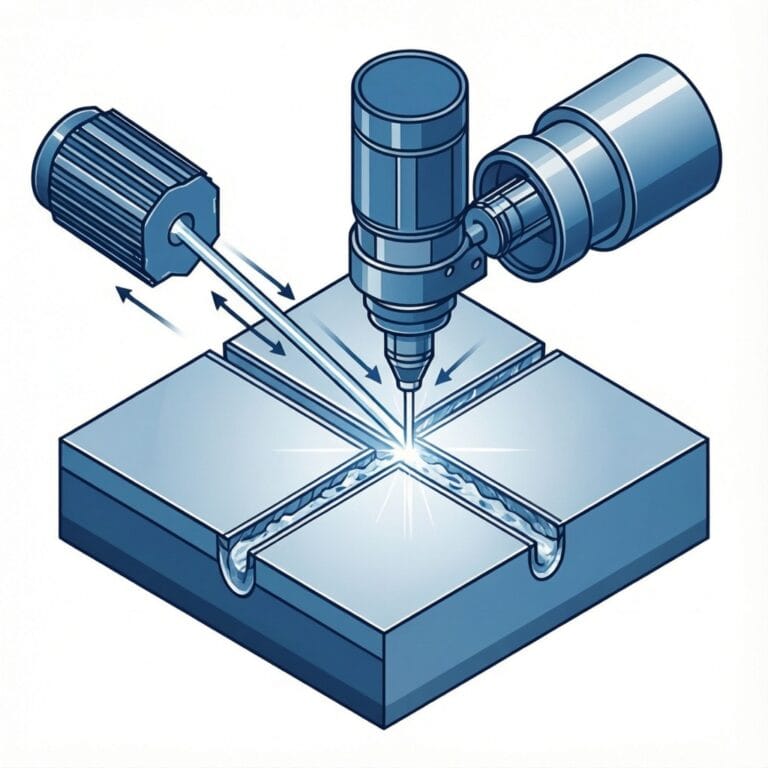

두께 1.5mm 미만의 박판 스테인리스강은 제조 현장에서 끊임없이 도전 과제가 되어 왔습니다. 즉, 모재의 변형 없이 강력하고 기밀성 있는 용접을 어떻게 구현할 것인가의 문제입니다. 열변형은 불량품 발생, 재작업 비용, 외관 노출 조립체의 미관 저하로 이어집니다. 1,064nm 파장과 M² ≤ 1.1 빔 품질을 갖춘 파이버 레이저 용접이 해답을 제공하며, 열영향부(HAZ)를 이음부 양쪽 0.3–0.5mm 이내로 제한합니다.
Intouchray(intouchray.com)는 M2 빔 품질 1.1 이하, ±0.03mm 위치 정확도를 갖춘 산업용 파이버 레이저 시스템을 통해 이를 구현하며, 검증된 규격 준수 생산에 제조업체가 요구하는 품질을 제공합니다.
Intouchray는 이를 제공합니다
1. 소재 두께별 검증된 용접 파라미터
| 두께 (mm) | 레이저 출력 (W) | 이송 속도 (mm/s) | 열输入 (J/mm) | HAZ 폭 (mm) | 200mm 이음부 기준 변형량 |
|---|---|---|---|---|---|
| 0.3 | 500 | 25 | 20 | 0.2 | 0.05 mm |
| 0.5 | 800 | 20 | 40 | 0.3 | 0.08 mm |
| 0.8 | 1,000 | 18 | 56 | 0.35 | 0.12 mm |
| 1.0 | 1,200 | 15 | 80 | 0.4 | 0.15 mm |
| 1.2 | 1,500 | 12 | 125 | 0.45 | 0.20 mm |
| 1.5 | 2,000 | 10 | 200 | 0.5 | 0.28 mm |
2. 박판 용접에서 파이버 레이저가 TIG보다 우수한 이유
스테인리스강의 낮은 열전도도(304 스테인리스 기준 약 15 W/m·K, 탄소강 50 W/m·K와 비교)로 인해 열이 확산되지 않고 용접부에 집중됩니다. 0.8mm 스테인리스에 50–100A의 기존 TIG 용접을 적용할 경우, 일반적으로 300mm 이음부에서 15–20°의 각변형이 발생합니다. 반면 파이버 레이저 용접은 0.2mm의 스팟 직경과 25–30%의 전기-광 변환 효율로 용융지에는 더 많은 에너지를, 주변 소재에는 더 적은 열을 전달합니다.
자동차 배터리 인클로저에 널리 사용되는 두께 2mm 6061 알루미늄의 경우, 2kW 레이저가 2.8m/min 속도로 용입 폭 0.8mm의 완전 용입을 실현합니다. 동일한 이음부를 TIG 용접으로 처리하려면 0.3m/min 속도로 4–5회 용접 패스가 필요합니다. 파이버 레이저는 약 10배 빠른 속도를 내면서도 변형량은 50% 낮습니다.
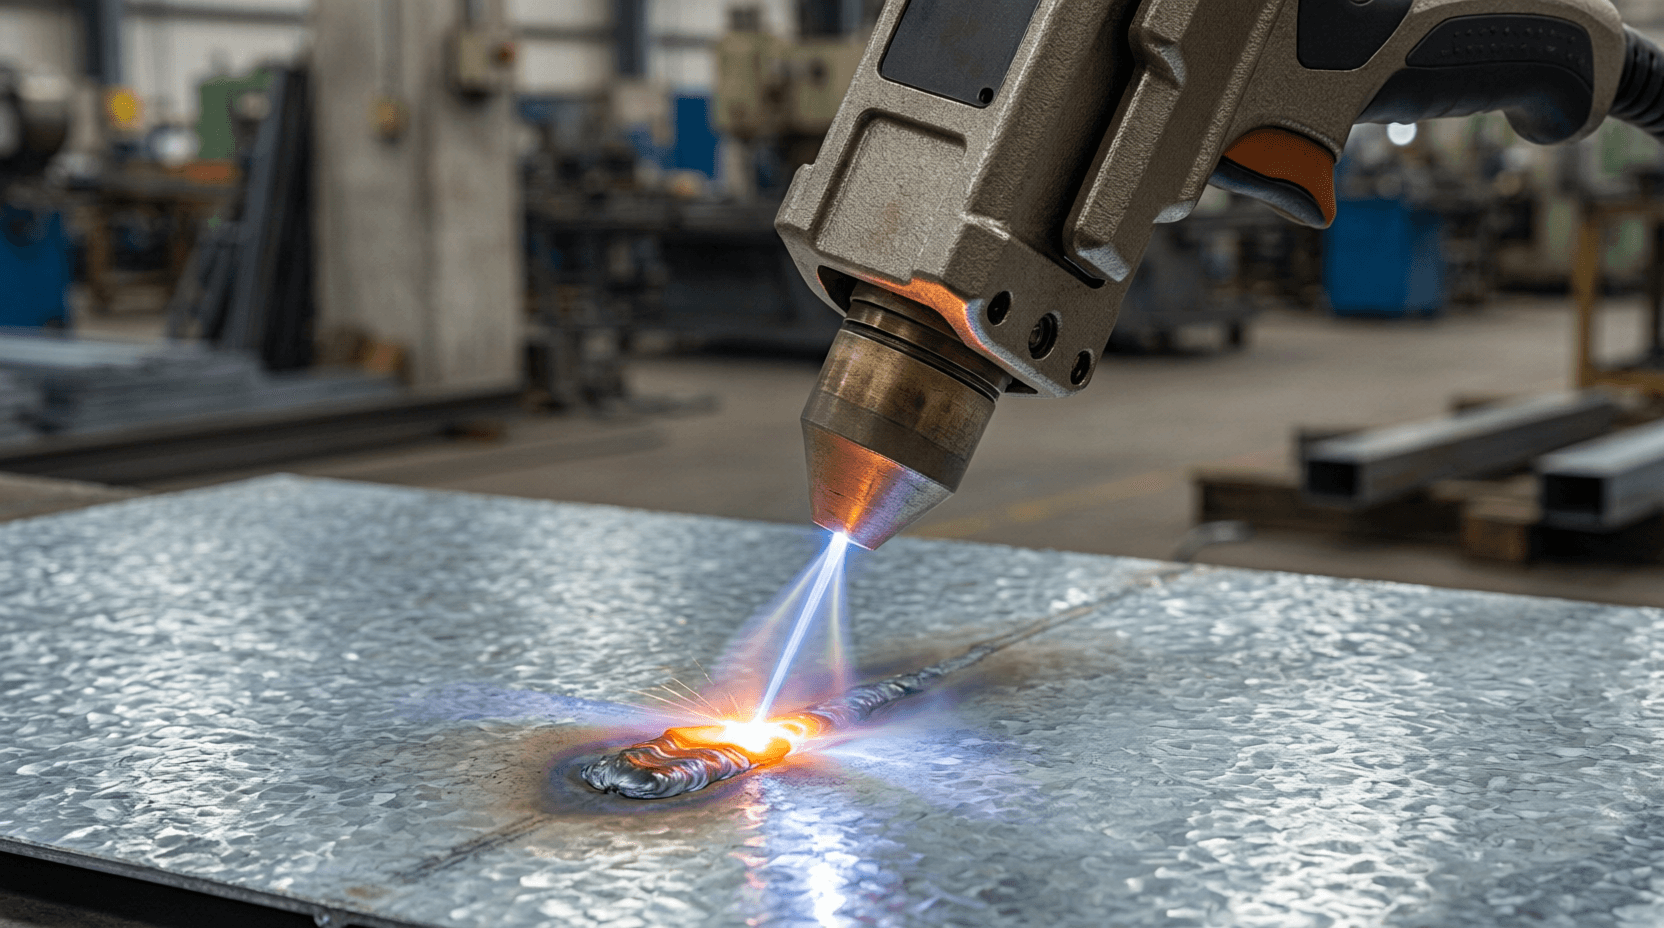
3. 무변형 결과를 위한 공정 관리
- 펄스 모드 제어: 5–15 ms의 짧은 펄스를 20–40 Hz 주파수로 조사하여 HAZ(열영향부)의 과열 없이 용융에 필요한 최소한의 에너지만 전달합니다. 열균열에 취약한 7075 알루미늄 용접에 필수적인 기술입니다.
- 원더(Wobble) 빔 기술: 빔을 원형 또는 8자 패턴으로 진동시키면(100–500 Hz에서 0.5–3 mm 진폭) 산화물 층이 파괴되고 용융풀이 교반되어 고정 빔 용접 대비 기공률이 60–70% 감소합니다.
- 차단 가스 최적화: 탄소강에는 5% CO₂가 혼합된 아르곤을 18–25 L/min, 스테인리스에는 순수 아르곤을 15 L/min으로 공급하여 0.3–0.5 mm HAZ 전체를 충분히 커버합니다.
자주 묻는 질문
파이버 레이저로 용접 가능한 최소 두께는 얼마입니까?
스테인리스강 및 알루미늄의 경우 0.3 mm입니다. 500 W 출력으로 215 m/min 이송 속도로 완전 용입 맞대기 용접을 통해 ISO 15614-1 기준으로 검증되었습니다.
원더 용접은 알루미늄의 기공을 어떻게 줄입니까?
진동하는 빔이 용융풀을 기계적으로 교반하여 수소 가스를 갇히게 하는 알루미늄 산화물 층을 파괴합니다. 기공률은 원더 없이는 8–15%였지만, 최적화된 원더 파라미터 적용 시 2% 미만으로 감소합니다.
얇은 판재의 레이저 용접으로 어떤 후처리 공정이 생략됩니까?
HAZ가 더 좁기 때문에(0.3–0.5 mm, TIG는 2–3 mm) 산세 처리 시간이 70% 단축됩니다. 두께 1.0 mm 미만 소재에서 열량이 100 J/mm 이하로 유지되면 용접 후 교정 작업이 필요하지 않습니다.
결론
두께 1.0 mm 미만 소재에서 열량이 100 J/mm 이하로 유지되면 박판 스테인리스강의 무변형 용접이 가능합니다. M² ≤ 1.1 빔 품질의 1,064 nm 파장 파이버 레이저 용접은 HAZ를 0.3–0.5 mm로 줄이고, TIG 대비 각변형을 85–90% 감소시킵니다. 전체 파라미터 문서와 변형 측정 결과가 포함된 용접 샘플을 당사에 요청하십시오. 위험 부담 없는 평가를 위해 귀사의 박판 스테인리스 조립품을 보내주시기 바랍니다.