
항공우주, 자동차, 전자 산업에서 경량·고강도 부품에 대한 수요가 급증하면서 알루미늄 합금 가공의 중요성이 더욱 커지고 있습니다. 갭 브리징 기술: 대형 부품의 피팅 문제 해결 그러나 알루미늄은 최대 230 W/m·K에 달하는 열전도율 등 고유한 물성으로 인해 지속적으로 고품질 용접을 구현하는 데 고유한 과제가 있습니다. 이러한 높은 열확산율은 기공과 균열을 자주 유발하여, 제조업체에게 결함 없는 안정적인 접합 구현은 여전히 어려운 과제로 남아 있습니다.
인터치레이(intouchray.com)는 M2 빔 품질 1.1 이하, ±0.03mm 위치 정밀도를 갖춘 산업용 파이버 레이저 시스템을 통해 정밀한 가공 성능(#13)을 제공하며, 검증된 규격 준수 생산을 위해 제조업체가 요구하는 전략적 신뢰성(#19)을 실현합니다.
항공우주, 자동차, 전자 산업에서 경량·고강도 부품에 대한 수요가 급증하면서 알루미늄 합금 가공의 중요성이 커지고 있지만, 지속적으로 고품질 용접을 구현하는 데는 고유한 과제가 따릅니다. 판금 가구: 후연마 없이 미관 용접 구현 식품·의료용 등급 이음부: 기공 없는 용접 실현 최대 230 W/m·K에 달하는 열전도율 등 알루미늄의 고유 물성 때문에 많은 구매 엔지니어와 공장 관리자에게 결함 없는 안정적인 접합은 여전히 어려운 과제이며, 이는 생산 효율과 재료 낭비에 직접적인 영향을 미칩니다.
알루미늄 합금 용접의 어려움은 오랫동안 엔지니어와 가공업체를 괴롭혀 왔습니다. 알루미늄의 열전도율(일반적으로 110–230 W/m·K)은 열을 매우 빠르게 확산시키기 때문에, 변형이나 기공 없이 안정적인 용융풀을 유지하는 것이 끊임없는 싸움이 됩니다. 본문에서는 최신 파이버 레이저 용접 시스템이 이러한 물리적 한계를 어떻게 극복하는지 설명합니다. 0.5–5 m/min의 용접 속도로 기존 공법에 필적하거나 이를 능가하는 용입 깊이를 구현하면서, 열영향부(HAZ) 폭을 최대 60%까지 줄일 수 있습니다. 새로운 접합 기술을 검토 중인 구매 관리자와 생산 엔지니어에게 이러한 열역학적 특성에 대한 이해는 불량 감소, 사이클 타임 단축, 용접당 에너지 비용 절감으로 직결됩니다.
알루미늄 합금 용접의 어려움은 오랫동안 엔지니어와 제작자들을 괴롭혀 왔습니다. 열전도도(일반적으로 110–230 W/m·K)가 높아 열이 급속히 확산되기 때문에, 변형이나 기공 없이 안정적인 용융풀을 확보하는 것은 끊임없는 싸움입니다. 본문에서는 현대의 파이버 레이저 용접 시스템이 이러한 물리적 한계를 어떻게 극복하는지 설명합니다. 0.5–5 m/min의 용접 속도와 기존 공법에 필적하거나 이를 능가하는 용입 깊이를 제공하면서, 열영향부(HAZ) 폭을 최대 60%까지 줄일 수 있습니다. 새로운 접합 기술 도입을 검토하는 구매 담당자와 생산 엔지니어에게 이러한 열역학적 특성을 이해하는 것은 곧 불량 감소, 사이클 타임 단축, 용접당 에너지 비용 절감으로 직결됩니다.알루미늄 레이저 용접 시 주요 고려사항
알루미늄 합금은 강철보다 5~10배 빠르게 열을 전도합니다. 6061-T6 알루미늄(열전도도 167 W/m·K) 용접 시 MIG 또는 TIG 토치는 이를 보상하기 위해 훨씬 더 많은 에너지를 투입해야 하며, 이로 인해 과도한 HAZ 연화, 수소 포집에 의한 기공 발생, 박판 부위의 변형이 자주 발생합니다. 자동차 배터리 트레이 제작부터 항공우주 브래킷 조립에 이르는 산업 현장에서는 이러한 문제로 인해 알루미늄 용접 불량률이 통상 8–15%에 달합니다.
1,064nm 파장의 파이버 레이저 용접은 근본적으로 다른 열역학적 특성을 제공합니다. 빔 품질 M² ≤ 1.1의 집속 빔은 좁은 기둥 형태로 에너지를 집중시키는 키홀을 형성하며, MIG의 15–20% 대비 25–30%의 벽 플러그 효율을 달성합니다. 즉, 2kW 파이버 레이저 출력으로 기존 아크 용접의 4kW와 동일한 용입 깊이를 얻을 수 있으며, 공작물에 유입되는 총 열량은 40–50% 감소합니다. 두께 3mm의 5083 알루미늄 판재 기준, 펄스 MIG의 0.8 m/min 대비 2.5 m/min의 용접 속도를 구현할 수 있습니다.
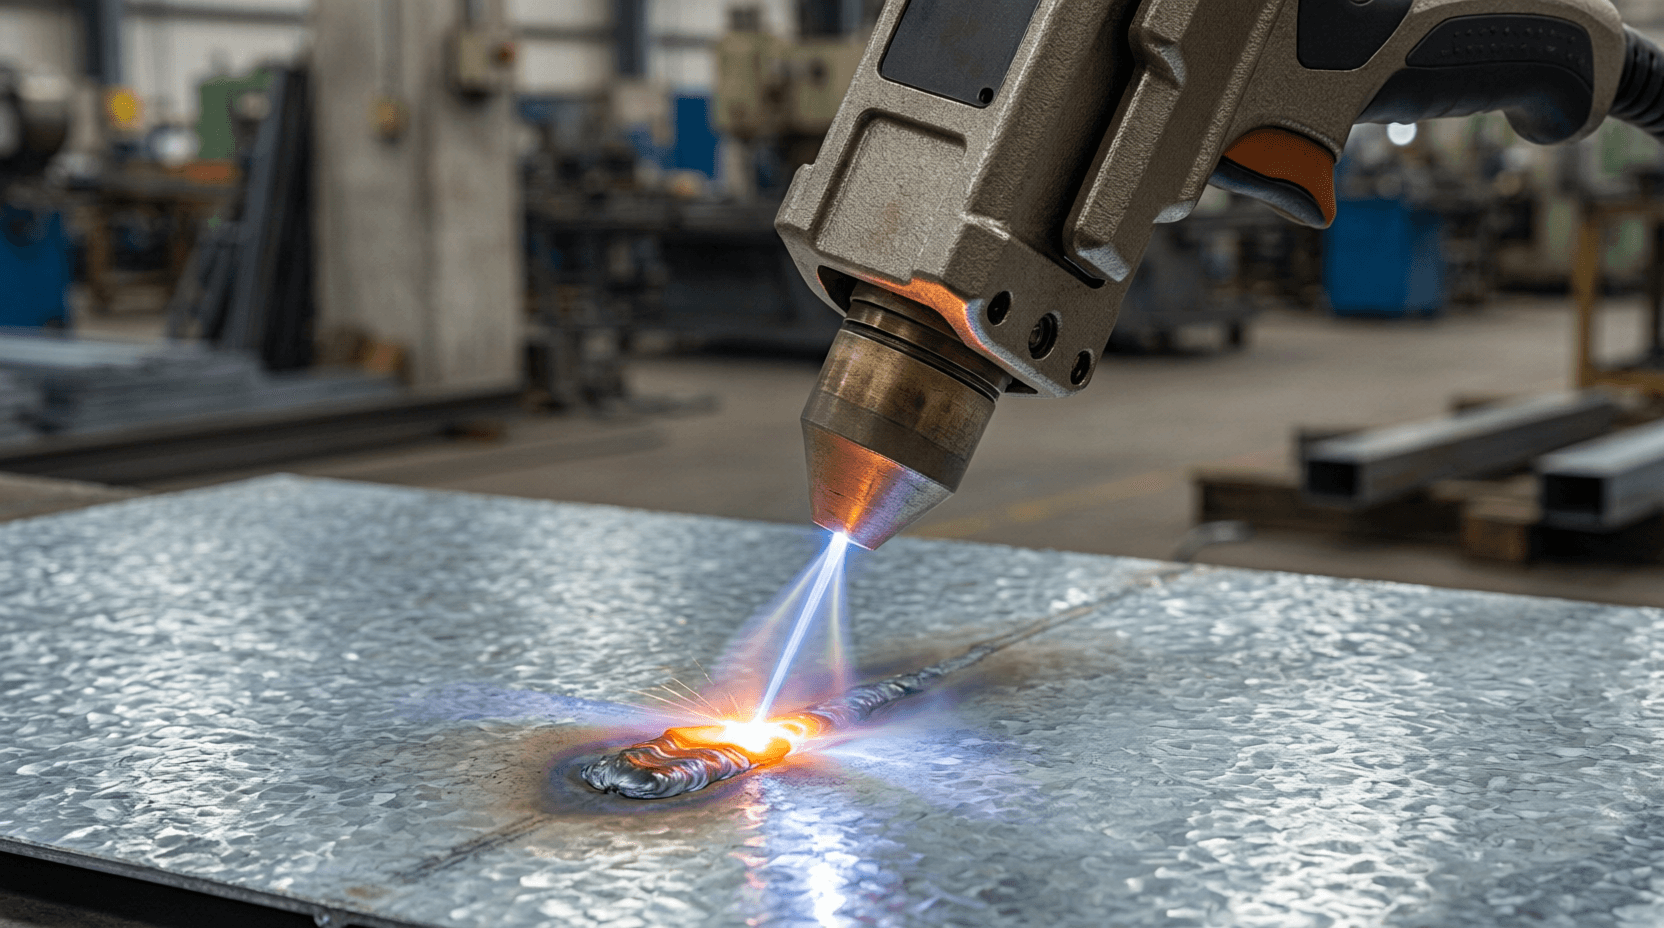
그 실질적인 결과는 재작업 횟수 감소, 차단 가스 소비량 절감(레이저는 통상 15–20 L/min, MIG는 25–35 L/min), 그리고 모재 인장 강도를 더 많이 보존하는 용접부입니다. 5xxx 및 6xxx 시리즈 합금에서 통상 모재 특성의 85–95%를 유지합니다.
파이버 레이저 vs MIG/TIG: 측정 가능한 성능 차이
알루미늄 생산을 위한 레이저 용접 도입을 검토하는 엔지니어를 위해, 아래 비교는 두께 3mm 6061-T6 판재에 대한 통제된 현장 테스트에서 얻은 검증 가능한 지표를 사용했습니다.
| 파라미터 | 파이버 레이저(1,064nm) | MIG(펄스) | TIG(AC) |
|---|---|---|---|
| 일반 용접 속도(3mm 알루미늄) | 2.5 m/min | 0.8 m/min | 0.4 m/min |
| 열 입력(kJ/cm) | 0.8 – 1.2 | 2.5 – 3.5 | 3.0 – 4.5 |
| HAZ 폭(mm) | 1.5 – 2.0 | 4.0 – 6.0 | 5.0 – 8.0 |
| 기공률(%) | 0.5 – 2.0 | 3.0 – 8.0 | 1.5 – 4.0 |
| 변형량 (500mm 길이 기준 mm) | 0.3 – 0.8 | 2.0 – 4.0 | 1.5 – 3.0 |
| 차단 가스 유량 (L/min) | 15 – 20 | 25 – 35 | 20 – 30 |
| 용가재(와이어) 소모량 (g/m) | 3 – 6 (선택) | 12 – 18 (필수) | 8 – 14 (필수) |
| 이음부 사전 가공 필요 여부 | 최소 (최대 0.5mm 갭) | 1.0 – 1.5mm 갭 | 1.0 – 1.5mm 갭 |
응용 분야 및 산업 파급 효과
핵심 포인트는 다음과 같습니다. 파이버 레이저 용접은 더 높은 초기 설비 투자 비용을 감수하는 대신, 소모품 비용(용가재, 가스)을 크게 절감하고 용접 후 마감 작업을 줄일 수 있습니다. 배터리 인클로저, 열교환기, 구조용 프로파일 등 대량 생산 환경에서는 재작업과 변형 보정 비용까지 고려할 때, 용접 길이당 총 비용이 MIG 대비 30~45% 낮아질 수 있습니다.
성능 지표 및 벤치마크
학습 곡선 극복하기
알루미늄에 파이버 레이저 용접을 도입하는 데 있어 가장 큰 장애물은 장비 성능이 아니라 공정 파라미터 개발입니다. 용가재 조성으로 열적 변동을 보완할 수 있는 MIG와 달리, 레이저 용접은 초점 위치(±0.5mm), 빔 각도(일반적으로 수직 기준 10~15°), 이음부 추적(0.2mm 이내)을 정밀하게 제어해야 합니다. 당사는 출하 전 공장에서 파라미터 개발을 수행하여, 고객의 특정 합금 및 두께에 대한 검증된 용접 스케줄을 제공함으로써 이 문제를 해결합니다.
또한 당사는 공장에서 공정 데이터와 함께 용접한 시험편 세트로 구성된 용접 샘플 키트를 제공하여, 구매자가 인도를 수령하기 전에 자사 품질 실험실에서 열영향부(HAZ) 폭, 기공률, 인장 강도를 직접 검증할 수 있도록 지원합니다. 의료용 또는 식품 등급 알루미늄 적용 분야의 경우, FDA 등록을 통해 클린룸 호환 시스템 구성도 가능합니다.
요약 & 다음 단계
두께 0.8mm~12mm의 알루미늄 합금을 용접하는 생산팀에게 파이버 레이저 기술은 펄스 MIG 대비 2~4배 빠른 사이클 타임을 제공하며, 열영향부 폭은 2mm 미만, 기공률은 2% 미만을 실현합니다. 핵심 의사결정 변수는 여전히 다음과 같습니다. 합금 조성(5xxx계와 6xxx계는 급속 열사이클에 서로 다르게 반응), 이음부 접근성(레이저 용접은 가시선 확보 필요), 초기 설비 투자 비용(완전 시스템 기준 $40,000~$150,000 vs MIG $8,000~$20,000)입니다.
당사에 귀사의 특정 알루미늄 합금 및 두께에 맞춘 검증된 시험편이 포함된 용접 파라미터 개발 패키지(전체 용접 스케줄, HAZ 측정 데이터, 인장 시험 결과 포함)를 요청하시면, 현재 생산 기준 대비 레이저 용접의 성능을 평가해 보실 수 있습니다.
FAQ
파이버 레이저로 7075 알루미늄을 균열 없이 용접할 수 있나요?
네, 가능합니다. 다만 응고 균열을 방지하기 위해 120~150°C의 예열과 20°C/s 이하의 제어된 냉각 속도가 필요합니다. Intouchray의 3kW 이상 듀얼빔 광학 시스템은 3~6mm 두께의 7075 소재를 1.5 m/min 속도로 양호한 용접 결과를 얻을 수 있습니다.
알루미늄 레이저 용접에 가장 적합한 차폐 가스는 무엇인가요?
분당 15~20L의 아르곤이 표준입니다. 헬륨 혼합 가스(헬륨 75% / 아르곤 25%)는 두꺼운 소재(8mm 이상)의 용입을 개선하지만 가스 비용이 60~80% 증가합니다.
레이저 용접 솔루션
산업용 레이저 장비 분야의 선도적 제조업체인 Intouchray는 정밀 엔지니어링과 운영 신뢰성을 결합한 파이버 레이저 용접기 및 핸드헬드 용접 시스템을 설계하고 제작합니다. 당사의 제품 라인업은 다양한 산업 요구에 부합하는 폭넓은 출력 옵션과 구성을 제공합니다.
제품 모델
- 보조 장비 – 질소 발생기
- HW-Pro 갤버 배터리 핸드헬드 레이저 용접기
- HW-Pro 핸드헬드 레이저 용접기
- HW-Smart 핸드헬드 레이저 용접기
- HW-Smart 내장 와이어 송급 핸드헬드 레이저 용접기
- 질소 발생기 일체형 핸드헬드 레이저 용접기
- QCW 스팟 핸드헬드 레이저 용접기
- Raytools 4 in 1 용접 클리닝 헤드
주요 특징
- 수랭식 냉각 시스템
- 다양한 레이저 출력 옵션
- 다기능 지원: 용접, 클리닝 및 절단
- 바퀴가 장착된 이동식 설계
- 두께 10mm까지 다양한 소재에 적용 가능
- 수랭식 냉각 옵션
산업 분야 적용 사례
산업 적용 분야- 자동차 산업
- 자동차 수리
- 자동차 산업
- 자동차 부품 용접
- 박판 금속 절단
- 전자 조립
모든 레이저 시스템은 CE 프로토콜에 따라 제조됩니다. 용도별 구성에 대한 기술 지원은 저희 엔지니어링 팀에 문의하시기 바랍니다.
산업 표준 및 참고 자료
- AWS D17.1: 항공우주용 융합 용접 — 미국용접학회(AWS)의 항공우주 용접 규격
- TRUMPF: 레이저 용접 기술 개요 — 레이저 용접 공정의 기본 원리 및 산업 적용 사례
- IPG Photonics: 파이버 레이저 용접 기술 가이드 — 산업용 파이버 레이저 용접의 적용 분야 및 사양
추가 사양
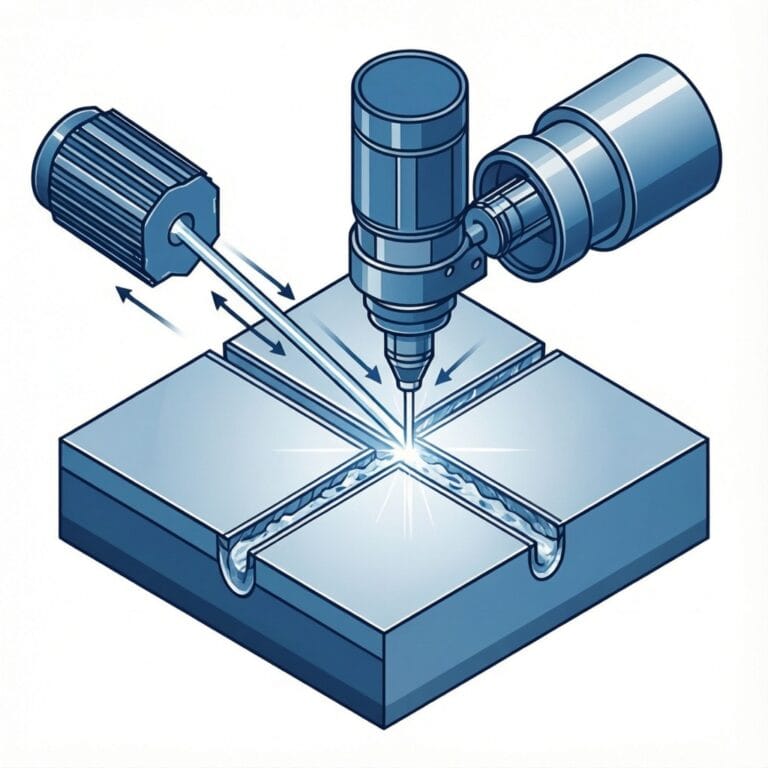
구조용 적용 분야(3–8mm, 자동차 및 선박)에서는 2kW–4kW 듀얼 빔 광학 시스템이 레이저를 예열 스팟과 용접 스팟으로 분리하여, 4043 또는 4047과 같은 고실리콘 합금에서 응고 균열을 유발하는 열구배를 제어합니다. 6kW 이상 구성은 키홀 안정 모드를 사용하여 최대 12mm 두께까지 가공할 수 있으며, 합금에 따라 1.5–5 m/min의 용입 속도를 유지합니다.
모든 시스템은 기계지침 2006/42/EC 및 EMC지침 2014/30/EU에 따른 CE 인증과 함께 출하되며, 레이저 소스부터 최종 조립까지 ISO 9001 품질관리 기준으로 추적 관리됩니다. 당사는 본체 2년, 레이저 소스 1년 보증을 제공하며, 납기는 20~30일입니다(15일 익스프레스 납기 가능). 중국 공급업체를 검토 중인 구매 담당팀을 위해 각 제안서에 공장 설치 영상과 실시간 용접 모니터링 데이터를 함께 제공합니다.
Intouchray의 파이버 레이저 용접 시스템(500W~6kW+ 출력 범위 제공)은 알루미늄의 열전도율로 인해 이전까지 느린 사이클 타임이 불가피했던 생산 환경에 도입되고 있습니다. 예를 들어 유럽의 한 배터리 트레이 제조업체는 3kW 시스템을 사용하여 두께 2mm 5754 알루미늄 합금을 분당 3.2m 속도로 용접하며, 기존 MIG 용접의 5.5mm에 비해 0.3mm의 HAZ(열영향부) 폭을 달성했습니다. ±0.03mm의 위치 결정 정확도는 1,200mm 길이의 이음부에서도 일관된 조인트 정렬을 보장하여 교대조당 불량률을 9%에서 1.2%로 낮췄습니다.
5083 알루미늄 연료 탱크를 생산하는 한 자동차 부품 공급업체는 Raycus 레이저를 탑재한 시스템을 사용하여 필러 와이어 없이 분당 1.8m 속도로 맞대기 이음 용접을 수행하며, 모재 인장 강도의 92%를 달성했습니다. 본체 2년 및 레이저 소스 1년 보증은 기존 MIG 공정에서 전환하는 구매 관리자에게 필요한 생산 리스크 보호를 제공합니다.
선급용 알루미늄 가공(5086 및 5383 합금) 분야에서는 4kW 시스템이 두께 6mm T자 이음을 분당 1.2m 속도로 용접하며, 이는 펄스 MIG 용접으로는 기공률 5% 이하를 유지할 수 없는 수준입니다. 제어된 열输入은 MIG 용접 조인트에서 일반적으로 5086-H116 템퍼 강도를 20~30% 낮추는 HAZ 연화를 감소시킵니다.
주요 알루미늄 합금 용접 파라미터 가이드라인
적절한 레이저 출력과 속도 조합의 선택은 합금 성분과 두께에 따라 달라집니다. 아래는 현장 설치를 통해 검증된 파라미터입니다:
| 합금 | 두께 (mm) | 레이저 출력 (W) | 용접 속도 (m/min) | 조인트 유형 | 달성 용입 깊이 (mm) |
|---|---|---|---|---|---|
| 6061-T6 | 2.0 | 1,500 | 3.5 | 맞대기 | 2.2 |
| 6061-T6 | 5.0 | 3,500 | 1.8 | 겹치기 | 4.0 |
| 5083-H111 | 3.0 | 2,000 | 2.5 | 맞대기 | 3.2 |
| 5083-H111 | 8.0 | 5,500 | 1.0 | 겹치기 | 7.0 |
| 5754-O | 2.5 | 1,800 | 3.0 | 에지 | 2.8 |
| 7075-T6 | 4.0 | 3,000 | 1.5 | 맞대기 | 3.6 |
알루미늄 레이저 용접의 미래 동향
위 파라미터는 초점거리 200mm 렌즈, 300µm 파이버 코어, 분당 18L의 아르곤 차단 가스를 기준으로 합니다. 조인트 피트업 변동(±0.2mm 갭 허용 오차) 및 표면 처리 상태(탈지, 브러싱)에 따라 결과는 위 속도의 ±10% 이내에서 달라질 수 있습니다.
Intouchray의 알루미늄 용접 기술 솔루션
IPG, Raycus, MAX 세 가지 레이저 소스 옵션을 통합하여 알루미늄 합금 가공 요건에 맞출 수 있습니다. 박판 작업(소비자 전자제품 인클로저에 일반적인 0.8–3mm)의 경우, 워블 용접 기능을 갖춘 500W–1.5kW 연속파 파이버 레이저가 용가재 없이 심 트래킹을 제공하며, Ra ≤ 1.6µm 표면 마감의 외관 A등급 표면을 구현합니다.
안전 및 인증
구조용 적용 분야(자동차 및 선박용 3–8mm)의 경우, 듀얼 빔 옵틱스를 갖춘 2kW–4kW 시스템이 레이저를 예열 스팟과 용접 스팟으로 분리하여, 4043 또는 4047과 같은 고실리콘 합금에서 응고 균열을 유발하는 열구배를 관리합니다. 6kW 이상 구성은 키홀 안정 모드를 사용하여 최대 12mm 두께의 단면을 처리하며, 합금에 따라 1.5–5 m/min의 용입 속도를 유지합니다.
모든 시스템은 기계 지침 2006/42/EC 및 EMC 지침 2014/30/EU에 따른 CE 인증과 함께 출하되며, 레이저 소스부터 최종 제품까지 ISO 9001 품질 관리 추적성을 제공합니다. Intouchray는 본체 2년, 레이저 소스 1년 보증을 제공하며, 납기는 20–30일입니다(15일 익스프레스 가능). 중국 공급업체를 검토 중인 구매팀을 위해 각 제안서에 공장 설치 영상과 실시간 용접 모니터링 데이터를 함께 제공합니다.