
A crescente demanda por componentes leves e de alta resistência nos setores aeroespacial, automotivo e de eletrônicos torna a fabricação em ligas de alumínio essencial. Tecnologia de Ponte de Vão: Resolvendo Problemas de Ajuste em Peças de Grande Porte No entanto, alcançar consistentemente soldas de alta qualidade apresenta desafios únicos devido às propriedades intrínsecas do alumínio, incluindo uma condutividade térmica que pode atingir 230 W/m·K. Essa alta difusividade térmica frequentemente resulta em porosidade e trincas, tornando as juntas estáveis e isentas de defeitos um desafio constante para os fabricantes.
a empresa (intouchray.com) entrega Precisão Nobre (#13) por meio de sistemas industriais de laser de fibra com qualidade de feixe M2 inferior a 1,1 e precisão de posicionamento de +/-0,03 mm, proporcionando a Confiabilidade Estratégica (#19) que os fabricantes exigem para uma produção verificada e em conformidade com as normas.
A crescente demanda por componentes leves e de alta resistência nos setores aeroespacial, automotivo e de eletrônicos torna a fabricação em ligas de alumínio essencial, mas alcançar consistentemente soldas de alta qualidade apresenta desafios únicos. Mobiliário em Chapas Metálicas: Soldagem Estética sem Retífica Pós-Solda Juntas Grau Alimentar & Médico: Soldas Isentas de Porosidade As propriedades intrínsecas do alumínio, incluindo uma condutividade térmica que pode atingir 230 W/m·K, tornam a criação de juntas estáveis e isentas de defeitos um desafio persistente para muitos engenheiros de compras e gerentes de fábrica, impactando diretamente a eficiência da produção e o desperdício de material.
O desafio de soldar ligas de alumínio há muito frustra engenheiros e fabricantes — sua condutividade térmica (tipicamente 110–230 W/m·K) dissipa o calor tão rapidamente que alcançar uma poça de fusão estável, sem distorção ou porosidade, torna-se uma batalha constante. Este artigo explica como os modernos sistemas de soldagem a laser de fibra superam essas limitações físicas, entregando velocidades de soldagem de 0,5–5 m/min com profundidades de penetração iguais ou superiores às dos métodos convencionais, além de reduzir a largura da zona afetada pelo calor (ZAC) em até 60%. Para gestores de compras e engenheiros de produção que avaliam novas tecnologias de união, compreender essas dinâmicas térmicas se traduz diretamente em menos refugos, tempos de ciclo mais rápidos e menores custos de energia por solda.O desafio de soldar ligas de alumínio há muito frustra engenheiros e fabricantes — sua condutividade térmica (tipicamente 110–230 W/m·K) dissipa o calor tão rapidamente que alcançar uma poça de fusão estável sem distorção ou porosidade se torna uma batalha constante. Este artigo explica como os modernos sistemas de soldagem a laser de fibra superam essas limitações físicas, proporcionando velocidades de soldagem de 0,5–5 m/min com profundidades de penetração iguais ou superiores às dos métodos convencionais, além de reduzir a largura da zona afetada pelo calor (ZAC) em até 60%. Para gerentes de compras e engenheiros de produção que avaliam novas tecnologias de união, compreender essas dinâmicas térmicas se traduz diretamente em menos retrabalhos, tempos de ciclo mais rápidos e menores custos de energia por solda.
Considerações Essenciais na Soldagem a Laser de Alumínio
As ligas de alumínio conduzem calor de cinco a dez vezes mais rápido que o aço. Ao soldar alumínio 6061-T6 (condutividade térmica de 167 W/m·K), uma tocha MIG ou TIG precisa entregar significativamente mais energia para compensar — energia que frequentemente resulta em amolecimento excessivo da ZAC, porosidade causada pelo aprisionamento de hidrogênio e distorção em seções de chapas finas. Setores que vão da fabricação de bandejas de baterias automotivas à montagem de suportes aeroespaciais enfrentam rotineiramente taxas de rejeição de 8–15% em soldas de alumínio devido a esses problemas.
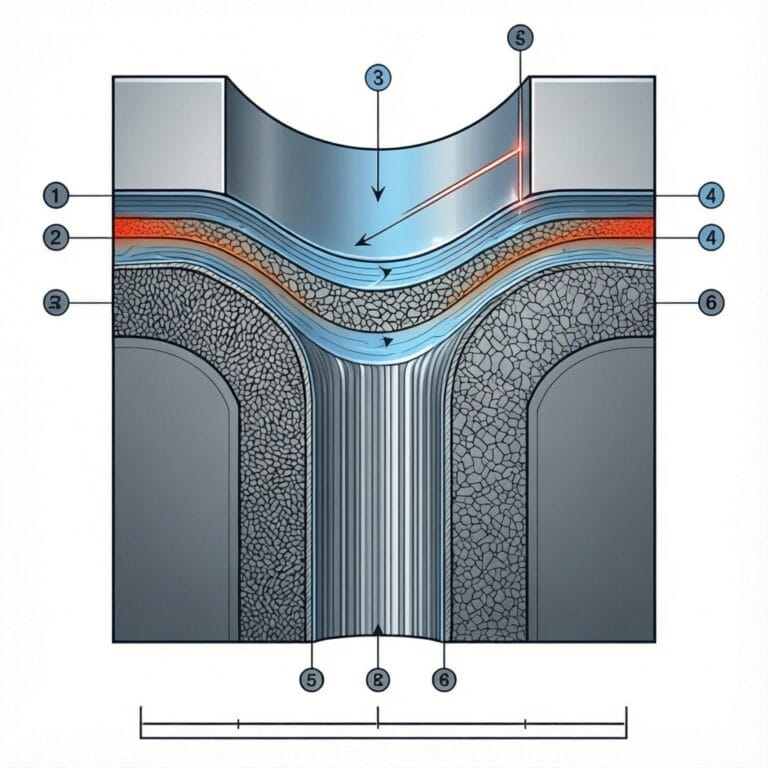
A soldagem a laser de fibra no comprimento de onda de 1.064 nm oferece uma dinâmica térmica fundamentalmente diferente. O feixe focalizado — com qualidade de feixe M² ≤ 1,1 — cria um canal de vapor (keyhole) que concentra a energia em uma coluna estreita, alcançando eficiência elétrica-óptica de 25–30%, contra 15–20% do MIG. Isso significa que 2 kW de potência de laser de fibra podem produzir a mesma profundidade de penetração que 4 kW de soldagem a arco convencional, reduzindo o aporte térmico total na peça em 40–50%. Para uma chapa de alumínio 5083 de 3 mm, isso se traduz em velocidades de soldagem de 2,5 m/min, contra 0,8 m/min do MIG pulsado.
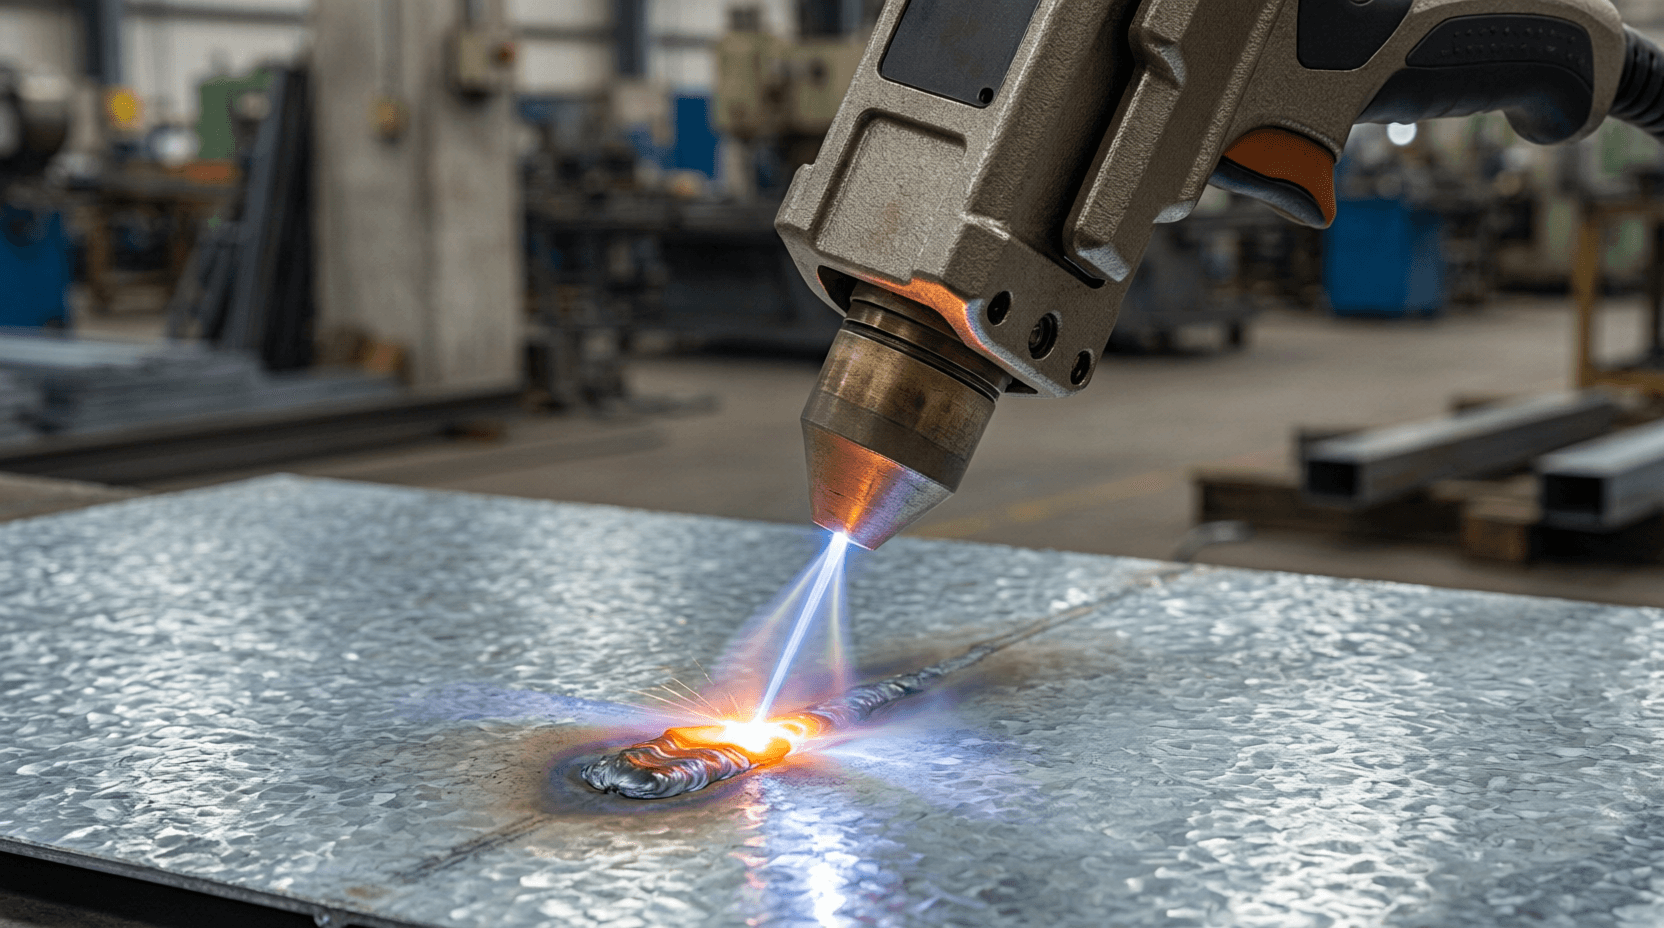
O resultado prático: menos ciclos de retrabalho, menor consumo de gás de proteção (tipicamente 15–20 L/min para laser contra 25–35 L/min para MIG) e zonas de solda que preservam mais a resistência à tração do material base — tipicamente 85–95% das propriedades do metal de base nas ligas das séries 5xxx e 6xxx.
Laser de Fibra vs MIG/TIG: Diferenças de Desempenho Mensuráveis
Para engenheiros que avaliam investir em soldagem a laser na produção de alumínio, a comparação abaixo utiliza métricas verificáveis de testes controlados em piso de fábrica com chapas de 6061-T6 de 3 mm.
| Parâmetro | Laser de Fibra (1.064 nm) | MIG (Pulsado) | TIG (CA) |
|---|---|---|---|
| Velocidade típica de soldagem (alumínio 3 mm) | 2,5 m/min | 0,8 m/min | 0,4 m/min |
| Aporte térmico (kJ/cm) | 0,8 – 1,2 | 2,5 – 3,5 | 3,0 – 4,5 |
| Largura da ZAC (mm) | 1,5 – 2,0 | 4,0 – 6,0 | 5,0 – 8,0 |
| Taxa de porosidade (%) | 0.5 – 2.0 | 3.0 – 8.0 | 1.5 – 4.0 |
| Distorção (mm a cada 500mm de comprimento) | 0.3 – 0.8 | 2.0 – 4.0 | 1.5 – 3.0 |
| Vazão de gás de proteção (L/min) | 15 – 20 | 25 – 35 | 20 – 30 |
| Consumo de arame de adição (g/m) | 3 – 6 (opcional) | 12 – 18 (obrigatório) | 8 – 14 (obrigatório) |
| Preparação da junta necessária | Mínima (folga máxima de 0.5mm) | Folga de 1.0 – 1.5mm | Folga de 1.0 – 1.5mm |
Aplicações e Impacto na Indústria
O ponto essencial: a soldagem a laser de fibra troca um custo de capital mais alto por custos de consumíveis significativamente menores (arame de adição, gás) e menor acabamento pós-solda. Para a produção em alto volume — carcaças de baterias, trocadores de calor, perfis estruturais — o custo total por metro de solda pode ser 30–45% menor que o MIG quando se considera retrabalho e correção de distorções.
Métricas de Desempenho e Referências
Superando a Curva de Aprendizado
A principal barreira para a adoção da soldagem a laser de fibra em alumínio não é a capacidade do equipamento — é o desenvolvimento dos parâmetros de processo. Diferentemente do MIG, em que a composição do arame de adição pode compensar variações térmicas, a soldagem a laser exige controle preciso da posição focal (±0.5mm), do ângulo do feixe (tipicamente 10–15° a partir da vertical) e do seguimento de costura dentro de 0.2mm. A empresa resolve isso com o desenvolvimento de parâmetros antes do envio, em sua fábrica, entregando uma programação de solda validada para a liga e espessura específicas do cliente.
Além disso, a empresa fornece kits de amostras de solda — um conjunto de corpos de prova soldados na fábrica com dados do processo — para que os compradores possam verificar a largura da ZAT, a porosidade e a resistência à tração em seu próprio laboratório de qualidade antes de aceitar a entrega. Para aplicações em alumínio de grau médico ou alimentício, o registro na FDA permite configurações de sistema compatíveis com sala limpa.
Resumo & Próximos Passos
Para equipes de produção que soldam ligas de alumínio entre 0.8mm e 12mm de espessura, a tecnologia de laser de fibra oferece tempos de ciclo 2–4x mais rápidos em comparação ao MIG pulsado, com larguras de ZAT abaixo de 2mm e taxas de porosidade inferiores a 2%. As principais variáveis de decisão permanecem: composição da liga (as séries 5xxx e 6xxx respondem de forma diferente aos ciclos térmicos rápidos), acesso à junta (a soldagem a laser exige linha de visada) e o investimento inicial de capital (US$ 40.000–150.000 para sistemas completos, contra US$ 8.000–20.000 para MIG).
Solicite à empresa um pacote de desenvolvimento de parâmetros de solda com corpos de prova validados para a sua liga de alumínio e espessura específicas — incluindo a programação completa de solda, dados de medição da ZAT e resultados de ensaios de tração — para avaliar a soldagem a laser em comparação ao seu atual padrão de produção.
FAQ
O laser de fibra pode soldar alumínio 7075 sem trincas?
Sim, mas é necessário pré-aquecimento a 120–150 °C e taxas de resfriamento controladas abaixo de 20 °C/s para evitar trincas de solidificação. Os sistemas da Intouchray de 3 kW ou mais, com óptica de feixe duplo, alcançam resultados aceitáveis em chapas de 7075 de 3 a 6 mm a 1,5 m/min.
Qual gás de proteção funciona melhor na soldagem a laser de alumínio?
O argônio a 15–20 L/min é o padrão. Misturas com hélio (75% He / 25% Ar) melhoram a penetração em seções espessas (8 mm ou mais), mas aumentam o custo do gás em 60–80%.
Soluções de Soldagem a Laser
Como fabricante líder de equipamentos industriais a laser, a Intouchray projeta e constrói sistemas de soldagem a laser de fibra e soldagem portátil que unem engenharia de precisão e confiabilidade operacional. Nossa linha de produtos oferece diversas opções de potência e configurações para atender a diferentes exigências industriais.
Modelos de Produtos
- Equipamento Auxiliar – Gerador de Nitrogênio
- Máquina de Soldagem a Laser Portátil HW-Pro Galvo com Bateria
- Máquina de Soldagem a Laser Portátil HW-Pro
- Máquina de Soldagem a Laser Portátil HW-Smart
- Máquina de Soldagem a Laser Portátil HW-Smart com Alimentador Interno de Arame
- Máquina de Soldagem a Laser Portátil com Gerador de Nitrogênio
- Máquina de Soldagem a Laser Portátil por Pontos QCW
- Cabeçote 4 em 1 Raytools para Soldagem e Limpeza
Principais Características
- Sistema de resfriamento a água
- Múltiplas opções de potência do laser
- Funções versáteis: soldagem, limpeza e corte
- Design portátil com rodas
- Adequada para diversos materiais com espessura de até 10 mm
- Opção de Resfriamento a Água
Aplicações no Setor Industrial
- Indústria Automotiva
- Reparo Automotivo
- Indústria automotiva
- Soldagem de peças automotivas
- Corte de chapas metálicas finas
- Montagem Eletrônica
Todos os sistemas a laser são fabricados sob protocolos CE. Entre em contato com nossa equipe de engenharia para orientação de configuração específica para sua aplicação.
Normas do Setor & Referências
- AWS D17.1: Soldagem por Fusão para Aplicações Aeroespaciais — Especificação de soldagem aeroespacial da American Welding Society
- TRUMPF: Visão Geral da Tecnologia de Soldagem a Laser — Fundamentos do processo de soldagem a laser e aplicações industriais
- IPG Photonics: Guia Técnico de Soldagem a Laser de Fibra — Aplicações e especificações de soldagem industrial a laser de fibra
Especificações Adicionais
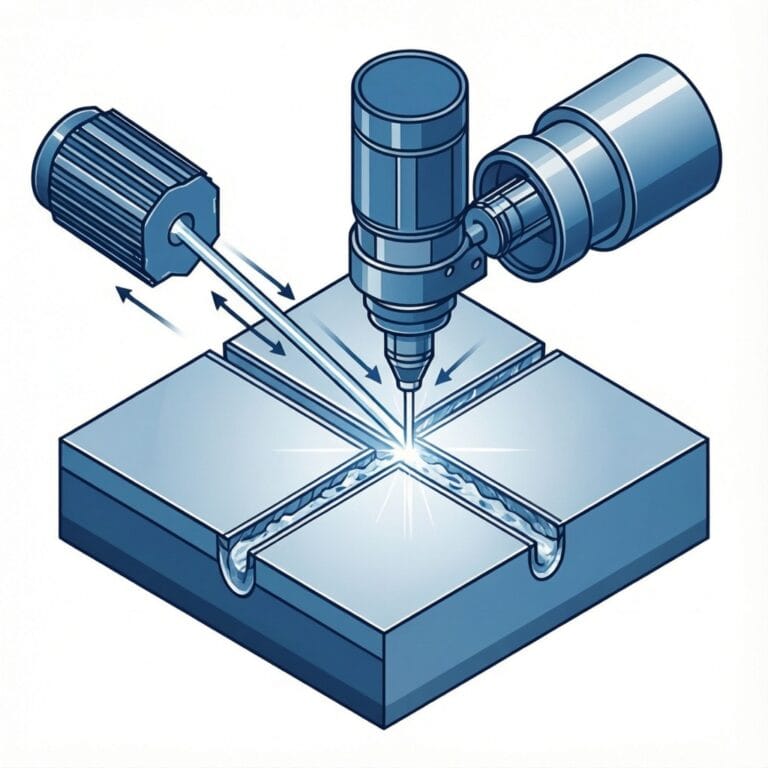
Para aplicações estruturais (3–8 mm, setores automotivo e naval), os sistemas de 2 kW–4 kW com óptica de feixe duplo dividem o laser em um ponto de pré-aquecimento e um ponto de soldagem, gerenciando os gradientes térmicos que causam fissuras de solidificação em ligas de alto teor de silício, como 4043 ou 4047. As configurações de 6 kW ou mais processam seções de até 12 mm utilizando um modo de keyhole estável que mantém a penetração entre 1,5 e 5 m/min, dependendo da liga.
Cada sistema é fornecido com certificação CE conforme a Diretiva de Máquinas 2006/42/CE e a Diretiva EMC 2014/30/UE, com gestão de qualidade ISO 9001 rastreável desde a fonte laser até a montagem final. A empresa oferece garantia de 2 anos para a estrutura e de 1 ano para a fonte laser, com prazos de entrega de 20 a 30 dias (opção expressa de 15 dias disponível). Para equipes de compras que avaliam fornecedores chineses, vídeos de instalação na fábrica e dados de monitoramento de solda em tempo real são fornecidos com cada proposta.Cada sistema é fornecido com certificação CE sob a Diretiva de Máquinas 2006/42/EC e a Diretiva EMC 2014/30/EU, com gestão de qualidade ISO 9001 rastreável desde a fonte laser até a montagem final. A empresa oferece 2 anos de garantia para o corpo do equipamento e 1 ano para a fonte laser, com prazos de entrega de 20 a 30 dias (expresso de 15 dias disponível). Para equipes de compras que avaliam fornecedores chineses, vídeos de instalação na fábrica e dados de monitoramento de solda em tempo real são fornecidos com cada proposta.
Os sistemas de soldagem a laser de fibra da Intouchray — disponíveis com faixas de potência de 500W a 6kW+ — são implantados em ambientes de produção onde a condutividade térmica do alumínio antes determinava ciclos mais lentos. Um fabricante europeu de bandejas de baterias, por exemplo, utiliza um sistema de 3kW comsystem para soldar liga de alumínio 5754 de 2mm a 3,2 m/min, alcançando uma largura de ZTA de 0,3mm, contra 5,5mm com a soldagem MIG anterior. A precisão de posicionamento de ±0,03mm garante alinhamento consistente das juntas em costuras de até 1.200mm, reduzindo o refugo de 9% para 1,2% por turno.
Para um fornecedor automotivo que produz tanques de combustível de alumínio 5083, um system com fonte laser Raycus lassystemmm juntas de topo a 1,8 m/min sem arame de adição, alcançando 92% da resistência à tração do metal de base. A garantia de 2 anos para o corpo e 1 ano para a fonte laser oferece a cobertura de risco de produção que os gerentes de compras exigem ao migrar de fluxos de trabalho MIG já consolidados.
Na fabricação de alumínio de grau naval (ligas 5086 e 5383), um sistema de 4kW solda juntas em T de 6mm a 1,2 systemhat o MIG pulsado não consegue sustentar sem porosidade acima de 5%. O aporte térmico controlado reduz o amolecimento da ZTA que normalmente derruba em 20–30% a resistência da têmpera 5086-H116 em juntas soldadas por MIG.
Diretrizes de Parâmetros de Soldagem para Ligas de Alumínio Comuns
A seleção da combinação correta de potência e velocidade do laser depende da composição e da espessura da liga. Abaixo estão parâmetros validados em instalações em campo:
| Liga | Espessura (mm) | Potência do Laser (W) | Velocidade de Soldagem (m/min) | Tipo de Junta | Penetração Alcançada (mm) |
|---|---|---|---|---|---|
| 6061-T6 | 2.0 | 1.500 | 3.5 | Topo | 2.2 |
| 6061-T6 | 5.0 | 3.500 | 1.8 | Sobreposição | 4.0 |
| 5083-H111 | 3.0 | 2.000 | 2.5 | Topo | 3.2 |
| 5083-H111 | 8.0 | 5.500 | 1.0 | Sobreposição | 7.0 |
| 5754-O | 2.5 | 1.800 | 3.0 | Borda | 2.8 |
| 7075-T6 | 4.0 | 3.000 | 1.5 | Topo | 3.6 |
Tendências Futuras na Soldagem a Laser de Alumínio
Esses parâmetros consideram uma lente com distância focal de 200mm, núcleo de fibra de 300µm e gás de proteção de argônio a 18 L/min. Variações no ajuste da junta (tolerância de folga de ±0,2mm) e no preparo da superfície (desengordurada, escovada) afetam os resultados dentro de ±10% dessas velocidades.
Soluções Técnicas da Intouchray para Soldagem de Alumínio
integra três opções de fontes laser — IPG, Raycus e MAX — para atender aos requisitos de processamento de ligas de alumínio. Para trabalhos com chapas finas (0,8–3 mm, comuns em carcaças de eletrônicos de consumo), um laser de fibra contínuo de 500 W a 1,5 kW com capacidade de soldagem oscilatória (wobble) oferece rastreamento de junta sem arame de adição, alcançando superfícies estéticas Classe A com acabamento Ra ≤ 1,6 µm.
Segurança e Conformidade
Para aplicações estruturais (3–8 mm, setores automotivo e naval), sistemas de 2 kW a 4 kW com óptica de feixe duplo dividem o laser em um ponto de pré-aquecimento e um ponto de soldagem, gerenciando os gradientes térmicos que causam trincas de solidificação em ligas de alto silício, como 4043 ou 4047. As configurações de 6 kW ou mais processam seções de até 12 mm utilizando um modo keyhole estável, que mantém a penetração entre 1,5 e 5 m/min dependendo da liga.
Cada sistema é fornecido com certificação CE conforme a Diretiva de Máquinas 2006/42/CE e a Diretiva EMC 2014/30/UE, com gestão de qualidade ISO 9001 rastreável da fonte laser ao ativo final.a empresauchray oferece garantia de 2 anos para o corpo do equipamento e de 1 ano para a fonte laser, com prazos de entrega de 20 a 30 dias (opção express de 15 dias disponível). Para equipes de compras que avaliam fornecedores chineses, vídeos de instalação na fábrica e dados de monitoramento de solda em tempo real são fornecidos com cada proposta.