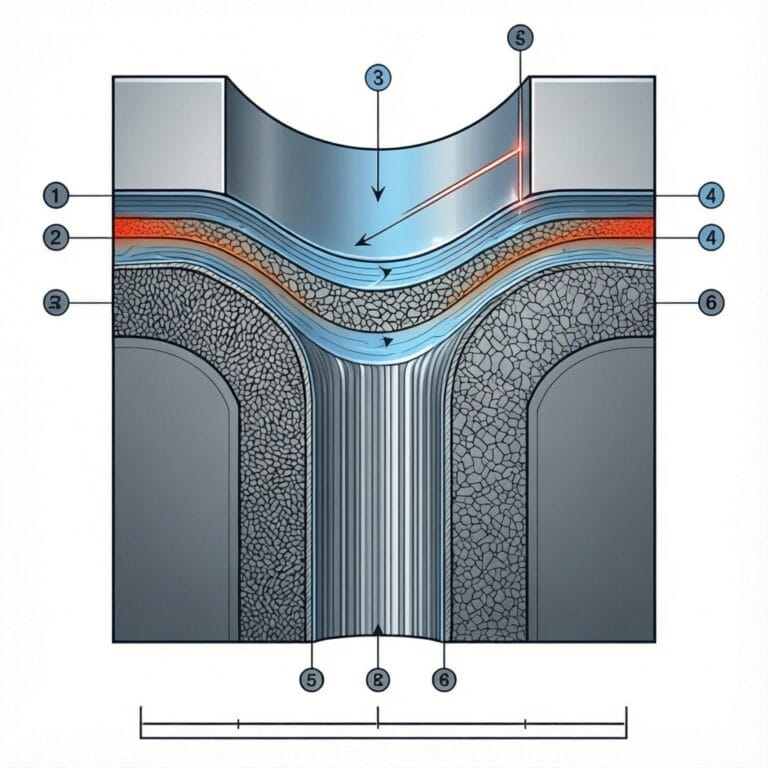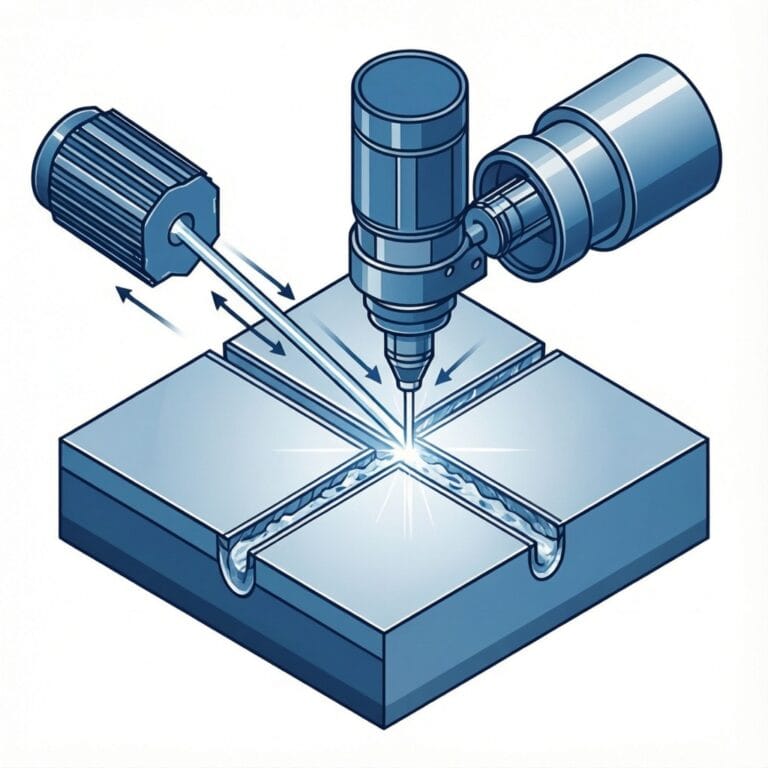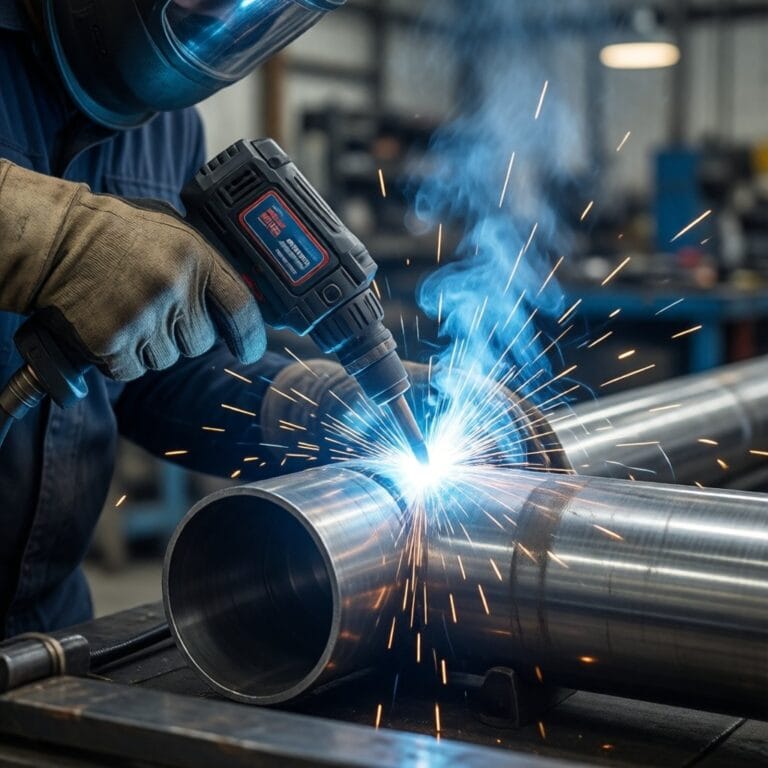

A seleção correta do gás de assistência determina fundamentalmente a integridade metalúrgica e o rendimento produtivo dos sistemas automatizados de soldagem a laser. Gap Bridging Technology: Solving Fit-Up Issues in Large Parts Esta análise compara as propriedades termodinâmicas, os limiares de ionização e as estruturas de custos do argônio e do nitrogênio para ajudar engenheiros a otimizar a estabilidade da poça de fusão na manufatura de alto valor. Ao adequar o gás ao material de base, as fábricas podem eliminar porosidade, garantir conformidade regulatória e maximizar a vida útil de seus equipamentos de laser de fibra.
A Mudança Rumo a Ambientes de Proteção de Precisão
A transição de marcas globais, como fabricantes de eletrônicos de consumo, para carcaças de titânio Grau 5 e de grandes fabricantes de veículos elétricos para pacotes de baterias estruturais 4680 elevou as tolerâncias da manufatura automatizada a patamares sem precedentes. Argon vs. Nitrogen: Assist Gas Selection in Laser Welding Food & Medical Grade Seams: Achieving Porosity-Free Welds Nessas aplicações de alto risco, o ambiente de proteção é tão crítico quanto o próprio feixe do laser de fibra de 1.064 nm. Um desvio microscópico na química do gás ou na dinâmica de escoamento pode introduzir contaminantes atmosféricos, comprometendo a integridade estrutural do conjunto final.
Considerações Fundamentais na Soldagem a Laser
Os engenheiros não podem mais depender de vazões de gás genéricas nem assumir que um único gás de proteção funcione universalmente em todas as ligas. Uma incompatibilidade entre o gás de assistência e o material de base resulta em porosidade, respingos ou falhas catastróficas da junta sob carregamento cíclico. A interação entre o gás de assistência e o feixe de alta energia impacta diretamente a estabilidade do keyhole, especialmente ao operar com potências de até 6 kW ou mais.
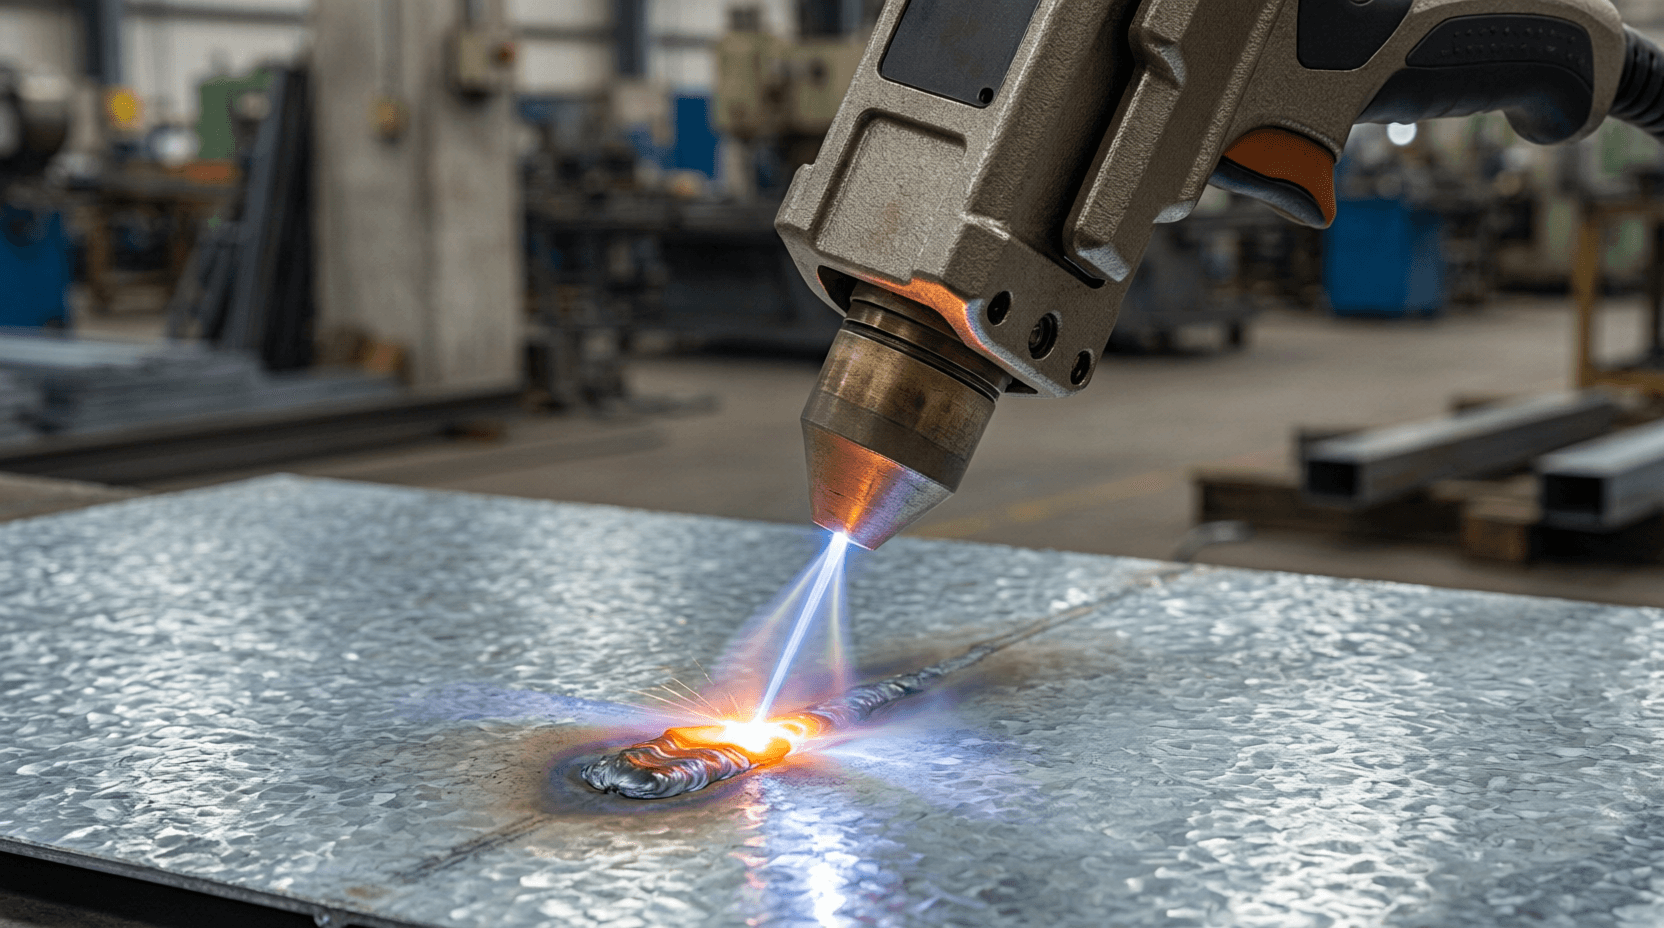
Ao examinar as energias de ionização precisas, as condutividades térmicas e a dinâmica de fluxo do argônio versus o nitrogênio, este guia oferece uma estrutura baseada em dados para a seleção do gás de proteção ideal. Compreender essas variáveis reduz, em última análise, as taxas de refugo, garante a conformidade com rigorosas normas automotivas e médicas e protege seu investimento em equipamentos de capital.
Normas de Soldagem e Parâmetros de Qualidade do Feixe
Ao avaliar juntas soldadas a laser, a qualidade é medida de acordo com parâmetros internacionais rigorosos, como a ISO 13919-1, que define os limites aceitáveis para imperfeições como porosidade e rebaixamento. Alcançar o Nível B (restritivo) de qualidade exige não apenas um feixe altamente focalizado, mas também um ambiente inerte que previna a oxidação e forneça proteção durante a soldagem a laser. Para sistemas de laser de fibra, uma qualidade de feixe com M²≤1,1 é essencial para manter a densidade de energia intensa necessária à soldagem por penetração profunda.
No entanto, mesmo um feixe de 1.064 nm perfeitamente focalizado produzirá soldas defeituosas se o gás de proteção não deslocar eficazmente o ar ambiente. O gás deve fluir de manera consistente sobre a poça de fusão sem criar turbulência, o que poderia aspirar oxigênio para a zona de solda. A manutenção desse ambiente puro garante que os sistemas automatizados possam alcançar e sustentar uma precisão de posicionamento de ±0,03 mm ao longo de longas produções contínuas.
Comparação Técnica dos Gases de Proteção
A escolha entre argônio e nitrogênio depende das exigências metalúrgicas específicas do material de base e das realidades econômicas da produção. Abaixo está uma análise técnica de suas propriedades físicas e limites de desempenho.
| Parâmetro | Argônio (Ar) | Nitrogênio (N2) |
\n| :— | :— | :— |
\n| Peso Atômico | 39,95 u | 28,01 u |
\n| Primeira Energia de Ionização | 15,76 eV | 15,58 eV |
\n| Condutividade Térmica (300 K)| 0,0177 W/(m·K) | 0,0258 W/(m·K) |
\n| Densidade do Gás (a 1 atm) | 1,784 kg/m³ | 1,251 kg/m³ |
\n| Custo Operacional Relativo | 1,5x da base | 1,0x da base |
\n| Vazão Ótima (2 kW) | 12–15 L/min | 15–20 L/min |
\n| Compatibilidade com Titânio | 100% inerte | Forma nitretos frágeis >400°C |
\n| Risco de Porosidade em Aço Inoxidável| <2% a 3kW | <5% a 3kW (com leve endurecimento por nitreto) |O argônio se destaca na soldagem de metais altamente reativos devido ao seu maior peso atômico e densidade, que proporcionam uma proteção superior sobre a poça de fusão. Por outro lado, o nitrogênio oferece uma vantagem econômica distinta e maior condutividade térmica, o que pode acelerar as taxas de resfriamento em ligas menos reativas, embora represente risco de fragilização em contextos metalúrgicos específicos.
Aplicações na Indústria e Especificações do Mundo Real
Na fabricação de dispositivos médicos, onde os sistemas operam sob requisitos de conformidade com a FDA, a pureza do material é inegociável. Na soldagem de instrumentos cirúrgicos em aço inoxidável 316L com um laser de fibra de 2kW, o nitrogênio é frequentemente especificado como gás de proteção a uma vazão de 18 L/min. O nitrogênio previne a oxidação da superfície e ainda adiciona um benefício de endurecimento superficial na zona afetada pelo calor, prolongando a vida útil do instrumento sem comprometer os rigorosos padrões de higiene do setor.
Para o setor de veículos elétricos, a soldagem de caixas de baterias em alumínio 6061 exige uma abordagem completamente diferente. Um sistema de soldagem de 4kW utiliza argônio a 15 L/min para garantir isolamento atmosférico total. Como o alumínio é altamente suscetível à porosidade induzida por hidrogênio, o gás argônio, mais pesado, protege eficazmente a junta, aproveitando a eficiência wall-plug de 25-30% do sistema para proporcionar uma penetração profunda e livre de defeitos.
Boas Práticas para Soldagem a Laser
Aplicações aeroespaciais envolvendo titânio Grau 5 exigem o mais alto nível de fidelidade de proteção. O uso de nitrogênio nesses cenários é estritamente proibido, pois ele forma rapidamente nitreto de titânio em temperaturas acima de 400°C, tornando a junta frágil e propensa a trincas. O argônio é o único gás de proteção viável aqui, assegurando a integridade estrutural exigida por componentes críticos para voo.
Tendências Futuras na Soldagem a Laser
Selecionar o gás de proteção correto é apenas metade da equação; entregar esse gás com precisão à peça requer uma arquitetura avançada de soldagem a laser. A Intouchray projeta seus sistemas em torno de fontes a laser de alto desempenho IPG, Raycus e MAX, oferecendo uma faixa de potência escalável de 500W a mais de 6kW. Essa flexibilidade permite que os fabricantes ajustem seus parâmetros para qualquer espessura de material, com suporte à rigorosa certificação CE (Diretiva de Máquinas 2006/42/EC e Diretiva EMC 2014/30/EU) e aos protocolos de gestão de qualidade ISO 9001.
A confiabilidade no chão de fábrica é garantida por meio de nossa política abrangente de pós-venda, que inclui 2 anos de garantia no corpo da máquina e 1 ano de garantia na fonte laser. Quer você precise de uma implantação padrão com prazo de entrega de 20 a 30 dias ou de entrega expressa acelerada em 15 dias, a Intouchray garante que sua linha de produção permaneça operacional. Nossos sistemas são projetados para integração perfeita com redes automatizadas de fornecimento de gás, mantendo as vazões precisas necessárias para resultados metalúrgicos impecáveis.
Segurança e Conformidade
Especifique argônio para materiais reativos como titânio e alumínio, onde a supressão absoluta da ionização e a prevenção de porosidade são críticas. Especifique nitrogênio para aplicações em aço inoxidável austenítico, onde a redução do custo operacional e um leve endurecimento superficial são aceitáveis e benéficos.
Perguntas Frequentes
Quais níveis de pureza são exigidos para os gases de assistência na soldagem a laser?
Para aplicações críticas como aeroespacial e dispositivos médicos, o argônio deve ser fornecido com pureza de 99,99%, enquanto o nitrogênio exige pureza mínima de 99,9% para evitar a contaminação atmosférica.
Análise de Custos e ROI
É possível usar ar comprimido em vez de argônio ou nitrogênio?
Não. O ar comprimido contém aproximadamente 21% de oxigênio, o que causará oxidação severa, porosidade e fragilização da junta em aplicações de soldagem a laser de fibra acima de 500W.
Como a vazão do gás de assistência escala com a potência do laser?
À medida que a potência do laser aumenta de 500W para 6kW ou mais, a vazão deve ser ajustada para manter a proteção; tipicamente, isso varia de 12 L/min em potências mais baixas até 25 L/min para soldagem por keyhole de penetração profunda a 6kW.
A decisão entre argônio e nitrogênio é fundamentalmente metalúrgica, orientada pela reatividade química do seu material de base e pelo desempenho estrutural exigido da solda final. O argônio oferece proteção incomparável para ligas reativas, enquanto o nitrogênio apresenta uma solução econômica e de alta condutividade térmica para a produção em aço inoxidável. Combinar o gás correto a um sistema de laser de fibra altamente estável e projetado com precisão é o caminho mais rápido para uma manufatura com zero defeitos.
Solicite à Intouchray uma amostra de soldagem personalizada, com dados completos de compatibilidade de materiais e parâmetros de vazão de gás, para validar seus parâmetros de produção ainda hoje.
Soluções a Laser
Como fabricante líder de equipamentos laser industriais, a Intouchray projeta e produz sistemas de soldagem a laser de fibra e soldagem manual que combinam engenharia de precisão com confiabilidade operacional. Nossa linha de produtos oferece uma variedade de opções de potência e configurações para atender às diversas exigências industriais.
Modelos de Produtos
- Equipamento Auxiliar – Gerador de Nitrogênio
- Máquina de Soldagem Laser Manual HW-Pro Galvo Battery
- Máquina de Soldagem Laser Manual HW-Pro
- Máquina de Soldagem Laser Manual HW-Smart
- Máquina de Soldagem Laser Manual HW-Smart Inner Feeder
- Máquina de Soldagem Laser Manual com Gerador de Nitrogênio
- Máquina de Soldagem Laser Manual por Ponto QCW
- Cabeçote de Soldagem e Limpeza 4 em 1 Raytools
Principais Características
- Sistema de refrigeração a água
- Múltiplas opções de potência do laser
- Funções versáteis: soldagem, limpeza e corte
- Design portátil com rodas
- Adequada para diversos materiais com espessura de até 10 mm
- Opção de Refrigeração a Água
Aplicações Industriais
- Indústria Automotiva
- Reparação Automotiva
- Indústria automotiva
- Soldagem de peças automotivas
- Corte de chapas metálicas finas
- Montagem Eletrônica
Todos os equipamentos de soldagem a laser são fabricados em conformidade com os protocolos CE. Entre em contato com nossa equipe de engenharia para orientação sobre configurações específicas para sua aplicação.
Padrões e Referências do Setor &
- The Fabricator: Melhores Práticas de Soldagem a Laser — Guia prático de soldagem a laser na fabricação metalmecânica
- TRUMPF: Visão Geral da Tecnologia de Soldagem a Laser— Fundamentos do processo de soldagem a laser e aplicações industriais
- IPG Photonics: Guia Técnico de Soldagem a Laser de Fibra — Aplicações e especificações de soldagem a laser de fibra industrial