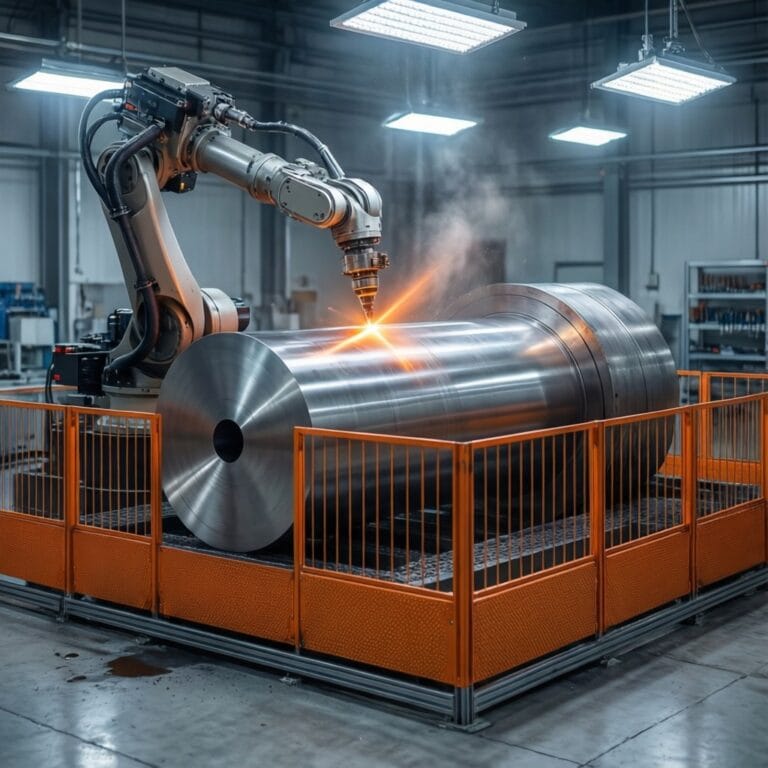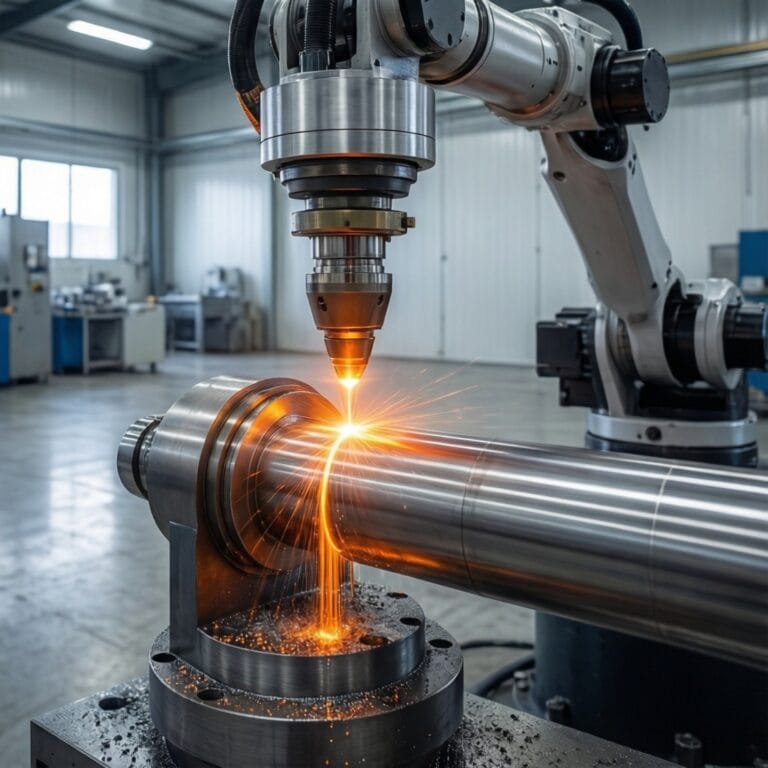

농업 및 중장비 토공 분야에서 접지 작업 공구는 토양 광물에 의한 지속적인 마모, 암석 충돌로 인한 충격 하중, 비료와 습기로 인한 부식에 노출됩니다. 마모된 경운 날(plow share)은 견인력 요구량을 증가시켜 연료 소비를 10~15% 높이고 작업 속도를 저하시킵니다. 굴삭기 버킷 티스(bucket tooth)의 파손은 시간당 $1,000을 초과하는 비용으로 생산을 중단시킵니다. Intouchray 레이저 클래딩은 절삭 날에 텅스텐 카바이드 강화 합금 및 코발트계 표면 경화 합금을 금속학적 결합으로 적층하는 정밀 내마모 솔루션을 제공하여, 미처리 강재 대비 부품 수명을 3~6배 연장합니다.
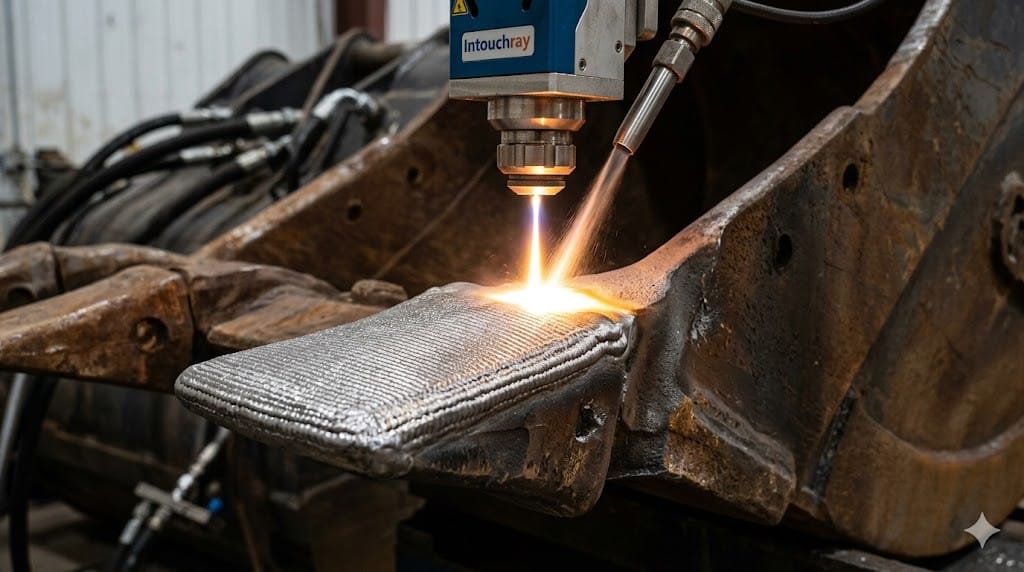
토양 작업 공구의 마모 메커니즘
토양 마모가 지배적인 마모 메커니즘입니다. 토양에는 모스 경도 7의 실리카(석영)를 중심으로 한 경질 광물 입자가 포함되어 있으며, 1~5 MPa의 접촉 압력 하에서 지속적인 연마 매체로 작용합니다. 5~15 km/h로 이동하는 경운 공구는 절삭 날이 점진적으로 둔화되어 견인력과 연료 소비가 증가합니다. 굴삭기 버킷 티스와 리퍼 섕크(ripper shank)는 2~10 m/s로 날아오는 암석 파편에 의한 고응력 충격 마모에 노출되므로, 높은 경도와 충분한 파괴 인성을 모두 갖춘 합금이 요구됩니다.
레이저 클래딩 vs. 기존 표면 경화
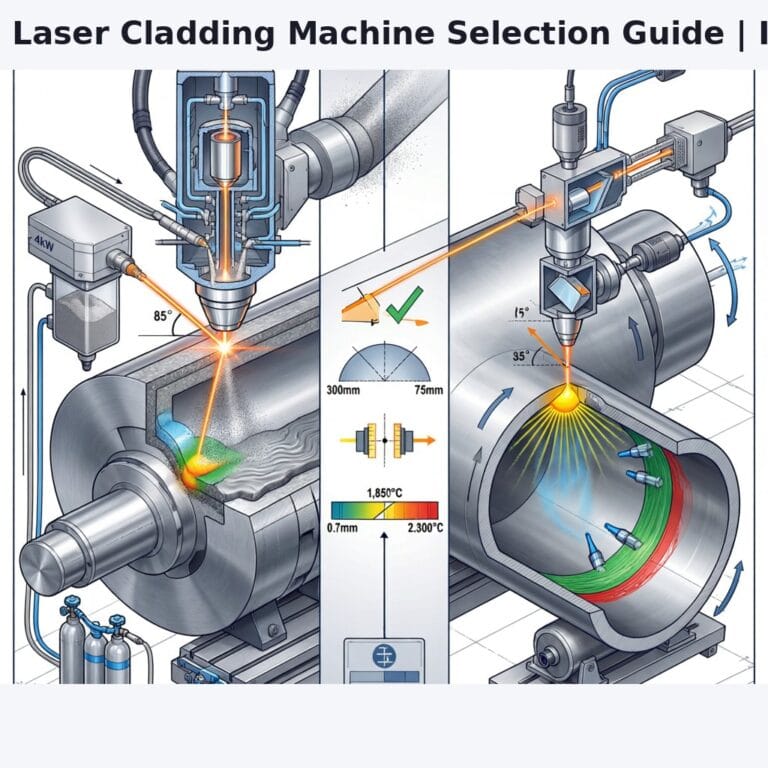
기존 아크 표면 경화는 두껍고 고르지 않은 층을 형성하며, 높은 희석률(15~30%)로 인해 유효 경도가 저하됩니다. 높은 열 입력은 넓은 열영향부(HAZ)를 만들어 모재를 연화시킵니다. 레이저 클래딩은 열영향부를 0.5 mm 이하, 희석률을 5% 미만으로 제한하여 작업 표면에서 합금의 완전한 경도를 보장합니다. 급속 냉각(10³~10⁴ K/s)에 의한 미세 입자 응고 조직은 동일 경도 수준에서 우수한 인성을 제공합니다.
내마모 합금 시스템
Intouchray와 같은 공급업체는 정밀한 빔 제어와 공정 자동화를 결합하여 이를 실현합니다.
니켈 매트릭스 내 탄화텅스텐(WC): 40~60% 부피비율로 용융된 탄화텅스텐 입자는 표면 경도 HRC 58~65를 달성하며, 연마성 토양에서 미처리 강재 대비 3~6배 긴 수명을 보여줍니다. 스텔라이트 6 및 스텔라이트 12: 코발트-크롬-텅스텐 합금(HRC 38~50)은 비료 접촉면에 대해 마모와 부식 저항의 균형을 제공합니다. 고크롬 주철 합금: 크롬 25~35%를 함유한 Fe-Cr-C 합금은 대량 생산 농업용 마모 부품에 대해 더 낮은 재료 비용으로 HRC 58~62의 경도를 제공합니다.
재제조 적용 분야
굴삭기 버킷, 불도저 블레이드, 연속 채광 드럼은 마모가 중요한 표면에 대한 선택적 레이저 클래딩의 이점을 누립니다. 부식과 마모가 동시에 발생하는 유압 실린더 로드는 316L 스테인리스강 또는 Inconel 625 클래딩으로 복원되어, 피팅된 표면으로 인한 씰 손상을 방지합니다. 농업용 마모 부품은 3~5회의 클래딩 사이클을 통해 재제조가 가능하여, 일회용 교체 부품에 비해 수명 기간 소유 비용을 크게 절감합니다.
자주 묻는 질문
옵션을 검토 중인 제조업체를 위해 Intouchray는 이러한 공차에 맞춰 구성된 절단 시스템을 제공합니다.
Q: 달성 가능한 최대 탄화텅스텐 부피비율은 얼마입니까?
A: 실용적인 WC 부피비율은 30~60% 범위입니다. 농업용 토양 마모에는 일반적으로 45~50%가 최적입니다. 60%를 초과하면 니켈 매트릭스 함량이 탄화물 입자를 완전히 둘러싸기에 부족하여 기공이 발생합니다.
Q: 레이저 클래딩 경화 처리는 보론강(예: Hardox)과 어떻게 비교됩니까?
A: 레이저 클래딩 WC-Ni 코팅은 더 인성이 높은 기재 위에서 표면 경도 HRC 58~65를 달성하며, 인성 있는 코어와 초경 표면의 결합 덕분에 연마성 토양 조건에서 전체 경화 보론강보다 2~4배 우수한 성능을 보입니다.
Q: 초기 클래딩이 마모된 후 부품을 다시 클래딩할 수 있습니까?
A: 가능합니다. 금속학적 결합과 낮은 희석률은 기재의 형상을 보존하므로, 재클래딩 전에 부품의 피로 균열 여부를 검사하기만 하면 3~5회의 재클래딩 사이클이 가능합니다.