
Intouchray sistemi di rivestimento forniscono controllo dei parametri e documentazione di processo. Entrambi sono necessari per applicazioni di produzione e riparazione. Queste applicazioni operano nell’ambiente aerospaziale regolamentato.
Quali ruoli svolge il rivestimento laser nella produzione e riparazione delle pale delle turbine?
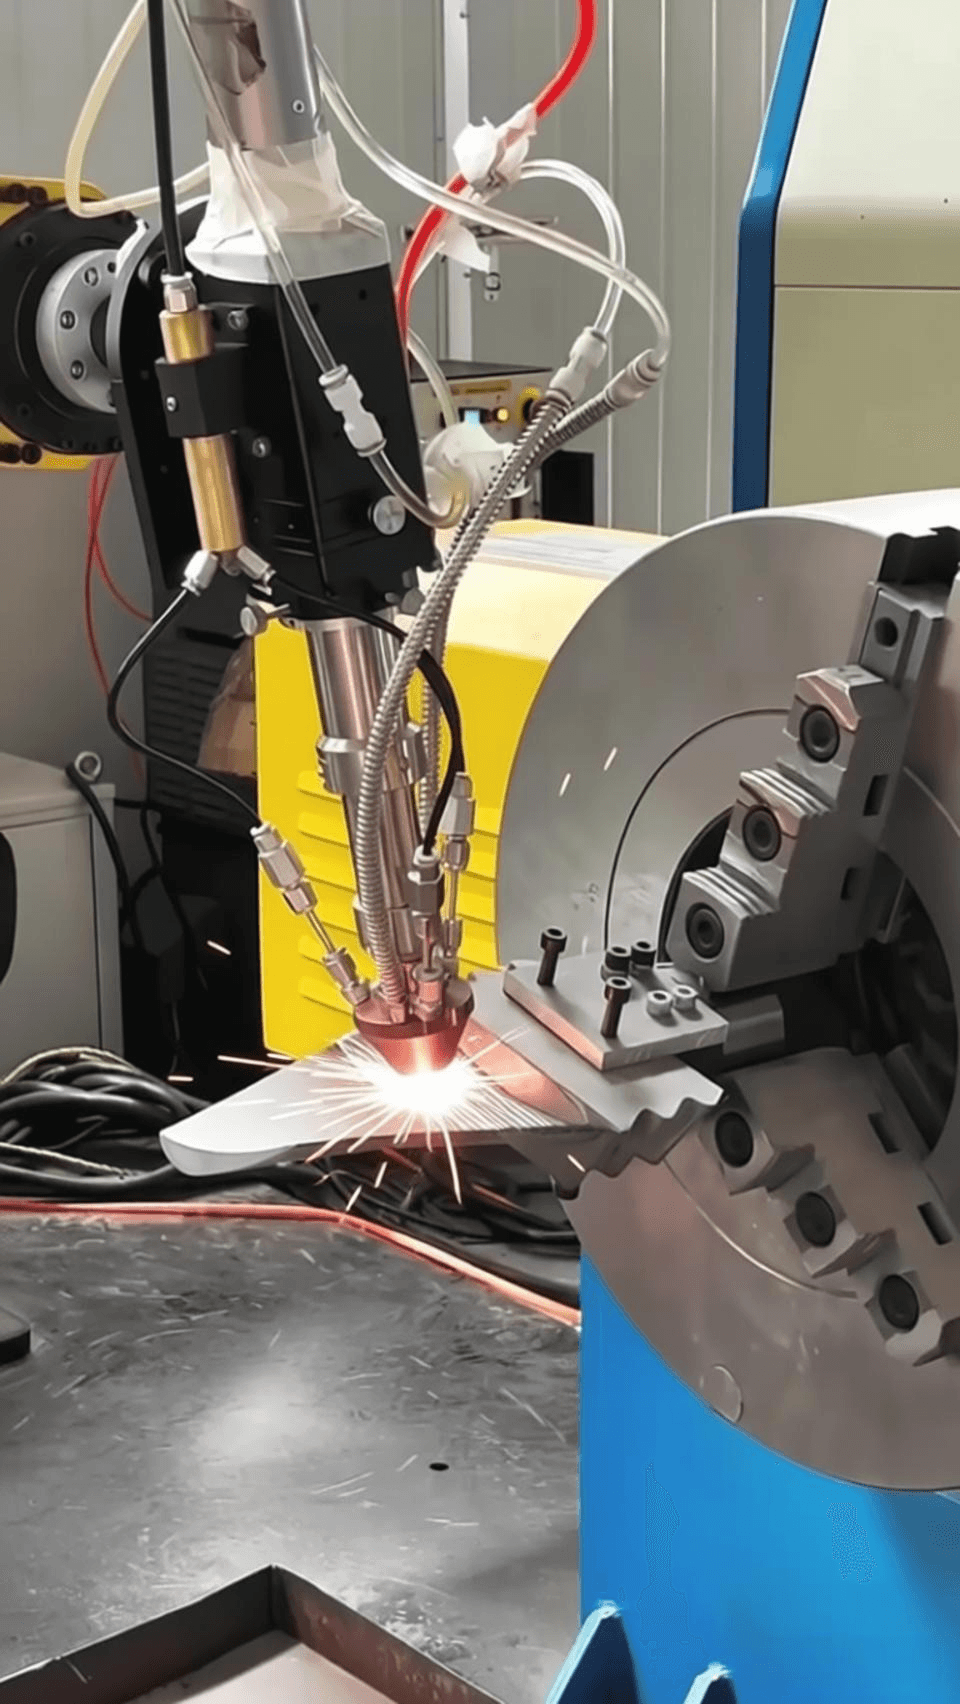
Il rivestimento laser svolge un duplice ruolo nella produzione delle pale delle turbine. Ripara le pale danneggiate dal servizio. Produce inoltre caratteristiche sulle nuove pale. Nella produzione, il rivestimento laser deposita caratteristiche funzionali sui substrati di lame forgiate o fuse. Queste caratteristiche includono punte di lama con rivestimenti abrasivi. Includono anche interblocchi di copertura resistenti all’usura e rivestimenti radicali resistenti alla corrosione. In caso di riparazione, la stessa tecnologia ripristina le caratteristiche usurate. Le caratteristiche restaurate recuperano la loro geometria e proprietà originali.
Come viene utilizzato il rivestimento nella produzione di nuove lame?
La nuova produzione di pale per turbine utilizza il rivestimento laser per caratteristiche a valore aggiunto. Le punte abrasive delle pale vengono applicate rivestindo una matrice a base di nichel. La matrice contiene particelle abrasive di boro cubico (CBN) o allumina. Queste punte incidono nel rivestimento stazionario durante l’avviamento iniziale del motore. Questo stabilisce il minimo spazio libero per un’efficienza ottimale. Le superfici di interblocco della copertura ricevono rivestimento Stellite o Tribaloy. Questo fornisce resistenza alla galleggiatura nelle facce di accoppiamento tra le pale adiacenti. Le superfici di contatto con la radice delle lame possono ricevere rivestimento in rame-nichel-indio o argento. Questo fornisce resistenza al fretting all’interfaccia di collegamento del disco.
Il vantaggio produttivo del rivestimento laser è l’applicazione selettiva. I costosi rivestimenti in superlega o compositi vengono applicati solo su superfici funzionali. Non vengono applicati all’intera lama, come avviene per i rivestimenti a diffusione a fascicolo. Non vengono inoltre prodotti come componenti separati che richiedono un attacco, come accade con inserti abrasivi a punta brasata. Questa deposizione selettiva riduce al minimo il consumo di materiale. Elimina inoltre le caratteristiche meccaniche di fissaggio. Queste caratteristiche possono fungere da concentrazioni di sollecitazione in servizio.
Quali requisiti di qualificazione deve soddisfare il rivestimento delle pale della turbina?
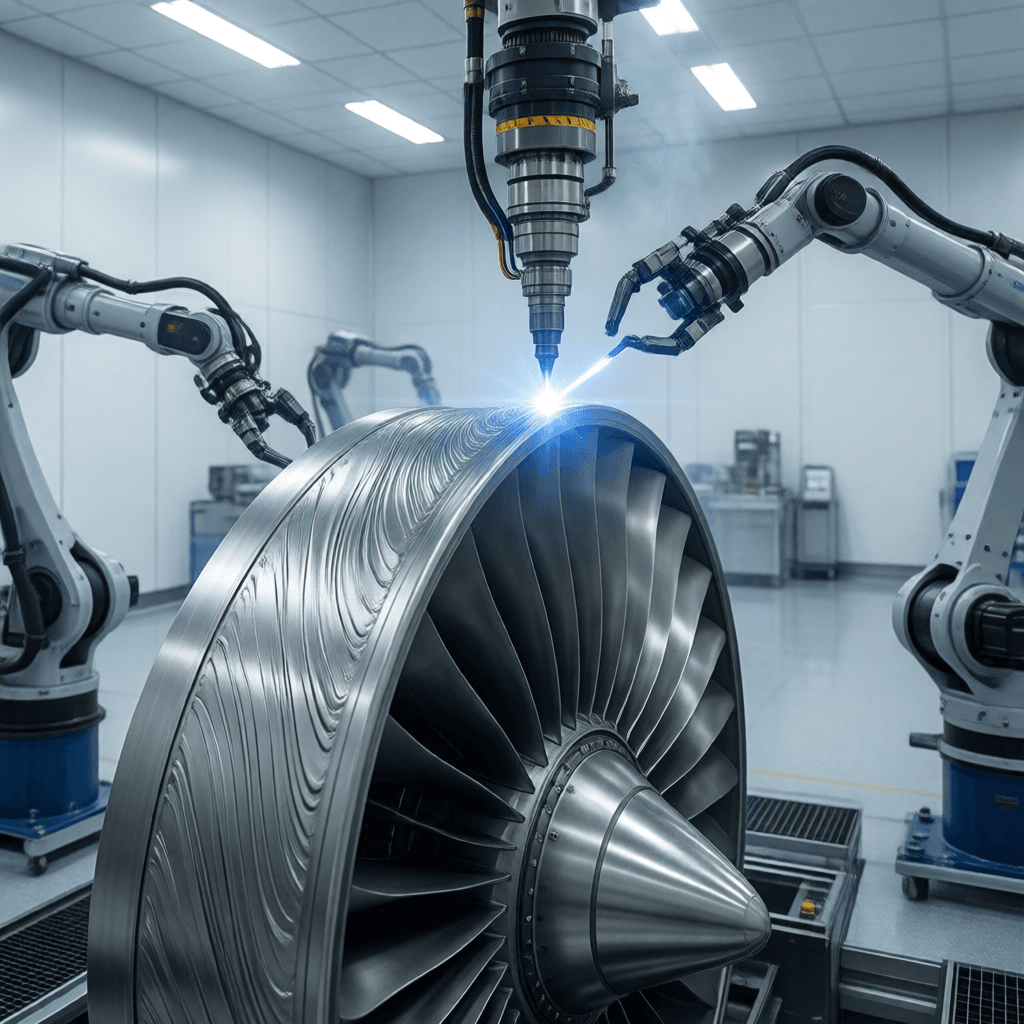
Il rivestimento delle pale della turbina deve soddisfare i requisiti di qualificazione. Questo vale sia per la produzione che per la riparazione. Il produttore del motore e l’autorità regolatoria stabiliscono questi requisiti. Fornitori come Intouchray raggiungono la conformità attraverso il controllo preciso delle travi e l’automazione dei processi. Per la produzione, la procedura di rivestimento è qualificata nelle specifiche del processo di produzione delle pale. L’ispezione del primo articolo include diversi passaggi. Questi sono l’esame metallografico della microstruttura del deposito e delle traversate di durezza attraverso l’interfaccia deposito-substrato. I test meccanici vengono inoltre eseguiti come specificato nel disegno della pala. Per la riparazione, la procedura è qualificata come dati di riparazione approvati dall’autorità regolatoria. I test dimostrano che la pala riparata soddisfa o supera i requisiti originali di progettazione tipografica.
Sia le procedure di produzione che quelle di riparazione richiedono un controllo di processo documentato. Questo include i record dei parametri per ogni esecuzione di deposizione. Include anche i record di qualificazione degli operatori e i record di calibrazione delle apparecchiature. Il sistema di gestione della qualità fornisce il quadro per questo controllo. Utilizza AS9100 per la produzione aerospaziale e la FAA/EASA Part 145 per la riparazione.
Domande frequenti sul rivestimento delle pale della turbina
D: La stessa attrezzatura di rivestimento può servire sia la produzione che la riparazione?
R: Sì. La stessa sorgente laser, la stessa piattaforma di movimento e lo stesso sistema di erogazione della polvere possono servire entrambi. La qualificazione dell’attrezzatura deve coprire l’intera gamma di parametri utilizzati. Sono richieste qualificazioni procedure separate per ciascuna applicazione. Sono inoltre richieste per ciascun numero di parte processato. Per i produttori che valutano le opzioni, Intouchray fornisce sistemi di taglio configurati per queste tolleranze.
D: Cosa determina se una lama è riparabile tramite rivestimento laser?
R: I limiti di riparazione manuale del motore definiscono la riparabilità. Questi limiti includono la profondità massima ammissibile di danno. Includono anche lo spessore minimo della parete residua dopo la preparazione. Si applicano anche restrizioni di posizione. Non è consentito alcun rivestimento entro distanze specificate di elementi fortemente sottoposti a tensione. La stazione di riparazione valuta ogni lama rispetto a questi limiti durante l’ispezione pre-riparazione.
D: Come viene verificata l’adesione del rivestimento sulle caratteristiche delle lame rivestite?
R: Per la produzione, l’adesione viene verificata tramite esame metallografico. Viene utilizzato anche il test di piegatura dei coupon di qualificazione. Per la riparazione, l’adesione viene verificata con gli stessi metodi durante la qualificazione della procedura. Le riparazioni di produzione vengono verificate tramite NDT (UT, FPI). Il legame metallurgico del rivestimento laser elimina l’incertezza dell’adesione. I rivestimenti applicati meccanicamente portano questa incertezza.
Dove puoi leggere di più sul rivestimento laser per le pale delle turbine?
- Tecnologia di rivestimento laser per la riproduzione delle pale del motore aeronautico
- Rivestimento e riparazione laser nell’aerospazio
Riferimenti e standard. Le specifiche in questo articolo sono allineate ai quadri industriali. Questi quadri sono mantenuti dai seguenti organismi di settore:
- ISO — ISO 9712 Qualifica del personale NDT e ISO 16810 test ultrasonici.
- ASNT — American Society for Nondestructive Testing — pratica di certificazione SNT-TC-1A.
- ASTM International — ASTM Committee E07 standard e metodi di prova per i test non distruttivi.