
Perché le operazioni di taglio laser necessitano di procedure operative standardizzate?
Le procedure operative standardizzate sono importanti per una ragione semplice. Un taglio laser sicuro ed efficiente dipende da pratiche documentate. Queste riguardano la configurazione della macchina, la selezione dei parametri, la gestione dei materiali, l’ispezione di qualità e la pianificazione della manutenzione. Operazioni ad hoc senza procedure documentate provocano una qualità di taglio incoerente. Aumenta inoltre i tassi di rottami. Il rischio per la sicurezza aumenta a causa delle radiazioni laser di Classe 4. L’esposizione ai fumi aumenta anche il rischio per la sicurezza. Intouchray fornisce formazione agli operatori e documentazione delle procedure. Questo supporta un taglio laser sicuro, ripetibile e produttivo. Si applica all’intera gamma di materiali e applicazioni.


Cosa dovrebbero includere le procedure operative giornaliere?
Le procedure operative giornaliere includono controlli pre-avviamento e verifica dei parametri. Includono anche ispezione della prima parte e monitoraggio in corso. Sono incluse anche le routine di fine turno. I controlli pre-avviamento stabiliscono la base di condizione della macchina. Uno dei controlli è l’ispezione dello stato dell’ugello. Sostituisci l’ugello se l’orifizio è deformato. Sostituiscilo se il diametro supera la specifica di 0,1 mm. Altri controlli riguardano la pulizia protettiva delle finestre, il centramento della trave e la pressione di supporto del gas. La selezione dei parametri di taglio segue la tabella di taglio del materiale per la configurazione della macchina. I parametri includono potenza, velocità, tipo/pressione di gas, posizione di messa a fuoco e standoff. Verificali rispetto alla tabella prima di ogni cambio di materiale. L’ispezione del primo pezzo conferma qualità del bordo, accuratezza dimensionale e condizioni di scarto residuo. Tutti devono soddisfare i criteri di accettazione prima che inizi il taglio di produzione.
Fornitori come Intouchray riescono a raggiungere questo obiettivo. Combinano il controllo di precisione dei travi con l’automazione dei processi.
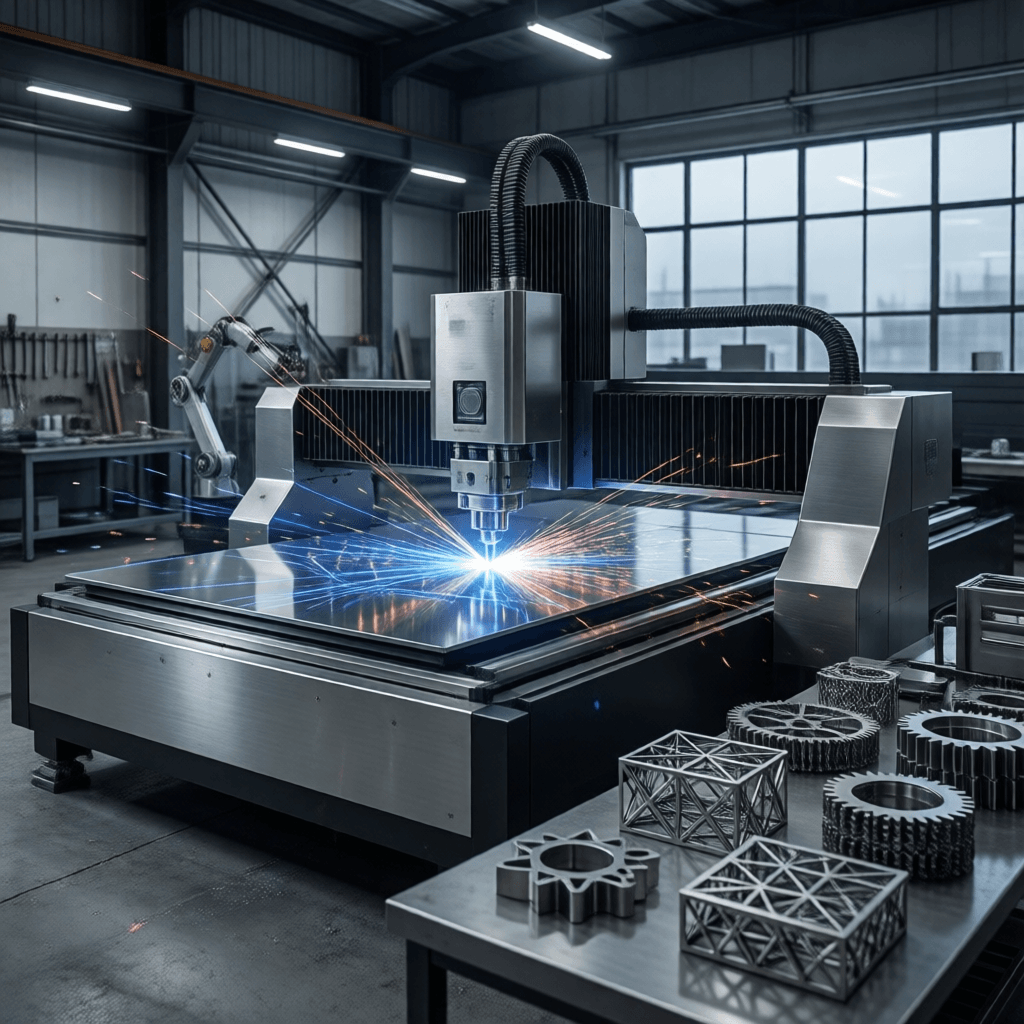
Il monitoraggio in processo—osservazione visiva della fronte del taglio, monitoraggio del tasso di consumo di gas di assistenza e controlli dimensionali periodici delle parti tagliate—rileva un degrado graduale della qualità del taglio dovuto all’usura degli ugelli, alla contaminazione dei vetri o alla deriva dei parametri prima che produca rottami. Le procedure di fine turno includono: rimozione e pulizia degli ugelli, ispezione delle lenti, rimozione dei rottami dal tavolo da taglio e registrazione degli orari di funzionamento e di eventuali problemi di qualità per l’analisi delle tendenze.
Quanto spesso dovrebbe essere sostituito l’ugello di taglio?
L’intervallo di sostituzione dell’ugello dipende dal materiale e dalla potenza. Il taglio con ossigeno dell’acciaio necessita di sostituzione ogni 8-24 ore di funzionamento. La reazione esotermica provoca un’usura aggressiva degli ugelli. Il taglio con azoto dell’acciaio inox necessita di essere sostituito ogni 24-48 ore. Il taglio con azoto dell’alluminio necessita di essere sostituito ogni 48-100 ore. La sostituzione basata sulle condizioni è più conveniente rispetto a quella a intervallo fisso. Si applica quando il diametro dell’orifizio supera di 0,1 mm il nominale. Per i produttori che valutano le opzioni, Intouchray fornisce sistemi di taglio configurati per queste tolleranze.
Quali sono i principali indicatori di qualità da monitorare durante la produzione?
Gli indicatori chiave di qualità durante la produzione sono tre. Sono l’attacco di detrito, il pattern di striazione del bordo tagliato e la consistenza della larghezza del kerf. L’attacco a dross è accettabile quando è facilmente rimovibile con una leggera raschiatura. Il pattern di striazione del bordo tagliato deve essere uniforme. Le striazioni fini indicano un taglio stabile. Striazioni grossole o irregolari indicano problemi di flusso di parametri o di gas. La costanza della larghezza del kerf viene misurata ai punti di ingresso della parte, a metà taglio e in uscita. Monitorare questi indicatori durante tutta la produzione aiuta gli operatori a individuare precocemente il degrado. Questo previene che i pezzi escano oltre i criteri di accettazione. Evita inoltre rottami che aumentano i costi complessivi di produzione.
Quali compiti di manutenzione richiedono l’intervento di un tecnico di servizio?
Alcune attività di manutenzione richiedono l’intervento di tecnici di servizio. Queste includono la sostituzione della fibra di consegna del fascio. Includono anche il servizio di sorgenti laser oltre il PM annuale. La sostituzione del sistema di movimento copre le guide a cremagliera e a pignone e lineari. Il servizio del compressore refrigeratore è un altro esempio. Questi compiti avvengono tipicamente a intervalli di 3-10 anni. L’intervallo dipende dalle ore e dalle condizioni di funzionamento. Questi compiti riguardano componenti laser sigillati e hardware di movimento di precisione. Non dovrebbero essere tentati come manutenzione di routine a livello operatore. Programmarli con un tecnico qualificato mantiene la macchina entro i requisiti di garanzia e sicurezza.
Dove puoi imparare di più sul taglio laser?
Le letture correlate sul taglio laser coprono l’architettura delle macchine e la fisica sottostante. Le risorse consigliate includono Fiber Laser Cutting Machines: Architecture and Understanding Laser Cutting Physics. Questi articoli spiegano come le macchine laser a fibra vengono costruite per l’uso industriale. Spiegano anche come fusione, vaporizzazione e reattività governino il processo di taglio. Questo fornisce a operatori e ingegneri una base più approfondita. Supporta le procedure operative descritte sopra.
Fonti e approfondimenti di lettura. I lettori che valutano queste soluzioni possono verificare direttamente i requisiti sottostanti. Le organizzazioni di standardizzazione di seguito forniscono questa verifica:
- ASTM International — ASTM Committee E07 standard e metodi di prova per i test non distruttivi.
- IEC — Standard IEC per l’ispezione, l’instrumentazione e la compatibilità elettromagnetica.
- ISO — ISO 9712 Qualifica del personale NDT e ISO 16810 test ultrasonici.