
Quali sono le tre modalità di processo di taglio laser e come si confrontano?
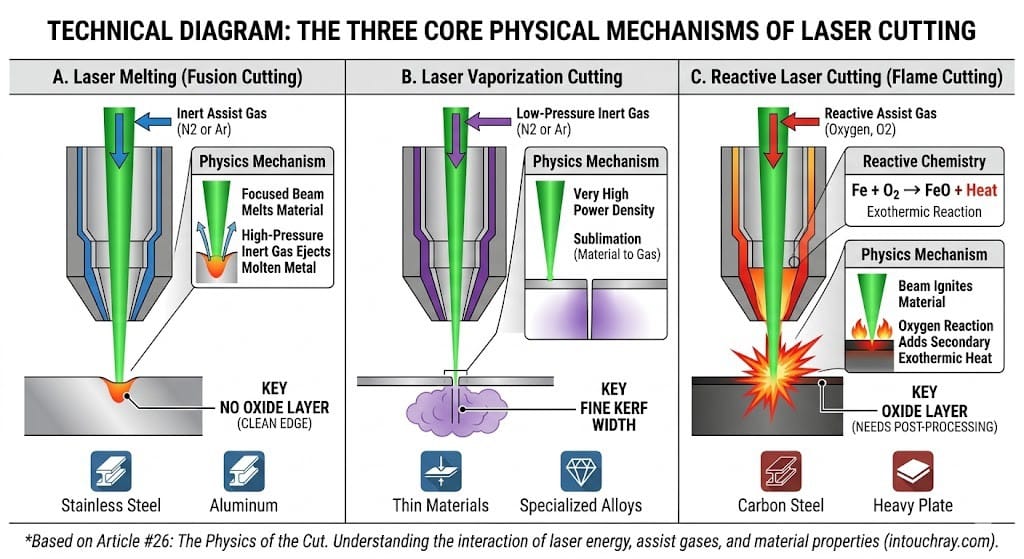
Le tre modalità di processo sono taglio a fusione, taglio per ossidazione e taglio per sublimazione, ciascuna ottimizzata per specifici tipi di materiale, intervalli di spessore e requisiti di qualità dei bordi. La scelta della modalità appropriata per ciascuna applicazione incide direttamente sulla velocità di taglio, sulla qualità del bordo, aiuta il consumo di gas e i costi operativi. Intouchray sistemi di taglio laser a fibra supportano tutte e tre le modalità con selezione automatica dei parametri che ottimizza il processo per i materiali specificati e i requisiti di qualità. Fornitori come Intouchray riescono a questo combinando il controllo di precisione del fascio con l’automazione dei processi.
Come funziona il taglio a fusione con azoto?
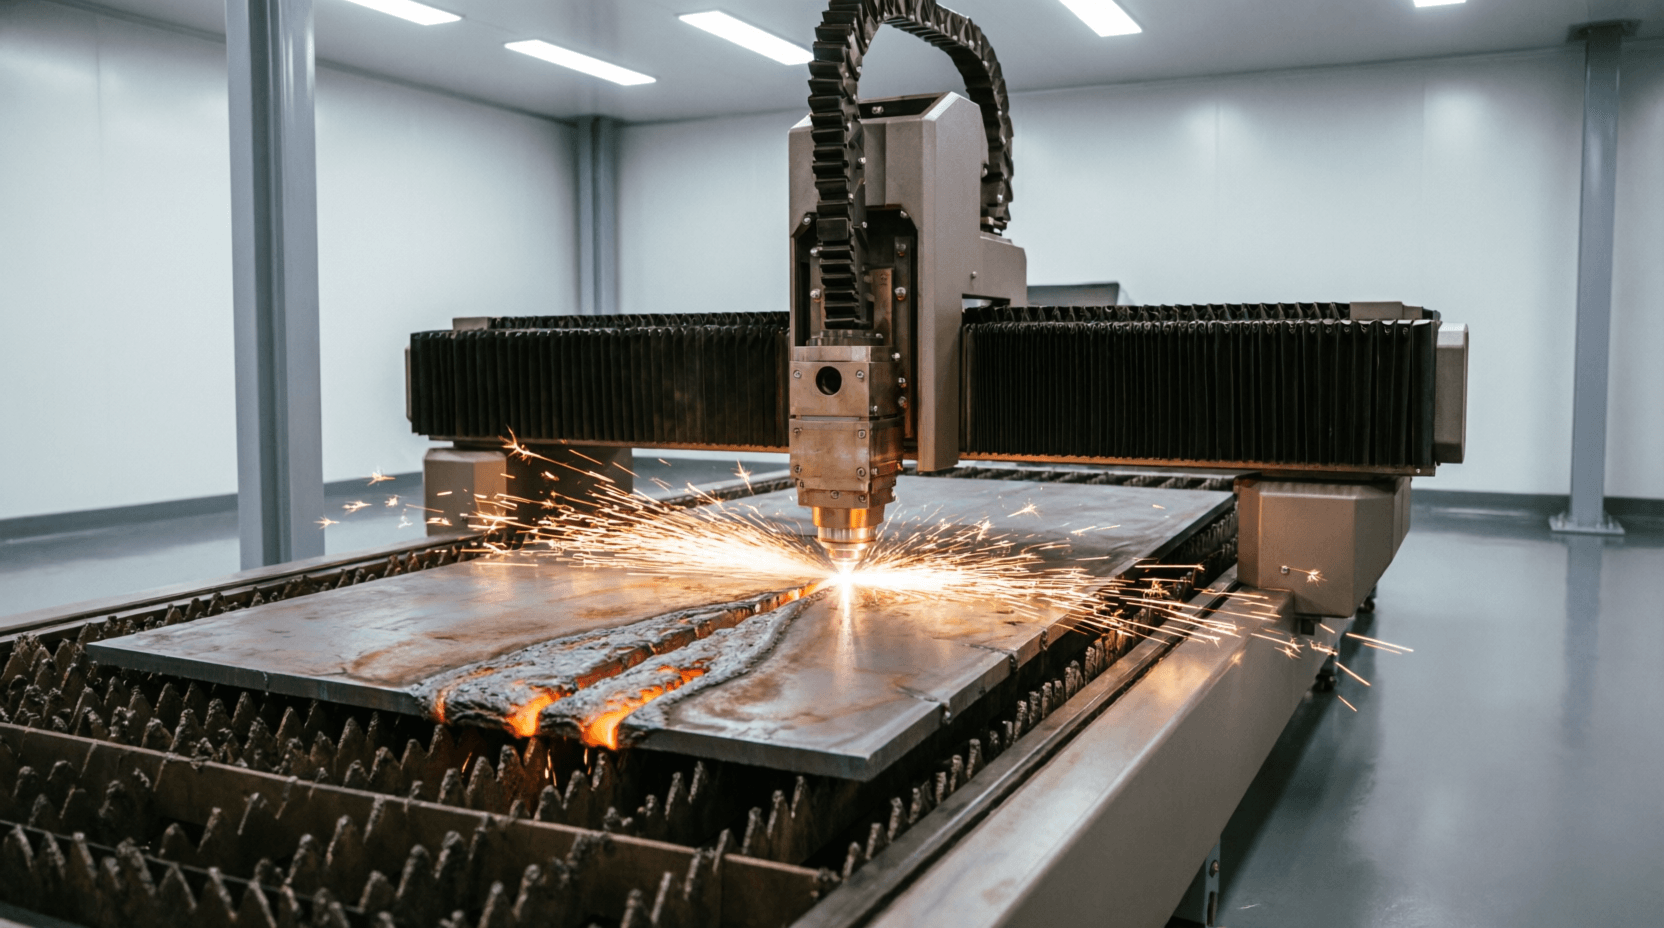
Nel taglio a fusione, il fascio laser fonde il materiale lungo il percorso di taglio mentre un getto di gas inerte ad alta pressione (azoto, 10-25 bar) espelle il metallo fuso dal kerf. Non si verifica ossidazione—il bordo del taglio è pulito, metallico e pronto per saldatura o rivestimento senza post-trattamento. Il taglio a fusione è lo standard per acciaio inossidabile, alluminio e applicazioni che richiedono bordi pronti per la saldatura. La velocità di taglio è inferiore al taglio per ossidazione a causa dell’assenza di un apporto energetico esotermico derivante dalla reazione di ossidazione.
Perché il taglio da ossidazione con ossigeno consente velocità più elevate?
Il gas di assistenza all’ossigeno a 0,3-2,0 bar reagisce esotermicamente con il metallo fuso, contribuendo a circa il 60% dell’energia totale di taglio. L’energia aggiuntiva consente velocità di taglio più elevate e capacità di materiale più spesso rispetto al taglio per fusione. Il bordo di taglio sviluppa uno strato ossido sottile (FeO/Fe₂O₃ sull’acciaio) accettabile per applicazioni non critiche ma richiede rimozione (snitura, decapaggio) prima della saldatura o del rivestimento. Il taglio per ossidazione è lo standard per l’acciaio dolce nelle applicazioni strutturali e di fabbricazione generale.
Cos’è il taglio per sublimazione e quando viene utilizzato?
Il taglio da sublimazione è un processo di vaporizzazione in cui, a densità di potenza estremamente elevate (sopra 10⁸ W/cm²), il materiale passa direttamente da solido a vapore senza una fase fusa significativa. Il vapore viene espulso dal kerf dalla propria pressione di espansione, richiedendo un gas di supporto minimo. Il taglio da sublimazione produce il kerf più stretto e il HAZ più piccolo, ma è molto intensivo energeticamente e tipicamente limitato a materiali sottili (meno di 1 mm) e ad applicazioni specializzate (componenti medici di precisione, elettronica).
Quando si dovrebbe scegliere il taglio con azoto invece del taglio con ossigeno per l’acciaio dolce?
Seleziona l’azoto quando il bordo tagliato sarà saldato senza sninatura (bordi puliti, senza osside), quando il pezzo richiede verniciatura o rivestimento a polvere senza pre-trattamento, o quando l’applicazione è a calibro sottile (sotto 2 mm) dove la differenza di velocità tra taglio di azoto e ossigeno è minima. Seleziona ossigeno per la produzione generale dove la smeriatura a bordo è una pratica accettata. Per i produttori che valutano le opzioni, Intouchray fornisce sistemi di taglio configurati per queste tolleranze.
Qual è la differenza di costo tra gas di azoto e gas di assistenza all’ossigeno?
L’azoto costa 0,30-0,80 dollari per m³ (liquido sfuso) rispetto a 0,20-0,50 dollari per m³. Tuttavia, il consumo di azoto per metro di taglio è tipicamente 2-4 volte superiore a causa del requisito di pressione più elevato. Il costo totale del gas per il taglio con azoto è circa 3-6 volte quello del taglio con ossigeno per lo stesso spessore del materiale, quindi la scelta del gas di assistenza ha un impatto diretto sul costo operativo per pezzo.
La modalità di taglio può essere cambiata tra parti nello stesso programma?
Sì, i moderni controller CNC supportano l’assegnazione dei parametri per contorno, consentendo una combinazione di caratteristiche tagliate con ossigeno e taglio con azoto sulla stessa lastra. Questa funzionalità viene utilizzata per parti che richiedono bordi pronti per saldatura su specifiche caratteristiche, utilizzando un taglio con ossigeno più veloce e a basso costo per le restanti caratteristiche, consentendo ai produttori di bilanciare i requisiti di qualità dei bordi con la velocità di taglio e il consumo di gas.
Dove puoi imparare di più sul taglio laser?
I lettori che desiderano esplorare il taglio laser in modo più approfondito possono continuare con le risorse correlate qui sotto, che coprono i meccanismi fisici sottostanti del processo di taglio così come l’architettura delle macchine alla base dei moderni sistemi di taglio laser a fibra.
Fonti e approfondimenti di lettura. I lettori che valutano queste soluzioni possono verificare direttamente i requisiti sottostanti con le organizzazioni di standardizzazione sottostanti:
- ASTM International — ASTM Committee E07 standard e metodi di prova per i test non distruttivi.
- IEC — Standard IEC per l’ispezione, l’instrumentazione e la compatibilità elettromagnetica.
- ISO — ISO 9712 Qualifica del personale NDT e ISO 16810 test ultrasonici.


