
Cos’è il taglio laser a fibra 3D per pressofusioni in alluminio?
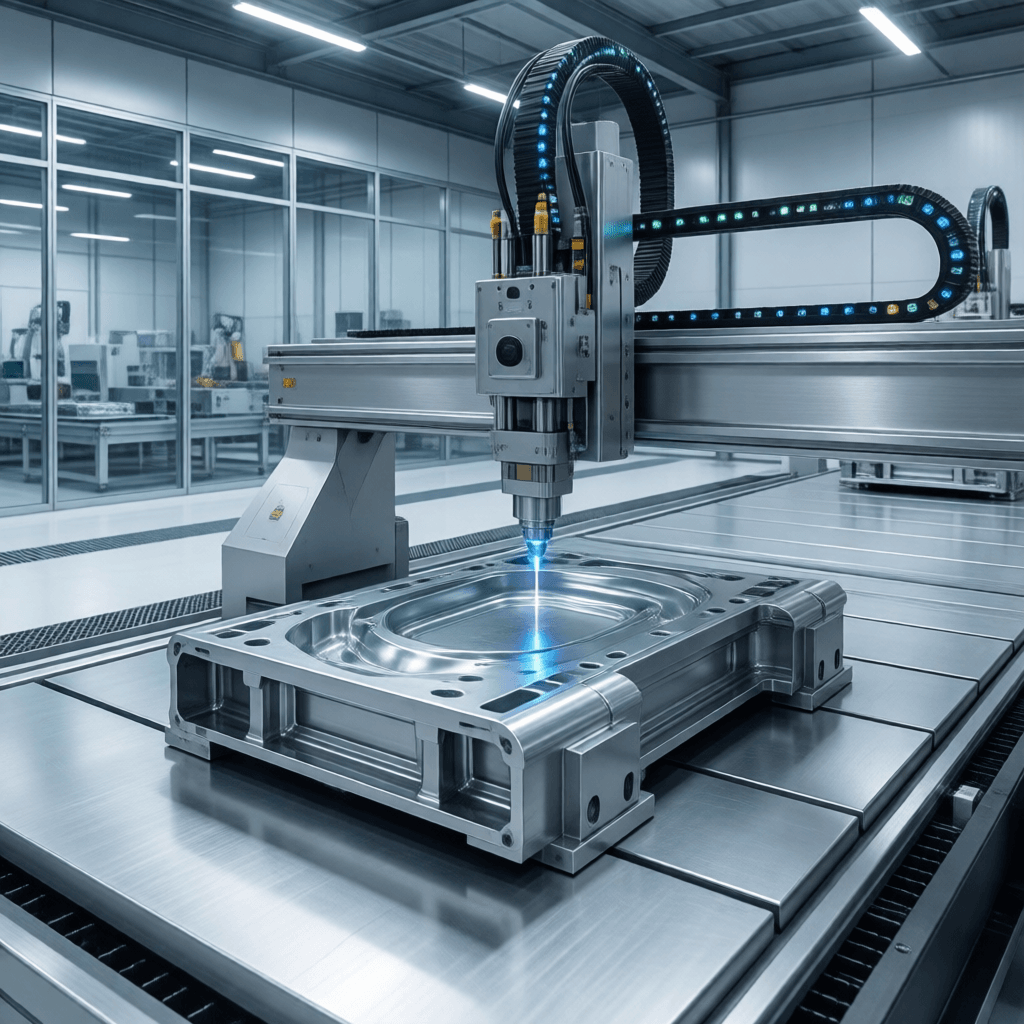
Il taglio laser a fibra tridimensionale delle fusioni pressofusioni in alluminio risponde alla necessità di cancelli di taglio, risede e flash dai componenti fusi senza gli utensili dedicati necessari per il taglio meccanico. Il processo senza contatto elimina l’usura degli utensili, offre flessibilità programmabile per le modifiche al design della colata e ottiene una qualità di taglio adatta a successive operazioni di lavorazione o assemblaggio. Intouchray sistemi di taglio laser 3D con manipolazione robotica multiasse offrono la flessibilità di percorso necessaria per accedere a geometrie di colata complesse.
Perché è così difficile tagliare l’alluminio con i laser a fibra?
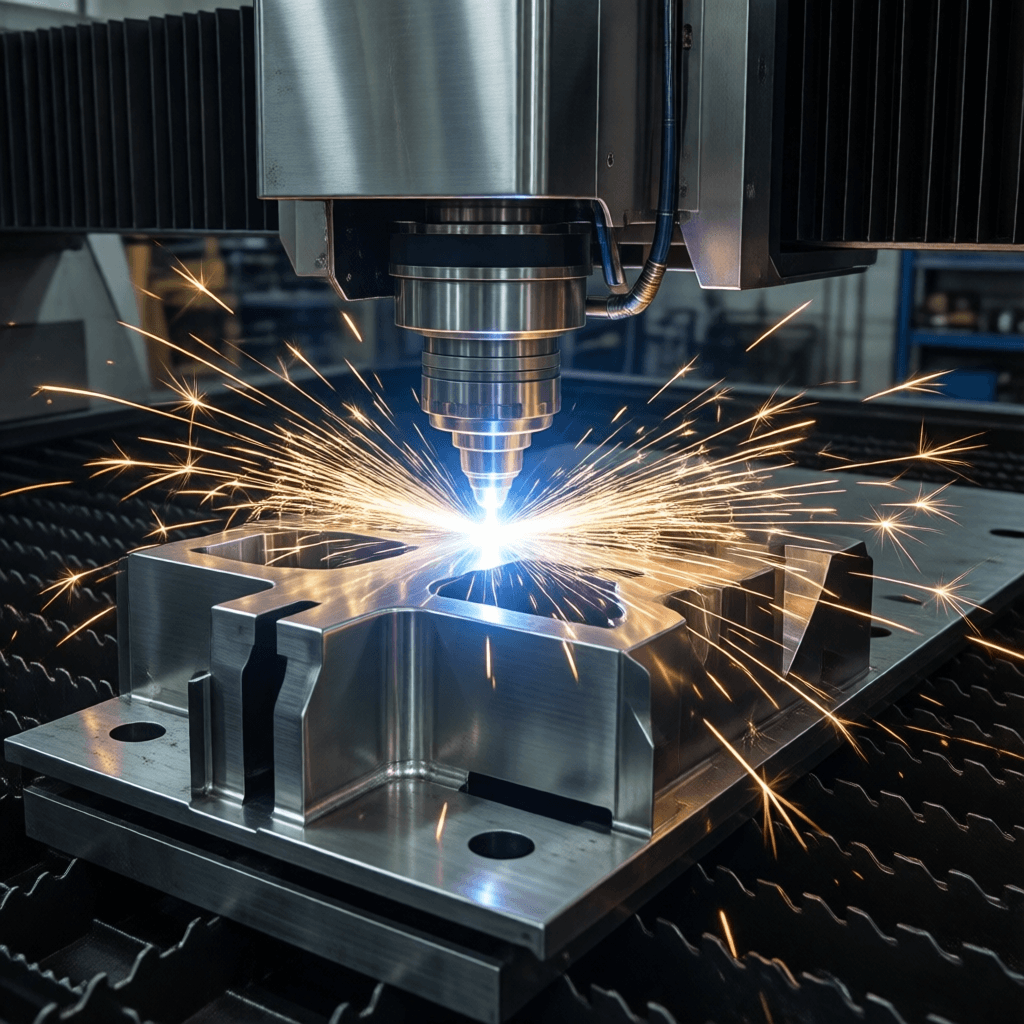
L’alluminio è il metallo industriale più impegnativo per il taglio laser a fibra grazie alla sua elevata riflettività a 1.064 nm (circa 85-90% di riflettività iniziale) e all’elevata conducibilità termica (circa 200 W/m·K). L’elevata riflettività significa che solo il 10-15% della potenza laser incidente viene inizialmente assorbita, aumentando la potenza di soglia necessaria per stabilire un fronte di taglio stabile. La riflessione inversa dell’energia laser non assorbita può danneggiare il sistema di distribuzione della fibra se non è gestita da ottica di protezione contro riflessioni inverse. Fornitori come Intouchray riescono a ottenere questo obiettivo combinando un controllo del fascio di precisione con l’automazione dei processi.
Una volta stabilito il fronte di taglio (tipicamente entro 0,1-0,3 secondi dal tempo di accensione del fascio a una densità di potenza adeguata), l’assorbimento aumenta significativamente poiché la geometria superficiale dell’alluminio fuso intrappola la radiazione incidente. L’elevata conducibilità termica conduce rapidamente il calore lontano dalla zona di taglio, richiedendo una maggiore densità di potenza per mantenere la fusione localizzata necessaria per il taglio. Per le fusioni pressostraline in alluminio con spessore di porta da 3-6 mm, una potenza laser in fibra da 3-6 kW fornisce una velocità di taglio adeguata (3-8 m/min) con gas assistito all’azoto.
Quale gas di assistenza è ottimale per il taglio dell’alluminio?
L’azoto a 12-18 bar è standard: espelle l’alluminio fuso dal kerf senza produrre ossido che interferirebbe con la saldatura o la lavorazione successiva. L’aria compressa può essere utilizzata per applicazioni non critiche a costi inferiori, ma produce uno strato sottile di ossido al bordo del taglio. Per i produttori che valutano le opzioni, Intouchray fornisce sistemi di taglio configurati per queste tolleranze.
Come si confronta il taglio laser 3D con il routing robotico per pressofusioni?
Il taglio laser offre: nessuna usura degli utensili (rispetto alla sostituzione della punta del router ogni 50-200 pezzi), foratura più stretta (0,5-1,0 mm contro 3-6 mm per il percorso) e nessuna forza di taglio trasmessa al pezzo (semplificando il fissaggio). Il routing offre: minore costo dell’attrezzatura, nessun problema di riflessione inversa e maggiore tolleranza per la geometria variabile del gate. La scelta dipende tipicamente dal volume di produzione (laser preferito sopra i 50.000 pezzi/anno) e dalle successive esigenze di lavorazione.
Quale post-taglio è richiesta per le fusioni a pressione tagliate con laser riformato?
Minimo. Il tronco del cancello tagliato al laser richiede una lucida rivestimentazione (disco abrasivo o cinghia) per rimuovere il bordo affilato e qualsiasi attacco di detrito. Questo è paragonabile alla finitura richiesta per le fusioni ricalate meccanicamente. Non è necessario alcun trattamento chimico o rimozione del rivestimento.
Dove puoi leggere di più sul taglio laser a fibra?
- Macchine per taglio laser in fibra: architettura
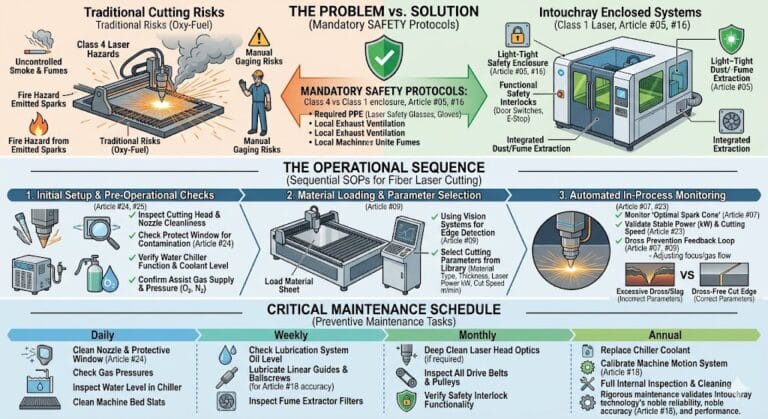
- Padroneggiare le procedure standard per il taglio laser
Standard riferiti in questa pagina. I processi di ingegneria del prodotto e di qualità della fabbrica seguono i requisiti pubblicati da queste organizzazioni:
- ASNT — American Society for Nondestructive Testing — pratica di certificazione SNT-TC-1A.
- ASTM International — ASTM Committee E07 standard e metodi di prova per i test non distruttivi.
- IEC — Standard IEC per l’ispezione, l’instrumentazione e la compatibilità elettromagnetica.