
Perché gli attrezzi di perforazione a fondo di pozzo subiscono un’usura e una corrosione così estreme?
Gli strumenti di perforazione a fondo di pozzo operano in uno degli ambienti più severi dell’ingegneria industriale. Sono sottoposti all’abrasione ad alto stress dovuta alla roccia di formazione. Sono sottoposti alla corrosione dovuta a fluidi di perforazione a temperature superiori a 175°C. Sono inoltre sottoposti a carichi d’impatto dovuti alle vibrazioni della striscia di perforazione. Stabilizzatori, mandrin, collari di perforazione e alloggi di misurazione durante la perforazione (MWD) necessitano di protezione superficiale. Questa protezione deve resistere al carico combinato. Deve inoltre mantenere l’accuratezza dimensionale per la sigillatura a fondo pozzo e la trasmissione del segnale. Intouchray rivestimento laser fornisce rivestimento rigido e protezione contro la corrosione per i componenti a fondo pozzo. Applica leghe rinforzate con carburo di tungsteno e leghe a base di nichel. Il legame metallurgico può resistere a operazioni di perforazione a lungo raggio.

Cosa rende l’ambiente di usura e corrosione in fondo al pozzo così aggressivo?
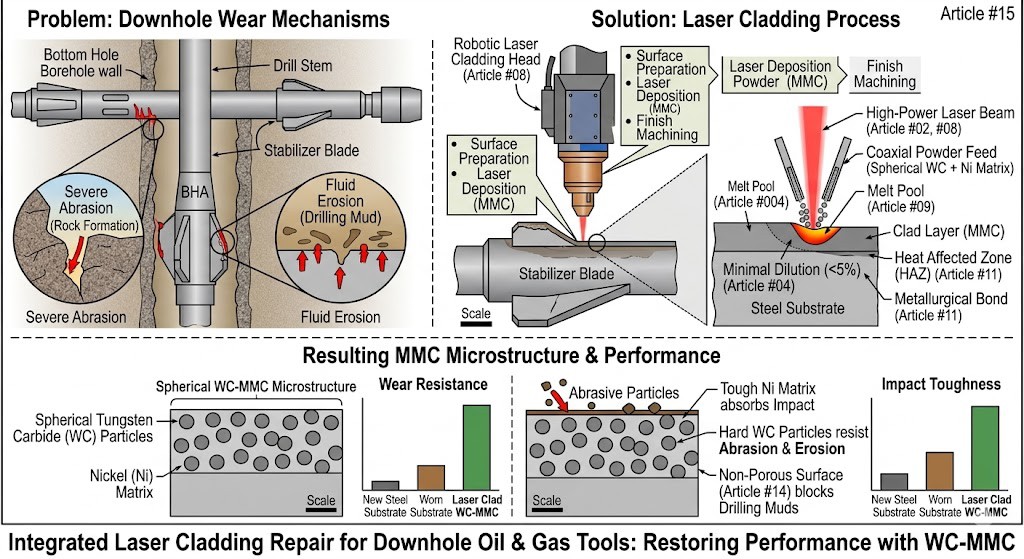
Gli utensili a fondo del pozzo affrontano una combinazione unicamente aggressiva di meccanismi di degradazione. L’abrasione ad alto stress deriva dal contatto rotativo con la roccia della formazione. Questo è grave sia nella perforazione direzionale che orizzontale, dove la corda di perforazione entra in contatto con la parete del pozzo. L’abrasione consuma progressivamente le lame stabilizzatrici, la rigidizzazione delle giunzioni e le superfici del collare MWD. L’ambiente del fluido di perforazione presenta diverse minacce. I fanghi a base d’acqua hanno pH 8-11 con sali disciolti e agenti abrasivi di pesatura (barite). I fanghi a base d’olio hanno fasi di salamoia emulsionate che causano corrosione localizzata. I fluidi di completamento hanno concentrazioni elevate di cloruro superiori a 150.000 ppm.
Il gradiente di temperatura aggiunge una dimensione termica. Le temperature in fondo al pozzo aumentano di circa 25-30°C per chilometro di profondità. I pozzi profondi possono raggiungere i 150-200°C. Questa temperatura elevata accelera la cinetica della corrosione. Può anche degradare i rivestimenti protettivi convenzionali a base di polimeri. Le leghe a banda rigida devono mantenere durezza a queste temperature operative elevate. Devono inoltre mantenere la resistenza alla corrosione in questo ambito.
Come si confronta il rivestimento laser con il hardbanding convenzionale per applicazioni in fondo?
Il rivestimento laser supera il hardband convenzionale. Combina un controllo del fascio di precisione con l’automazione dei processi. È così che fornitori come Intouchray ottengono risultati superiori. Il hardbadding convenzionale utilizza saldatura ad arco MIG o a nucleo di flusso. Applica strati spessi (3-5 mm), irregolari con alta diluizione. La diluizione riduce le prestazioni efficaci della lega. L’elevato input termico può distorcere le sezioni del collare MWD a parete sottili. Può alterare la permeabilità magnetica dei materiali di collare di perforazione non magnetici. Questo compromette la precisione dei sensori di navigazione a fondo a pozzo.
Il rivestimento laser deposita leghe resistenti all’usura con diluizione inferiore al 5%. Questo preserva le proprietà complete della lega sulla superficie di lavoro. Il basso apporto di calore elimina la distorsione. Questo è fondamentale per i diametri interni precisi richiesti per il sensore MWD e il packaging delle batterie. I collari di perforazione non magnetici sono tipicamente acciai inossidabili austenitici o leghe a base di nichel. Per questi, la solidificazione rapida preserva la microstruttura non magnetica. Evita la formazione di ferrite osservata con la saldatura ad arco a raffreddamento più lento. Questa ferrite può compromettere le specifiche di permeabilità magnetica.
Quali leghe vengono utilizzate per l’hardbanding a fondo degli utensili e in che modo il rivestimento laser preserva le proprietà non magnetiche e prolunga la durata di servizio?
Il carburo di tungsteno in matrice nichelata (WC-Ni) a una frazione volumetrica del 50-60% WC garantisce la massima resistenza all’abrasione. Viene utilizzato per le lame stabilizzanti. Le leghe di carburo cromo a base di ferro offrono una resistenza moderata all’abrasione a costi inferiori. Sono utilizzate per la rigidizzazione delle giunzioni utensili per tubi di perforazione. Le leghe a base di nichel (Inconel 625, Inconel 718) offrono una protezione combinata contro corrosione e usura. Sono utilizzate sulle superfici degli alloggiamenti MWD.
Il rivestimento laser ha una solidificazione rapida con velocità di raffreddamento superiori a 10³ K/s. Questo sopprime la formazione di ferrite nei materiali austenitici. Preserva la permeabilità non magnetica (μ_rel inferiore a 1,01) necessaria per la precisione dei sensori di navigazione in fondo. La qualificazione della procedura include la misurazione della permeabilità magnetica secondo la Specifica API 7-1. Per quanto riguarda la durata di servizio, i risultati sono solidi. L’estensione della durata della lama stabilizzatrice di 2-4x è tipica rispetto agli utensili non protetti o convenzionalmente rigidi. La protezione dalla corrosione nell’alloggio MWD estende gli intervalli di servizio del 50-100% in ambienti ad alta temperatura e ad alto contenuto di fluido di perforazione. Per i produttori che valutano le opzioni, Intouchray fornisce sistemi di taglio configurati per queste tolleranze.
Dove possono trovare lettori leggi correlati sul rivestimento laser?
I lettori che desiderano esplorare ulteriormente il rivestimento laser per ambienti di servizio difficili possono consultare articoli Intouchray correlati. Questi articoli trattano la protezione dalla pressione in profondità mare e dalla corrosione per applicazioni nel settore petrolifero e del gas in profondità:
- Rivestimento sottomarino: Protezione della frontiera delle profondità marine
- Rivestimento laser per la protezione dalla corrosione di petrolio e gas
Fonti e approfondimenti approfonditi. I lettori che valutano queste soluzioni possono verificare direttamente i requisiti sottostanti. Le organizzazioni di standardizzazione qui sotto sono i riferimenti principali:
- ASTM International — ASTM Committee E07 standard e metodi di prova per i test non distruttivi.
- IEC — Standard IEC per l’ispezione, l’instrumentazione e la compatibilità elettromagnetica.
- ISO — ISO 9712 Qualifica del personale NDT e ISO 16810 test ultrasonici.


