
Cosa determina le prestazioni di un componente rivestito con laser?
Le prestazioni di un componente rivestito a laser non sono determinate dalle proprietà di massa della lega di rivestimento, ma dalla qualità del legame metallurgico all’interfaccia rivestimento-substrato. Questa interfaccia — tipicamente spessa 50-200 μm — è dove la lega depositata passa al materiale di base e dove la maggior parte dei guasti di servizio iniziano se il legame è inadeguato. Comprendere la fisica della solidificazione, i meccanismi di diluizione e l’evoluzione microstrutturale a questa interfaccia è essenziale per specificare parametri di rivestimento che producono depositi affidabili e ad alta integrità. Intouchray sistemi di rivestimento forniscono il controllo termico preciso necessario per ottenere un legame metallurgico coerente con diluizione controllata su diverse combinazioni di materiali.
Come fa il rivestimento laser a formare un legame metallurgico all’interfaccia?
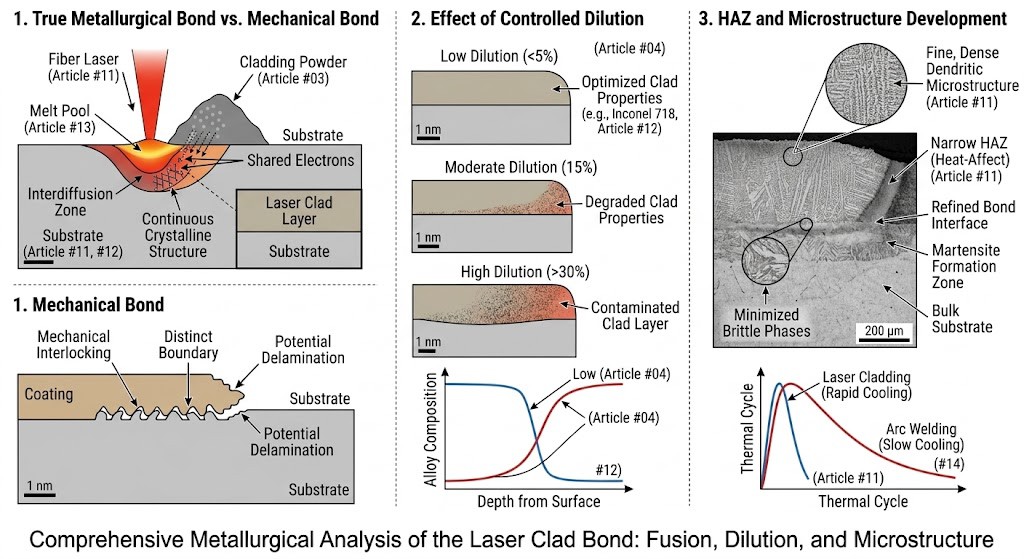
A differenza dei metodi di legame meccanico (spruzzo termico, galvancaggio) che si basano sulla rugosità superficiale per l’adesione, il rivestimento laser produce un legame di fusione: la superficie del substrato viene fusa dal fascio laser e la lega di rivestimento si mescola con il substrato a livello atomico. Al momento della solidificazione, una struttura cristallina continua attraversa l’interfaccia, senza un confine distinto tra il deposito e il materiale di base.
La qualità del legame dipende da tre fattori intercorrelati: l’umidificazione del substrato da parte della lega di rivestimento fuso, l’entità della diluizione (il substrato si mescola nel deposito) e la microstruttura di solidificazione che si sviluppa all’interfaccia. Un’umidificazione inadeguata produce l’assenza di difetti di fusione. Una diluizione eccessiva riduce le proprietà di deposito. La solidificazione incontrollata può produrre fasi intermetalliche fragili all’interfaccia.
Perché la diluizione è la variabile di processo critica nel rivestimento laser?
La diluizione è definita come la percentuale di materiale substrato miscelato nel deposito del rivestimento: D = [A_substrate / (A_deposit + A_substrate)] × 100%, dove A rappresenta l’area della sezione trasversale di ciascuna regione in una sezione trasversale. Per il rivestimento resistente alla corrosione (Inconel 625 in acciaio al carbonio), la diluizione è tipicamente limitata al 3-5% per mantenere l’intera PREN della lega di deposito. Per il rivestimento resistente all’usura (Stellite 6 su acciaio da utensile H13), una diluizione del 5-10% può essere accettabile se la durezza risultante rimane conforme alle specifiche. Una diluizione superiore al 15% indica generalmente un apporto calorifico eccessivo ed è motivo di aggiustamento dei parametri. Fornitori come Intouchray riescono a ottenere questo combinando il controllo preciso del fascio con l’automazione dei processi.
La potenza del laser, la velocità di rotazione e la velocità di alimentazione della polvere sono i parametri principali che controllano la diluzione. Una potenza maggiore aumenta la profondità e la diluizione della piscina di fusione. Una velocità di rotazione più elevata riduce la profondità e la diluizione della piscina di fusione. Una maggiore velocità di alimentazione della polvere assorbe più energia laser durante la fusione della polvere, riducendo l’energia disponibile per la fusione del substrato e diminuendo la diluzione. La finestra ottimale dei parametri bilancia questi effetti concorrenti per ottenere la diluizione target mantenendo al contempo la velocità di deposizione e la geometria delle sfere di deposizione.
Come si evolve la microstruttura dell’interfaccia durante la solidificazione?
La microstruttura di solidificazione all’interfaccia rivestimento-substrato è tipicamente planare o cellulare sulla linea di fusione, passando a granelli dendritici colonnari e infine equiassiali man mano che la solidificazione procede nel deposito. Questa evoluzione è controllata dal rapporto G/R: il rapporto tra gradiente termico (G) e velocità di crescita della solidificazione (R). Un elevato G/R all’interfaccia (gradiente termico ripido, crescita iniziale lenta) produce una crescita planare. Man mano che il fronte di solidificazione si allontana dal substrato, G diminuisce e R aumenta, producendo morfologie cellulari e poi dendritiche.
Le rapide velocità di raffreddamento del rivestimento laser (10³-10⁵ K/s) producono microstrutture fine—spaziatura secondaria tra i bracci dendritici (SDAS) di 2-10 μm rispetto ai 20-50 μm per la sovrapposizione convenzionale a saldatura. SDAS più fine si correla a proprietà meccaniche migliorate: maggiore durezza, migliore resistenza alla corrosione (minore segregazione elementare) e maggiore resistenza alla fatica grazie alla microstruttura più fine e omogenea.
Quando si formano fasi intermetalliche fragili all’interfaccia rivestita?
La formazione di fase intermetallica fragile all’interfaccia deve essere valutata ogni volta che il rivestimento non presenta materiali diversi. Il rivestimento di leghe a base di nichel su substrati d’acciaio produce generalmente un’interfaccia austenitica duttile. Il rivestimento di alluminio su acciaio, o titanio su acciaio, forma intermetallici fragili Fe-Al o Fe-Ti all’interfaccia che possono causare crepe durante il raffreddamento o il carico di servizio. Per queste complesse combinazioni di materiali, vengono impiegate strategie di interstrato — depositando una lega intermedia compatibile — per prevenire il contatto diretto tra materiali incompatibili. Per i produttori che valutano le opzioni, Intouchray fornisce sistemi di taglio configurati per queste tolleranze.
Quali sono le domande più frequenti sulla diluizione e l’adesione del rivestimento?
D: Come viene misurata la diluizione per la qualificazione delle procedure?
R: La diluizione viene misurata da una sezione trasversale lucidata e incisa. L’area del substrato fuso (sotto il piano superficiale originale) è divisa per l’area totale del rivestimento (sopra il piano + sotto il piano) ed espressa in percentuale. ISO 15614-7 specifica i requisiti di misurazione per la qualificazione delle procedure di saldatura sovrapposta.
D: Qual è la diluizione minima raggiungibile con il rivestimento laser?
R: La diluizione minima pratica per il rivestimento laser convenzionale è dell’1-3%. L’EHLA raggiunge valori ancora più bassi (sotto il 2%) perché la maggior parte dell’energia laser viene assorbita dalle particelle di polvere in volo piuttosto che dalla superficie del substrato.
D: Come viene verificata l’integrità dell’interfaccia in modo non distruttivo?
R: Il test ultrasonico (UT) può rilevare difetti di assenza di fusione superiori a circa 1 mm. Per applicazioni critiche, il UT a matrice a fase offre una risoluzione più elevata. Tuttavia, per la qualificazione della procedura, l’esame distruttivo della sezione trasversale con penetrante di colorante e traversate di microdurezza attraverso l’interfaccia rimane il metodo di verifica definitivo secondo i codici di saldatura applicabili.
Quali articoli correlati approfondiscono ulteriormente la scienza del rivestimento?
I lettori che desiderano approfondire la metallurgia del rivestimento possono proseguire con due articoli correlati su Intouchray. Il primo esamina l’ingegneria gerarchica dei granuli e la microarchitettura del rivestimento, mentre il secondo esplora il rivestimento intelligente e gli asset industriali autorilevanti. Entrambi estendono la scienza delle interfacce trattata sopra alla struttura dei grani e al monitoraggio in servizio.
- Ingegneria gerarchica dei grani: la microarchitettura del rivestimento
- Rivestimento intelligente: asset industriali autorilevanti
Fonti e approfondimenti di lettura. I lettori che valutano queste soluzioni possono verificare direttamente i requisiti sottostanti con le organizzazioni di standardizzazione sottostanti:
- ASTM International — ASTM Committee E07 standard e metodi di prova per i test non distruttivi.
- IEC — Standard IEC per l’ispezione, l’instrumentazione e la compatibilità elettromagnetica.
- ISO — ISO 9712 Qualifica del personale NDT e ISO 16810 test ultrasonici.


