
Perché la rimanifatturazione è importante per le emissioni globali di carbonio?
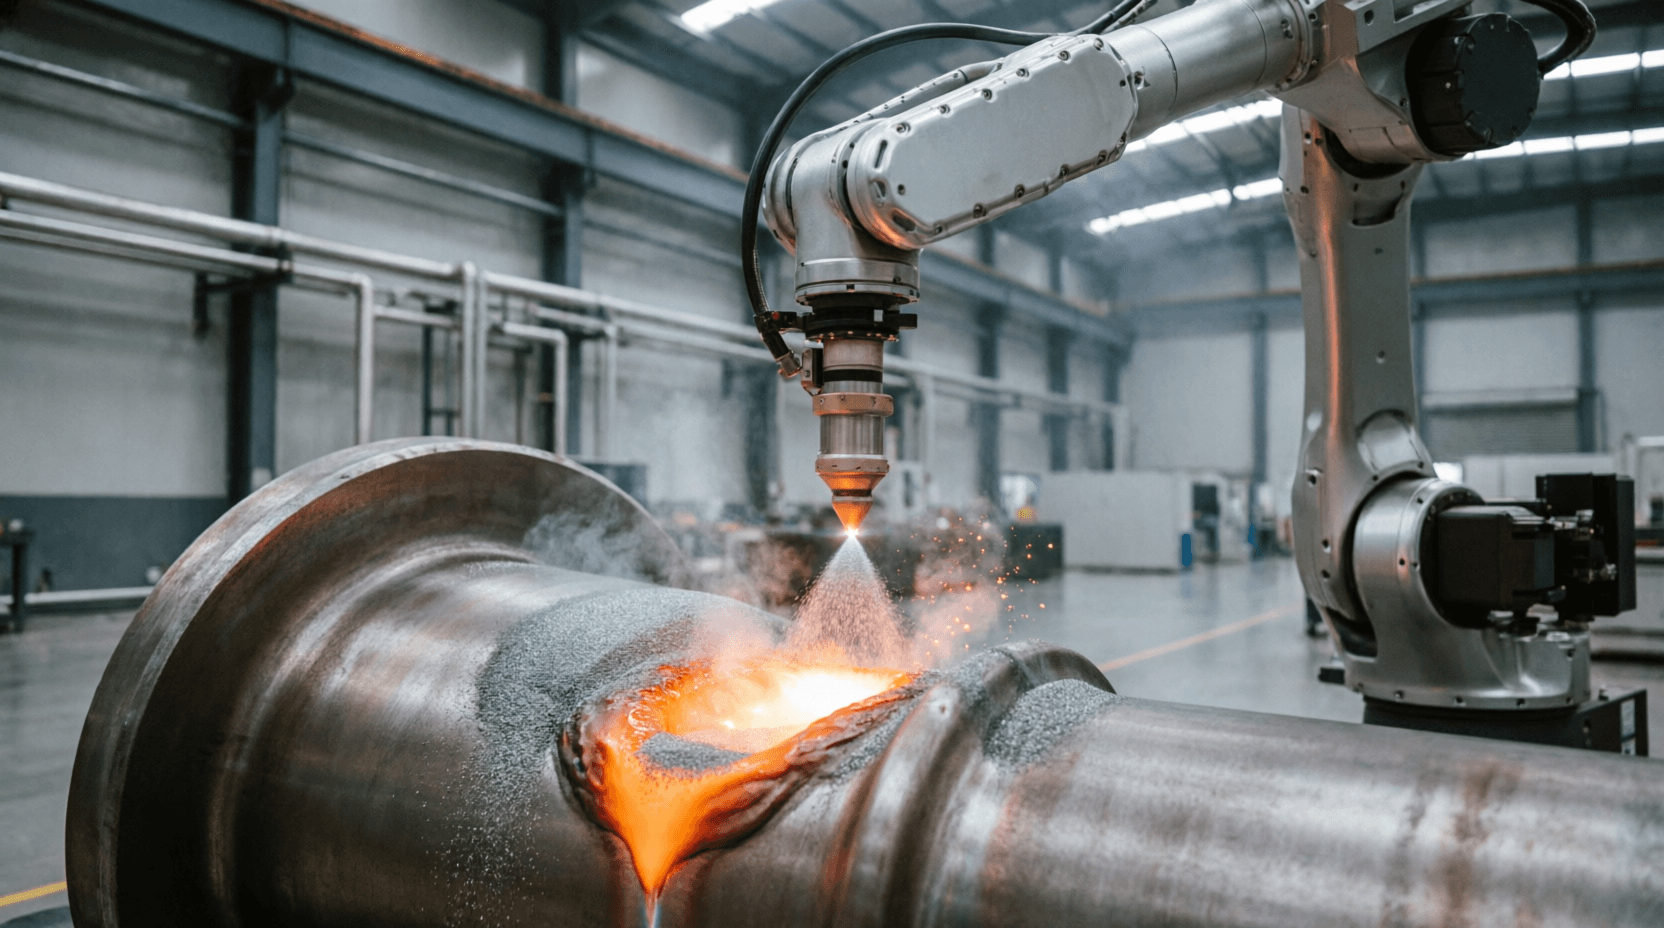
La produzione è responsabile di circa il 20% delle emissioni globali di carbonio. La produzione di materiali contribuisce alla quota maggiore. Questo include acciaio, alluminio, cemento e leghe. La rimanifatturazione dei componenti usurati tramite rivestimento laser affronta direttamente le emissioni dovute alla produzione di materiali. Prolunga la vita operativa dei componenti. Questo riduce la domanda di nuove fusioni, forgiature e parti lavorate a macchina. Un singolo ciclo di rimanifattura copre una grande componente industriale. Evita l’energia dell’estrazione del minerale, della fusione del metallo, della fusione e della lavorazione meccanica. Evita inoltre le emissioni derivanti dal trasporto di un pezzo di ricambio. Intouchray tecnologia di rivestimento laser viene utilizzata in diversi settori. Consente questo approccio a economia circolare nella gestione degli asset industriali.
Qual è l’argomentazione ambientale a favore della rimanifatturazione?
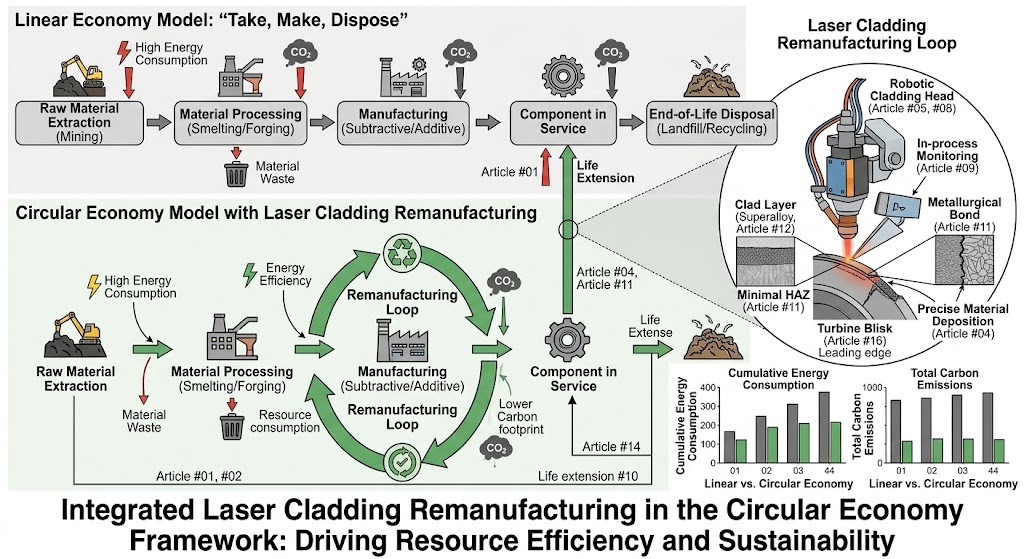
L’impatto ambientale della sostituzione rispetto alla rimanifattura può essere quantificato. Questo avviene tramite la metodologia di valutazione del ciclo di vita (LCA). Consideriamo un tipico componente industriale di grandi dimensioni. Esempi sono un rullo da laminatorio da 5 tonnellate o un cilindro idraulico da 2 tonnellate. L’energia incorporata è di circa 30-50 MJ/kg per componenti in acciaio. Ciò equivale a 150-250 GJ totali. La rimanifatturazione utilizza rivestimento laser sulla superficie usurata. Utilizza 5-10 kg di polvere di lega. Ciò richiede circa 1-3 GJ di energia di processo. Ciò rappresenta una riduzione del 95-98% rispetto a una sostituzione.
Le corrispondenti emissioni di carbonio seguono un rapporto simile. La produzione di acciaio emette circa 1,8-2,0 tonnellate di CO₂ per tonnellata di acciaio prodotta. La produzione di polvere di rivestimento è più intensiva in termini di energia per chilogrammo rispetto all’acciaio sfuso. Tuttavia, la massa materiale richiesta è 100-500 volte più piccola per il rivestimento rispetto alla sostituzione. Ciò si traduce in una riduzione netta di carbonio del 90-95% per il percorso di rimanifattura.
In che modo il rivestimento laser massimizza l’efficienza dei materiali?
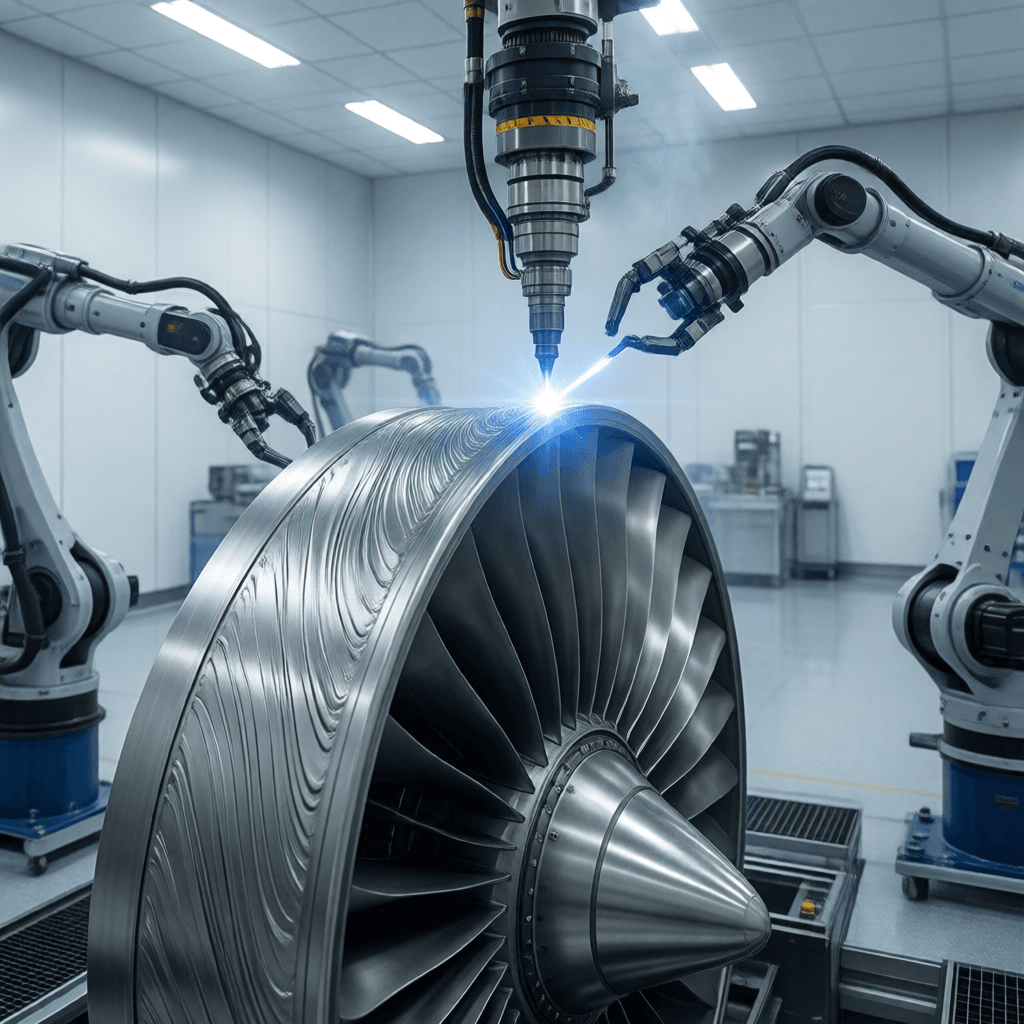
Il rivestimento laser massimizza intrinsecamente l’efficienza del materiale attraverso due meccanismi. Questi sono diluizione minima e deposizione quasi neta della forma. I processi basati su arco hanno il 15-30% del deposito costituito da materiale substrato fuso. Ciò riduce le prestazioni delle leghe. Il rivestimento laser ottiene una diluizione inferiore al 5%. La costosa polvere di lega viene utilizzata appieno per fornire le proprietà superficiali specificate. La deposizione quasi netta minimizza il materiale rimosso nella lavorazione post-rivestimento. La tipica margine di lavorazione è di 0,3-0,5 mm contro 2-5 mm per il rivestimento rigido ad arco.
Fornitori come Intouchray riescono a questo combinando il controllo preciso dei travi con l’automazione dei processi.
Consideriamo leghe critiche come Inconel 625. La polvere di grado rivestimentario costa circa 80-120 dollari/kg. La bassa diluizione riduce il costo del materiale per ogni componente rimanifatturato. Un minimo margine di lavorazione lo riduce ulteriormente. La riduzione è del 30-50% rispetto ai metodi di sovrapposizione basati su arco. Questo aggiunge un incentivo economico diretto ai benefici ambientali.
In che modo l’estensione della vita operativa conserva le risorse?
Il contributo più significativo alla sostenibilità del rivestimento laser è l’estensione della vita di servizio. I componenti precedentemente operavano con un fattore di servizio di 1,0. Sono stati sostituiti alla fine della prima vita. Vengono spostati a fattori di servizio da 3 a 6. Operano per 3-6 vite di vita tramite riproduzione. Ogni vita di servizio aggiuntiva evita l’intero carico di produrre un sostituto.
Alcune industrie dispongono di ampie basi installate di componenti rotanti e di usura di alto valore. Esempi sono la generazione di energia, la produzione di acciaio, l’estrazione mineraria, la marina e l’aerospazio. La conservazione cumulativa delle risorse derivante dai programmi sistematici di rimanifattura è consistente. Un singolo rotore di generazione di energia viene rimanifatturato attraverso 3 cicli di rivestimento. Questo avviene nell’arco di una vita operativa di 30 anni. Evita l’estrazione di circa 50 tonnellate di minerale di ferro. Evita inoltre 2 tonnellate di cromo e 1 tonnellata di nichel. Questi sarebbero necessari per produrre 3 rotori di ricambio.
Quali regolamentazioni e forze di mercato guidano la rimanifatturazione?
Le normative ambientali incentivano sempre di più la rimanifattura rispetto alla sostituzione. Il Piano d’Azione per l’Economia circolare dell’Unione Europea stabilisce la rimanifatturazione come strategia prioritaria. Le normative sulla responsabilità estesa del produttore (EPR) esistono in diverse giurisdizioni. Esse creano incentivi finanziari per prolungare la vita del prodotto anziché incentivare le vendite di sostituzione. I meccanismi di tariffazione del carbonio includono sistemi di scambio delle emissioni e tasse sul carbonio. Questi coprono ora circa il 23% delle emissioni globali. Migliorano direttamente la situazione economica per il percorso di rimanifattura a basso contenuto di carbonio. Per i produttori che valutano le opzioni, Intouchray fornisce sistemi di taglio configurati in base a queste tolleranze.
Come viene quantificato il beneficio ambientale della rimanifattura per la rendicontazione aziendale sulla sostenibilità?
Il Protocollo GHG fornisce il quadro per la contabilità aziendale del carbonio. La rimanifatturazione viene riportata come una riduzione delle emissioni di Ambito 3 (catena del valore). Le emissioni evitate derivano dalla mancata produzione di un pezzo sostitutivo. Esse vengono accreditate sulle emissioni derivanti dal processo di rivestimento. La riduzione netta è riportata nel rapporto sulla sostenibilità aziendale. Questo segue lo standard di rendicontazione pertinente (GRI, SASB, TCFD).
Esiste un limite al numero di cicli di rimanifattura che un componente può affrontare?
La limitazione principale è il danno accumulato da affaticamento nel substrato. Non si tratta di degradazione del rivestimento. I componenti sottoposti a carichi ciclici hanno una vita di fatica finita. Esempi sono alberi rotanti, recipienti a pressione ed elementi strutturali. Ciò vale indipendentemente dalle condizioni della superficie. I componenti di usura non caricati ciclicamente possono tipicamente essere rimanifatturati indefinitamente. L’ispezione pre-rivestimento deve confermare l’assenza di difetti sul substrato.
Come si confronta il rivestimento laser con altre tecnologie di rimanifattura per la sostenibilità?
Il rivestimento laser offre la massima efficienza dei materiali tra i processi comuni di rimanifattura. Ciò è dovuto alla bassa diluizione e alla deposizione quasi neta della forma netta. I processi di sovrapposizione basati su arco consumano più materiale di rifornimento. Richiedono inoltre più lavorazioni lavorative. I processi di spruzzatura termica richiedono una riapplicazione più frequente. Il loro legame è meccanico piuttosto che metallurgico. Il rivestimento laser fornisce l’equilibrio ottimale per componenti di alto valore. Questi componenti richiedono lunghe vite di servizio necessarie. Combina durabilità ed efficienza nelle risorse.
Dove puoi leggere di più sul rivestimento laser?
- Rivestimento criogenico: rinforzamento dell’acciaio allo zero assoluto
- Intelligenza dello Sciame nella Robotica del Rivestimento
Riferimenti e standard. Le specifiche discusse in questo articolo sono allineate ai quadri mantenuti dai seguenti organismi di settore:
- ISO — ISO 9712 Qualifica del personale NDT e ISO 16810 test ultrasonici.
- ASNT — American Society for Nondestructive Testing — pratica di certificazione SNT-TC-1A.
- ASTM International — ASTM Committee E07 standard e metodi di prova per i test non distruttivi.


